



目次
機械加工 航空宇宙複合部品用のPMI フォームコア には、軽量シートをサイズに合わせて切断するだけでは不十分です。完成したコアはコンポーネントの形状に一致し、一貫したスキンボンディングをサポートし、取り扱いやレイアップを通じて損傷を受けないようにする必要があります。薄いエッジ、ポケット、または合わせ面の周囲に小さな誤差があると、複合材の硬化サイクルが開始する前に組み立ての問題が発生する可能性があります。
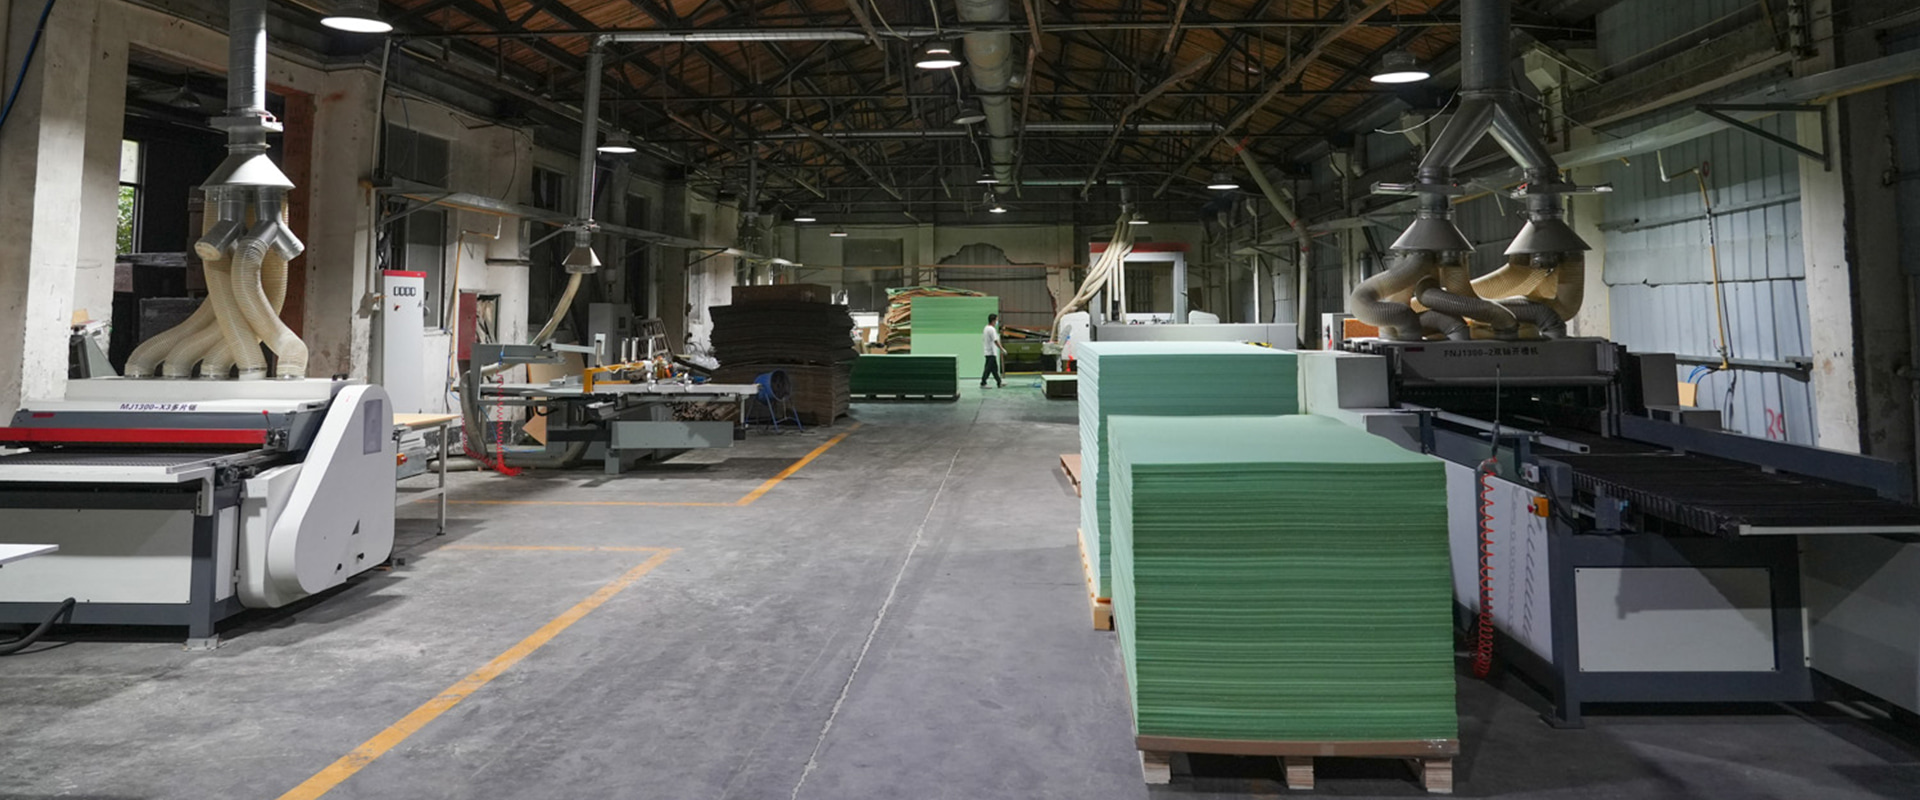
PMI フォームはポリメタクリルイミド フォームとしても知られており、フライス加工、穴あけ、鋸引き、研磨などの方法を使用して加工できます。 CNC 加工により、メーカーは複合サンドイッチ構造用の複雑な 3 次元コア形状を製造できます。
JLON は、PMI フォームコア材料と複合材製造用のカスタマイズされた加工オプションを提供しています。このガイドでは、機械加工作業を計画し、軽量フォームブランクをサポートし、一般的な欠陥を制御し、次の生産段階に向けて機械加工されたコアを準備する方法について説明します。

1. 加工前に完成したコアを定義する
図面と複合アセンブリを確認する
承認されたコア図面と、そのコア図面と完全な複合部品との関係から始めます。コア自体は正しく見えても、金型、隣接するコア セグメント、またはラミネート移行部に対して適合が不十分な場合があります。
CNCプログラムを作成する前に、図面改訂、単位、基準面、材質指定、検査要件を確認してください。どの寸法がアセンブリを制御するのか、またどの表面が接着剤やプリプレグに接触するのかを特定します。
特に注意が必要な機能
薄いセクション、テーパーエッジ、内側のコーナー、ポケット、穴、および異なるコア厚間の移行部をチェックします。これらの機能はツールへのアクセスに影響し、追加のサポートが必要な場所を決定します。
外部コンポーネントのサーフェスをコア サーフェスとして自動的に再作成しないでください。設計には、ラミネートの厚さ、接着層、およびその他のアセンブリの特徴に対する許容値が含まれる場合があります。
PMI フォーム材質の指定
必要なものを特定する PMI フォーム グレード、公称密度、シート厚さ、および材料に関する文書。密度が似ているからといって、別のグレードで代用することは避けてください。
JLON PMI 発泡シートをリクエストする場合は、構成部品の図面とともに材料仕様を提供してください。生産を開始する前に、提供されたブランク寸法と機械加工の許容値について合意します。
2. PMI フォームシートの検査と準備
入荷した資料を確認する
各ブランクに亀裂、角の損傷、汚れ、取り扱いの跡がないか検査します。不必要に大量のストックを残さずに、加工に十分な材料を提供できる寸法であることを確認します。
大きなシートを小さなブランクに切断する前に、材料の識別を記録します。視覚的に類似したコンポーネントがいくつかワークショップに投入されると、トレーサビリティを維持することが難しくなります。
識別物を接着面から遠ざけてください
プロジェクト仕様で許可されている識別方法を使用してください。ラベル、インク、および一時的なマーキング材料は、後で接着される表面に未承認の残留物を混入させてはなりません。
1 枚のシートから複数の部品を切り出した場合は、個々のブランクを元の材料バッチにリンクする記録を維持します。
材料調整要件の確認
選択したグレードまたは製造仕様に、乾燥、熱処理、または別の調整ステップが必要かどうかを確認してください。その操作が加工前、加工後、または承認されたプロセスの他の場所に属するかを判断します。
すべての PMI 構造フォームに共通の乾燥温度を適用しないでください。材料サプライヤーの指示と、目的の複合プロセスの要件を使用してください。
3. 適切な機械と切削工具の選択
マシンをジオメトリに一致させる
平坦なプロファイルとアクセス可能なポケットは、3 軸 CNC 機械で製造できます。より複雑な表面には、追加のセットアップや多軸機器が必要になる場合があります。
信頼性の高い部品サポートと反復可能な参照を維持しながらアクセスを提供するセットアップを選択してください。機械軸を追加しても、慎重に固定する必要がなくなるわけではありません。
発泡処理用のツールを使用する
鋭い刃先と適切な工具形状により、切削圧力と軽量ブランクの不要な動きを軽減します。作成する材料とフィーチャーのタイプに合わせて設計されたツールを選択します。
利用可能なアクセス、カッターの直径、工具の到達範囲、および機械の動作範囲を考慮してください。特に薄い部分や繊細なエッジを加工する場合は、貴重なブランクや複雑なブランクを加工する前に工具の状態を確認してください。
荒加工と仕上げ加工の個別要件
荒加工では、後の作業に必要な十分なサポートを維持しながら、余分な材料を除去します。仕上げでは、最終的な表面と寸法が決まります。
各操作を慎重に選択してください。ストックを素早く除去するツールでは、薄いエッジや小さな内部フィーチャの周囲で必要な結果が得られない可能性があります。
速度とフィードを検証する
すべての PMI フォームコアに適した単一のスピンドル速度や送り速度はありません。工具の直径、切削形状、フォームのグレード、かみ合い、治具の安定性はすべて結果に影響します。
代表的な素材と機能を使用してトライアルを実行します。製造の設定を承認する前に、表面、エッジの品質、寸法を検査します。
オペレーターがプロセスを再現できるように、検証された条件を記録します。

4. フォームを歪めずにサポートする
部品の周りの治具を設計する
軽量フォーム素材には、切断領域の下に適切なサポートが必要です。薄い部分を支持しないまま一方の端を拘束する治具では、加工中に動く可能性があります。
材料が除去されるとパーツの剛性がどのように変化するかを考慮してください。深いポケットや曲面を加工すると、元の長方形のブランクではサポートが不十分になる場合があります。
真空ワークホールディングの評価
真空固定具は、適切な PMI フォームコンポーネントに分散拘束を提供できます。ただし、その性能は実際の材質、接触面積、部品の形状と照らし合わせて確認する必要があります。
加工シーケンス全体を通して保持性能を検証します。スルーカット、開口部、および接触領域の変化は、治具のワークピースの保持能力に影響を与える可能性があります。
薄い仕上げ面を保護
薄い領域の下に適切なサポートを使用し、治具の痕跡がないかパーツを検査します。 2 番目のセットアップがすでに完成した表面に接触する場合は、サポート ネストがきれいで正しく適合していることを確認してください。
機械式クランプを使用する場合は、荷重を分散し、フォームを圧縮したり損傷したりしないことを確認してください。
5. CNC 加工シーケンスを計画する
再現可能な基準面を確立する
最初の操作でブランクがどのように配置されるか、およびそれらの参照が後のセットアップにどのように転送されるかを定義します。
両側に機械加工が必要な場合は、最初の側を開始する前に 2 番目の側の治具を計画します。これは、部分的に完成した部品に安定した位置決め面がない状況を防ぐのに役立ちます。
メインジオメトリを大まかにします
壊れやすい部分の周囲のサポートを維持しながら、バルク材料を除去します。後続の操作で取り扱いや切断の負荷にさらされる可能性がある場合は、最も薄いエッジを早い段階で作成することは避けてください。
必要に応じて、制御された仕上げ代を残してください。その値は、任意のルールではなく、検証されたプロセスから得られる必要があります。
レビューツールの開始と終了
カッターがエッジに入る、またはエッジから出る場所のプログラムされたパスを検査します。サポートされていない終了や突然のエンゲージメントの変更は、トライアル中に特に注意する必要があります。
トライアルで局所的な損傷が見られた場合は、順序、サポート、または切断アプローチを調整します。オペレーターによる回避策に依存するのではなく、変更を記録します。
仕上げ輪郭と合わせ面
金型、隣接するコアセクション、またはその他のアセンブリコンポーネントに対する適合性を決定する表面を仕上げます。
曲線領域で目に見えるツールパスのステップを確認し、さまざまなカッター操作間の移行を検査します。追加のブレンドは、指定されたジオメトリを保持する承認された方法に従う必要があります。
機械のポケットと穴
ポケットや穴は、インサートの位置を決めたり、クリアランスを提供したり、アセンブリ設計の一部を形成したりする場合があります。それらの機能により、どの寸法と表面状態が最も重要かが決まります。
穴が反対側の面を突き破る場合、出口サポートを評価し、ブレークアウトを検査します。入口がきれいであれば、出口も満足できるものであると考えないでください。
6. 粉塵と表面汚染の制御
効果的な抽出を使用する
乾式発泡加工では微細な破片が発生する可能性があるため、適切な集塵が必要です。抽出はまた、切断領域を視認し続けるのに役立ち、治具や仕上げ面の周囲に遊離粒子が蓄積するのを制限します。
カッターに干渉したり、繊細な部品を移動させたりすることなく、破片を捕捉できるように抽出位置を調整します。製品安全データシートと粉塵の取り扱いに関する作業所の要件に従ってください。
接着面を清潔に保つ
機械加工 PMI フォーム コアは 、多くの場合、接着されたサンドイッチ構造の一部になります。それに応じて取り扱いと清掃を計画してください。
フォームを油、グリース、汚れた手袋、未承認の器具材料から保護してください。洗浄では、部品の寸法を変えたり、別の汚染物質を混入したりすることなく、ゆるい機械加工の破片を除去する必要があります。
使用前に洗浄剤を承認する
便利だからという理由だけで、溶剤、洗剤、または圧縮空気による洗浄方法を導入しないでください。フォーム、接着剤または樹脂システムとの適合性、および該当する製造手順を確認してください。
洗浄した部品は、検査と梱包が完了するまで保護された場所に保管してください。
7. 一般的な PMI フォーム加工欠陥のトラブルシューティング
欠けたエッジ
刃先が欠けた場合は、工具の鋭さ、ワークピースのサポート、切削の噛み合い、工具が材料から出る方向を確認してください。
損傷が同じフィーチャで一貫して発生するかどうかを確認します。再現可能な位置は、体系的に修正できる治具またはツールパスの問題を示していることがよくあります。
破れた表面や凹凸のある表面
表面に凹凸がある場合は、カッター、機械のセットアップ、ワーク保持を検査する必要があります。影響を受けた領域を、同じ操作で以前に作成されたサーフェスと比較します。
トラブルシューティング中は、一度に 1 つのプロセス変数を変更します。これにより、どの調整によって結果が改善されたのかを特定しやすくなります。
発売後の寸法変更
部品を保持している間は正しく測定されているが、取り外した後に変化する場合は、治具が部品を歪んだ状態で拘束していないかどうかを調査してください。
指定されたサポート配置と環境条件を使用してコアを測定します。自由状態の測定と支持治具に対して実行される検査は、異なる要件を表す場合があります。
制御されないやり直し作業を回避する
図面や再加工手順を確認せずに、フィーチャが適合すると思われるまで研磨を行わないでください。手動調整では、元の問題の痕跡が除去される一方で、新たな寸法誤差が生じる可能性があります。
続行する前に、欠陥を文書化し、その原因を特定し、必要な処置を受けてください。

8. 完成した航空宇宙用フォームコアを検査する
機能要件に対して寸法をチェックする
全体の厚さ、表面プロファイル、嵌合エッジ、ポケットの位置、その他の図面で定義されたフィーチャに優先順位を付けます。
発泡体に応じた検査方法を選択してください。接触式測定ツールは、測定自体が表面を凹ませたり圧縮したりしないように注意して使用する必要があります。
複雑な形状の場合は、検査治具または適切なスキャン方法を使用すると、機械加工されたコンポーネントと意図した形状を比較するのに役立ちます。
表面の完全性を検査する
亀裂、潰れた領域、破れ、剥がれた破片、および取り扱い時の損傷を探してください。細いトランジションやフィクスチャによって隠れていた領域には特に注意してください。
寸法的に許容可能なコアであっても、その表面状態が指定された許容基準を逸脱している場合には、不合格または審査が必要になる場合があります。
生産記録の保持
図面の改訂、材料の識別、加工プログラムの改訂、検査結果、および承認された再作業記録をまとめて保管します。
リピート注文の場合、これらの記録は、受け入れられたコンポーネントを再現し、その後の変更を調査するための実用的な基礎となります。
9. 機械加工されたコアキットのパッケージ化と整理
壊れやすい機能を保護する
CNC 加工された PMI フォームをパッケージ化しているため、薄いエッジや突出部分によって隣接する部品からの荷重が伝わりません。
輸送中に動かないように、適切なセパレーターとサポートを使用してください。梱包はまた、洗浄された表面を作業場や輸送時の汚染から保護する必要があります。
アセンブリの識別を明確にする
マルチピースコアキットの場合は、各コンポーネントとその意図された方向を特定します。いくつかの類似した外観の部品が異なる場所に属している場合は、アセンブリ参照を含めます。
キットがよく整理されていれば、不必要な取り扱いが減り、レイアップ チームが組み立てを開始する前に正しいコンポーネントが入手可能であることを確認するのに役立ちます。
10. JLON を使用してカスタム PMI フォーム コアを指定する
完全な機械加工に関するお問い合わせを提供します
JLON の PMI フォーム製品には、CNC 輪郭切断、三次元成形、溝入れ、穿孔、カスタマイズされたコアキッティングが含まれます。適切な加工範囲は、個別の図面および製造要件に照らして確認する必要があります。
完全な問い合わせは、見積もりを作成する前に、材質、加工作業、検査範囲、納期の予定を定義するのに役立ちます。
材料と図面の要件
必要な PMI フォームのグレード、密度、ブランク寸法を、寸法図と利用可能な 3D モデルとともに提供します。重要な公差、基準面、および面の許容基準を明確に特定します。
材料の仕様がまだ最終決定されていない場合は、利用可能なオプションについて話し合うことができるように、用途と意図する複合製造プロセスについて説明してください。
数量と配送要件
試作数量、生産予定数量、納期を記載します。材料の文書化、バッチのトレーサビリティ、部品の識別、および保護梱包に関する要件を含めます。
コアキットの場合、コンポーネントをアセンブリ、生産バッチ、または個々の完成部品ごとにグループ化する必要があるかどうかを説明します。
最初の記事を検証する
繰り返し生産を発注する前に、代表的な機械加工コアの寸法精度、フィット感、取り扱い、次の製造段階との互換性を評価してください。
材料の承認と機械加工の承認は、プロジェクトの認定プロセス内で対処する必要があります。コンポーネントを航空宇宙用途として説明しても、特定の発泡グレードまたはサプライヤーがそのコンポーネントに対して承認されることは自動的に確立されません。
JLON は議論することができます PMI フォーム シート、カスタム カット ブランク、CNC 加工された PMI フォーム コア オプションは、プロジェクトの要件に合わせて選択できます。図面や加工条件を共有して、実際の供給範囲を決定します。
よくある質問
PMI フォームを CNC 加工して複雑な形状に加工できますか?
はい。 PMI フォームは、三次元のコア形状に機械加工できます。達成可能な機能と公差は、グレード、部品設計、工具、サポート、検証されたプロセスによって異なります。
どのような公差を指定すればよいですか?
コンポーネントが正しく機能し、正しく組み立てられるために必要な公差を指定します。すべての表面に最も厳しい公差を適用するのではなく、プロセッサーと実現可能性について話し合ってください。
すべての機械加工された表面を研磨する必要がありますか?
いいえ。追加のサンディングは、承認されたプロセスで必要な場合にのみ使用してください。サンディングを制御せずに行うと、寸法が変化し、整合性のない合わせ面が作成される可能性があります。
すぐに組み立てられる PMI コア キットを JLON に注文できますか?
JLON は、PMI フォーム加工サービスの中でカスタマイズされたキッティングを提供しています。見積もりを依頼する際に、必要な形状、識別、検査、梱包手配を確認してください。


