



Daftar Isi
Konstruksi sandwich inti busa banyak digunakan dalam pembuatan kapal modern karena dapat memberikan kekakuan tinggi dengan bobot yang jauh lebih rendah dibandingkan laminasi fiberglass padat. Ketika bahan inti, desain laminasi, sistem resin, proses manufaktur, dan perkuatan lokal dicocokkan dengan benar, panel sandwich dapat memberikan kinerja jangka panjang yang andal pada lambung kapal, geladak, sekat, jendela di atas pintu, stringer, dan bangunan atas.
Namun, struktur inti busa tidak secara otomatis tahan kegagalan. Masalah dapat terjadi ketika busa dipilih secara tidak tepat, ikatannya buruk, terkena panas yang berlebihan, penguatan yang tidak memadai di sekitar perangkat keras, atau dipasang tanpa kontrol proses yang memadai. Beberapa cacat terlihat selama produksi, sementara yang lain berkembang secara bertahap setelah kapal mulai beroperasi.
Artikel ini menjelaskan kegagalan inti busa yang paling umum dalam pembuatan kapal, mengapa hal itu terjadi, dan bagaimana cara mencegahnya. Ini juga membahas seberapa tepat Inti busa PVC, Inti busa PET , kepadatan, ketebalan, perlakuan permukaan, dan konfigurasi pemrosesan dapat mengurangi risiko struktural dan produksi.
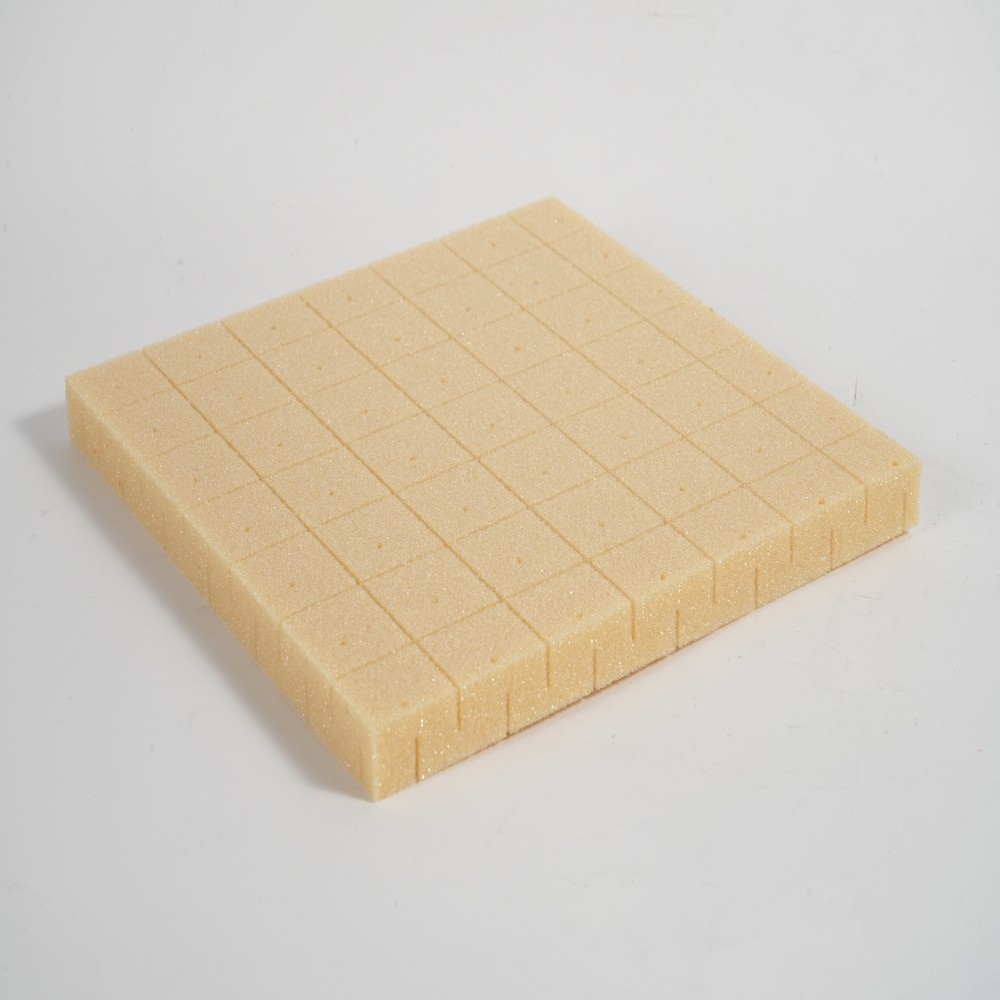
Mengapa Panel Sandwich Inti Busa Gagal
Panel sandwich laut biasanya terdiri dari dua kulit luar yang kuat yang diikat ke inti yang ringan. Kulit memikul beban tarik dan tekan, sedangkan inti memisahkan kulit, mentransfer gaya geser, dan menstabilkan panel terhadap tekuk.
Kegagalan dapat dimulai pada kulit luar, garis ikatan antara kulit dan inti, busa itu sendiri, atau detail lokal seperti pengikat, sisipan, sambungan, bukaan, atau transisi laminasi.
Banyaknya retakan yang terlihat hanyalah gejala dari masalah yang lebih dalam. Misalnya, keretakan di sekitar fitting dek mungkin disebabkan oleh kurangnya penguatan kepadatan tinggi di bawah fitting, bukan karena laminasi permukaan yang lemah. Oleh karena itu, pencegahan yang efektif mengharuskan perancang dan pembuat kapal untuk mempertimbangkan struktur sandwich secara keseluruhan daripada hanya mengevaluasi inti busa saja.
1. Delaminasi Kulit-ke-Inti
Delaminasi adalah pemisahan kulit laminasi dari inti busa. Ini adalah salah satu cacat panel sandwich yang paling serius karena panel kehilangan interaksi antara kulit dan intinya.
Bahkan area delaminasi yang relatif kecil dapat mengurangi kekakuan lokal secara signifikan. Area yang rusak dapat terus meluas akibat benturan gelombang, getaran, atau pelenturan berulang.
Penyebab Umum Delaminasi
Delaminasi dapat disebabkan oleh permukaan busa yang terkontaminasi, resin atau perekat yang tidak mencukupi, aliran resin yang buruk selama infus vakum, pembasahan yang tidak sempurna selama hand lay-up, kondisi pengawetan yang tidak tepat, atau pergerakan busa sebelum laminasi mengeras.
Udara yang terperangkap di bawah lembaran yang berlubang, berlubang, atau beralur juga dapat menimbulkan rongga lokal. Dalam pelayanan, benturan dan pelenturan panel yang berulang-ulang dapat menyebabkan cacat ikatan yang awalnya kecil menjadi semakin besar.
Sebelum produksi dimulai, pembuat kapal harus memastikan bahwa inti busa laut yang dipilih kompatibel dengan resin yang diinginkan, perekat pengikat, suhu pemrosesan, dan metode pembentukan.
Cara Mencegah Delaminasi
Permukaan pengikat harus bersih, kering, dan bebas dari bahan pelepas, minyak, sisa penggilingan, debu lepas, dan kontaminasi lainnya. Permukaan yang terlihat bersih belum tentu siap untuk direkatkan, sehingga persiapan dan prosedur inspeksi yang konsisten harus dilakukan.
Selama hand lay-up, resin atau perekat pengikat inti harus diaplikasikan dalam jumlah yang cukup untuk mencapai kontak terus menerus tanpa meninggalkan area kering. Selama infus vakum, konfigurasi permukaan busa harus dipilih sesuai dengan rencana aliran resin. Lembaran busa yang berlubang, beralur, tergores, dan dipotong ganda mungkin berperilaku berbeda selama infus.
Kantong vakum harus diuji kebocorannya sebelum resin dimasukkan. Selama infus, operator harus memantau kedatangan resin, tekanan vakum, suhu, dan area mana pun di mana sisipan, tulangan tumpang tindih, kelengkungan yang rapat, atau perubahan ketebalan inti dapat mengganggu aliran resin.
2. Kegagalan Geser Inti
Kegagalan geser inti terjadi ketika tegangan geser internal melebihi kapasitas mekanis inti busa. Ini mungkin tampak sebagai retakan diagonal pada busa, retakan lokal yang diikuti dengan retakan, atau hilangnya kekakuan panel secara nyata.
Beban struktural yang tinggi, lambung kapal yang terbanting berulang kali, pemilihan kepadatan yang salah, jarak penyangga yang berlebihan, dan ketebalan panel yang tidak mencukupi semuanya dapat menyebabkan kegagalan geser inti.
Dimana Kemungkinan Besar Kegagalan Geser Inti
Risiko ini umumnya lebih tinggi pada bagian bawah lambung kapal berkecepatan tinggi, kapal patroli, kapal kerja, jendela di atas pintu yang menopang motor tempel, pondasi mesin, dek dengan beban berat, panel sempit yang tidak didukung, dan area dengan transisi struktural yang tiba-tiba.
Area-area ini tidak boleh secara otomatis menggunakan kepadatan busa dan konstruksi laminasi yang sama seperti panel interior atau bangunan atas dengan beban ringan.
Cara Mencegah Kegagalan Geser Inti
Kepadatan busa harus dipilih berdasarkan beban teknik, bukan harga atau berat saja. Busa laut dengan kepadatan rendah mungkin cocok untuk panel dengan beban ringan, sedangkan bagian bawah lambung kapal, jendela di atas pintu, fondasi mesin, dan zona struktural dengan beban berat mungkin memerlukan inti busa struktural dengan kepadatan lebih tinggi.
Meningkatkan ketebalan inti dapat meningkatkan kekakuan panel secara signifikan, namun hal ini tidak menghilangkan kebutuhan untuk memverifikasi tegangan geser, kekuatan kulit, defleksi panel, kinerja kelelahan, dan beban terpusat.
Untuk kapal berkelas, kapal komersial, kapal patroli, dan proyek berat lainnya, jadwal laminasi dan pemilihan inti busa harus mematuhi aturan desain dan persyaratan proyek yang relevan.
3. Penghancuran Inti Lokal di Sekitar Pengencang dan Perangkat Keras
Derek, gerigi, rel, engsel, tempat duduk, mesin, dan perlengkapan lainnya memasukkan beban terpusat ke dalam panel sandwich. Jika baut dikencangkan langsung melalui busa biasa dengan kepadatan rendah, busa dapat terkompresi di bawah fitting.
Saat busa terkompresi, fitting mungkin menjadi longgar, laminasi di sekitarnya mungkin retak, dan lapisan penutup mungkin kehilangan kontak. Air kemudian dapat masuk ke struktur sandwich melalui penetrasi yang rusak.
Penguatan Lokasi Perangkat Keras yang Tepat
Perlengkapan yang dimuat harus diidentifikasi selama tahap desain. Tergantung pada beban yang diharapkan, busa lokal mungkin perlu diganti dengan sisipan busa kepadatan tinggi, sisipan struktural, atau laminasi padat.
Metode umum lainnya adalah menghilangkan busa di sekitar lubang bor berukuran besar, mengisi rongga dengan senyawa berdensitas tinggi yang sesuai, membiarkan senyawa tersebut mengering, dan kemudian mengebor lubang pengikat terakhir melalui area yang diisi.
Mesin cuci penyebar beban atau pelat penyangga mungkin juga diperlukan. Untuk alat kelengkapan dengan beban tinggi, laminasi kulit lokal mungkin perlu ditingkatkan sehingga beban dapat didistribusikan ke area yang lebih luas.
Area yang diperkuat harus melampaui kelompok pengikat untuk mendistribusikan beban secara efektif. Menambahkan hanya sedikit bahan pengisi di sekitar setiap baut mungkin tidak cukup untuk derek, gerigi, dudukan mesin, atau peralatan beban tinggi lainnya.
Hindari Pengetatan Berlebihan
Bahkan insert berdensitas tinggi yang dirancang dengan benar dapat rusak karena torsi baut yang tidak terkontrol. Mesin cuci atau pelat pendukung yang sesuai harus digunakan, dan persyaratan pengetatan dari produsen peralatan harus diikuti.
Pengencang juga harus diperiksa secara berkala karena getaran dan pembebanan siklik dapat mengurangi gaya penjepitan atau merusak lapisan penutup di sekitarnya seiring waktu.
4. Masuknya Air dan Kerusakan akibat Pencairan Beku
Inti busa PVC sel tertutup memiliki daya serap air yang rendah, namun busa itu sendiri tidak boleh dianggap sebagai satu-satunya penghalang terhadap air.
Air biasanya masuk melalui pengencang yang tidak tersegel dengan baik, kulit yang rusak, tepian yang terpotong, saluran air, jendela, lubang palka, alat kelengkapan, atau lubang yang penyelesaiannya tidak tepat.
Setelah memasuki panel, air dapat mengalir melalui retakan, alur, garitan, lubang, atau antarmuka yang tidak terikat dengan baik. Hal ini dapat menimbulkan korosi pada sisipan logam, menambah berat struktur, memperburuk delaminasi, dan merusak material di sekitarnya.
Di iklim dingin, siklus pembekuan-pencairan yang berulang dapat memperbesar retakan dan rongga yang ada.
Cara Mencegah Air Masuk ke Panel Inti
Setiap penetrasi melalui panel sandwich inti busa harus diperlakukan sebagai detail rekayasa.
Jika diperlukan, lubang tersebut harus dibor terlebih dahulu dengan ukuran yang terlalu besar. Busa yang terbuka di sekitar lubang kemudian harus dihilangkan, dan rongga harus diisi dengan senyawa penyegel berdensitas tinggi yang kompatibel. Setelah kompon mengeras, lubang terakhir dapat dibor melalui sumbat yang telah diisi.
Metode ini menciptakan penghalang tertutup antara fitting dan inti busa di sekitarnya.
Tepi busa yang terbuka harus ditutup dengan laminasi, perekat, atau perawatan tepi lain yang disetujui. Sealant di sekitar perangkat keras dek harus dipilih untuk substrat dan diperiksa sepanjang masa pakai kapal.
Kebocoran kecil harus segera diperbaiki. Sealant tambahan tidak boleh diaplikasikan begitu saja pada material yang basah atau rusak tanpa terlebih dahulu mengidentifikasi dan memperbaiki masalah yang mendasarinya.
5. Resin Eksoterm dan Kerusakan Akibat Panas
Sistem poliester, vinil ester, dan resin epoksi melepaskan panas saat proses pengawetan. Akumulasi resin yang tebal, rongga yang terisi, massa ikatan yang besar, atau reaksi pengawetan yang tidak terkontrol dapat menghasilkan suhu yang cukup tinggi sehingga merusak atau merusak inti busa.
Paparan panas juga dapat berasal dari permukaan luar yang berwarna gelap, mesin, sistem pembuangan, cetakan yang dipanaskan, peralatan proses yang panas, dan operasi pasca pengawetan.
Setiap tingkatan busa telah menentukan batas suhu pemrosesan dan suhu servis. Batasan ini tidak boleh dianggap dapat dipertukarkan.
Cara Mencegah Kerusakan Termal
Ketahanan suhu dari busa yang dipilih harus diperiksa baik dalam kondisi produksi maupun servis.
Personil produksi harus mengontrol suhu bengkel, ukuran batch resin, rasio katalis atau pengeras, ketebalan laminasi yang diterapkan selama setiap tahap pengawetan, dan volume perekat pengikat.
Rongga inti yang besar tidak boleh diisi dengan sistem resin yang sangat eksotermik dalam satu operasi kecuali proses lengkapnya telah diuji dan divalidasi.
Ketika cetakan yang dipanaskan atau proses pasca-pengeringan digunakan, suhu harus ditingkatkan pada tingkat yang terkendali. Struktur yang dipasang dekat dengan mesin, sistem pembuangan, atau sumber panas lainnya mungkin memerlukan insulasi tambahan atau bahan yang lebih tahan panas.
6. Print-Through, Dimpling, dan Distorsi Permukaan
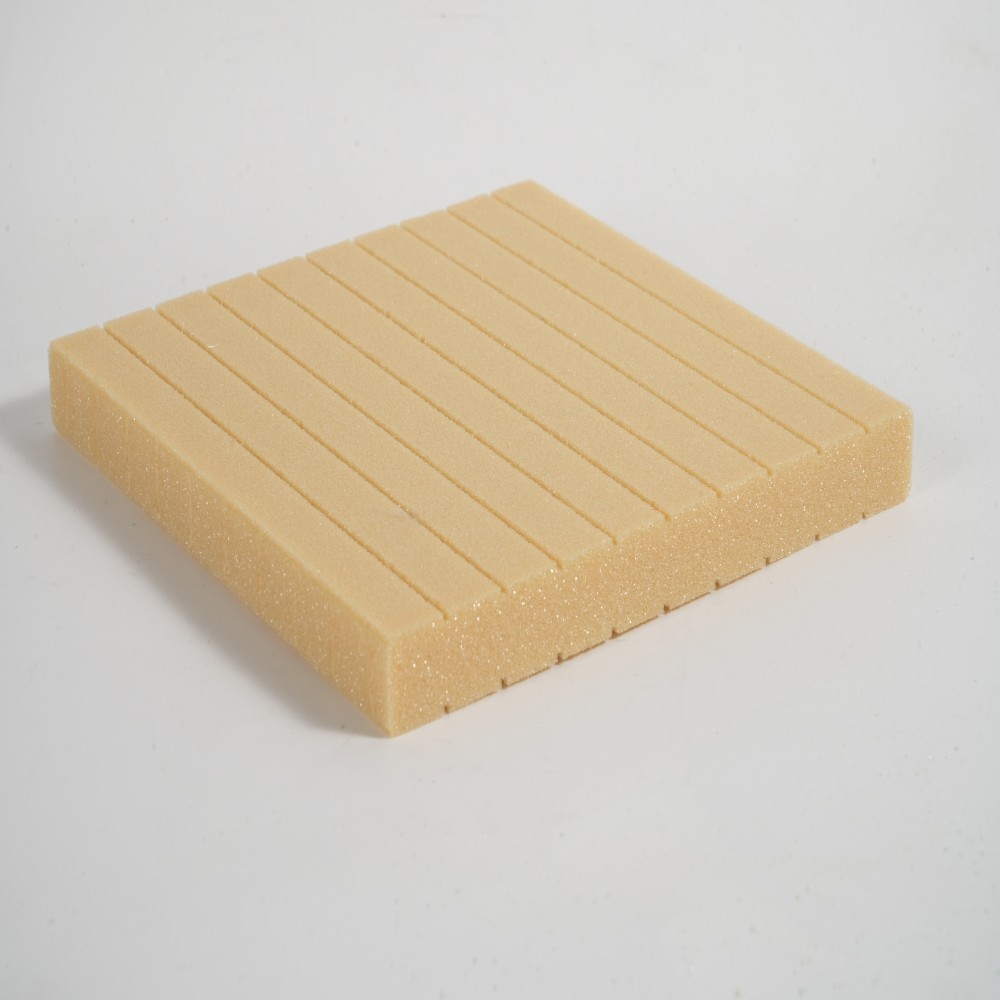
Tidak semua cacat terkait busa menyebabkan kegagalan struktural secara langsung. Alur inti, pola skor, sambungan lembaran, dan perubahan kepadatan lokal terkadang terlihat melalui permukaan akhir. Efek ini biasa disebut print-through.
Tekanan vakum yang tidak merata, kulit luar yang tipis, penyusutan resin, suhu pengeringan yang berlebihan, sambungan busa yang lebar, dan celah yang tidak terisi dengan baik dapat meningkatkan risiko.
Print-through sangat penting pada lambung kapal pesiar, dek, dan komponen lain yang memerlukan penyelesaian kosmetik berkualitas tinggi.
Cara Meningkatkan Kualitas Permukaan
Konfigurasi busa harus sesuai dengan kelengkungan cetakan dan persyaratan kualitas permukaan. Sambungan busa harus dijaga tetap rapat, dan celah yang tidak dapat dihindari harus diisi dengan bahan pengikat inti yang kompatibel, bukan resin yang rapi.
Konstruksi laminasi yang seimbang dan suhu pengeringan yang terkontrol juga dapat mengurangi distorsi permukaan.
Untuk komponen kapal pesiar yang sangat terlihat, uji coba produksi dapat membantu menentukan ketebalan kulit, selubung permukaan, sistem resin, konfigurasi permukaan busa, dan siklus pengawetan yang sesuai.
Lembaran inti harus menempel secara alami pada cetakan. Memaksa lembaran kaku menjadi kurva majemuk yang rapat dapat menyebabkan pegas kembali, penghubung, rongga lokal, atau area kaya resin.
7. Sambungan Inti yang Tidak Dipasang dengan Baik dan Celah yang Kaya akan Resin
Kesenjangan besar antara lembaran busa tidak menjadi detail struktural yang dapat diandalkan hanya karena diisi dengan resin.
Resin yang rapi lebih berat dan seringkali lebih rapuh dibandingkan inti busa di sekitarnya. Sambungan lebar yang kaya akan resin dapat menyusut selama proses curing, menjadi terlihat melalui permukaan akhir, dan menciptakan konsentrasi tegangan lokal.
Sambungan ini juga dapat mempengaruhi aliran resin selama infus vakum.
Latihan Pemasangan Inti yang Lebih Baik
Lembaran busa harus dipotong dengan hati-hati dan dikeringkan sebelum dilaminasi. Templat atau pemotongan digital mungkin berguna untuk bentuk yang rumit dan bagian yang berulang.
Sambungan ganda dan diskontinuitas struktural tidak boleh disejajarkan pada area yang mempunyai tegangan tinggi yang sama. Jika desain memerlukan sambungan yang terhuyung-huyung, tim produksi harus mengikuti pengaturan yang ditentukan.
Celah yang disetujui harus diisi dengan pasta pengikat inti yang sesuai dengan rekomendasi pemasok perekat. Perubahan ketebalan inti harus menggunakan lancip atau transisi yang dirancang, bukan secara tiba-tiba.
8. Dampak Kerusakan dan Debonding Tersembunyi
Panel sandwich mungkin tampak hampir tidak rusak setelah alat terjatuh, tabrakan, kejadian grounding, atau benturan dek yang berat. Namun, busa atau garis pengikat di bawah permukaan mungkin sudah retak atau hancur.
Jenis kerusakan tersembunyi ini dapat bertambah ketika panel dimuat berulang kali. Oleh karena itu, kondisi permukaan yang tampak saja mungkin meremehkan tingkat kerusakan.
Mencegah dan Mendeteksi Dampak Kerusakan
Area rawan benturan mungkin memerlukan busa dengan kepadatan lebih tinggi, kulit luar yang lebih keras, penguat tambahan, atau lapisan permukaan pelindung.
Bagian bawah lambung kapal, dek kerja, bagian haluan, zona pemuatan, dan area yang terkena pergerakan peralatan harus dievaluasi sesuai dengan kondisi pengoperasian kapal yang sebenarnya.
Setelah dampak yang signifikan, pemeriksaan harus melampaui permukaan yang terlihat. Pengujian ketukan dapat membantu mengidentifikasi perubahan respons akustik. Inspeksi ultrasonik, termografi, atau metode pengujian non-destruktif lainnya mungkin sesuai untuk struktur kritis.
Perbaikan harus mencakup laminasi yang kuat dan inti yang tidak rusak. Menutup area yang rusak tanpa menghilangkan material yang hancur atau terkelupas tidak akan mengembalikan jalur beban struktural semula.
9. Retak Kelelahan karena Melenturkan Berulang kali
Perahu terkena dampak gelombang, getaran, beban mesin, perubahan suhu, dan siklus tekanan berulang.
Panel yang mampu menahan satu beban maksimum mungkin masih mengalami kerusakan akibat kelelahan jika mengalami fleksi berlebihan selama pengoperasian normal.
Retakan akibat kelelahan sering kali dimulai di dekat titik keras, bukaan, terminasi sekat, tepi yang tidak didukung, perangkat keras, atau perubahan kekakuan laminasi secara tiba-tiba.
Cara Meningkatkan Ketahanan terhadap Kelelahan
Lendutan panel harus dikontrol melalui kombinasi yang tepat antara ketebalan inti, kepadatan busa, laminasi kulit, jarak penyangga, dan geometri struktur.
Transisi beban harus lancar. Pengaku dan tab sekat tidak boleh berakhir secara tiba-tiba pada panel yang mengalami tekanan tinggi.
Bukaan dan sudut di sekitar palka, jendela, pintu, dan panel akses mungkin memerlukan penguatan tambahan.
Kualitas produksi juga sama pentingnya. Rongga, serat kering, kerutan tulangan, ikatan sekunder yang buruk, dan tulangan yang ditempatkan secara tidak tepat dapat mengurangi umur kelelahan bahkan ketika inti busa dan konstruksi laminasi yang ditentukan secara teoritis memadai.
10. Pemilihan Busa yang Salah untuk Proses atau Aplikasi
Tidak ada satu inti busa pun yang ideal untuk setiap bagian perahu.
Memilih busa hanya berdasarkan kepadatannya dapat menyesatkan karena kelompok dan tingkatan busa yang berbeda mungkin memiliki sifat geser, kekuatan kompresi, perpanjangan, ketahanan lelah, ketahanan suhu, kompatibilitas resin, dan perilaku pemrosesan yang berbeda.
Bahannya harus dipilih berdasarkan aplikasi struktural dan proses pembuatan yang dimaksudkan.
Inti Busa PVC dalam Pembuatan Kapal
Inti busa PVC untuk kapal banyak digunakan pada lambung kapal, geladak, sekat, jendela di atas pintu, stringer, dan komponen sandwich struktural lainnya.
Ia menawarkan kombinasi yang berguna antara bobot rendah, struktur sel tertutup, kinerja mekanis, dan kompatibilitas dengan proses manufaktur komposit kelautan umum.
Kepadatan dan perlakuan permukaan yang berbeda memungkinkan inti busa PVC digunakan pada panel datar, struktur kelengkungan tunggal, dan komponen kelengkungan majemuk.
Tergantung pada proyeknya, busa PVC dapat disuplai dalam bentuk lembaran polos, berlubang, beralur, dicetak, atau dipotong ganda untuk hand lay-up, pengantongan vakum, dan infus resin.
Inti Busa PET di Pembuatan Kapal
Inti busa PET adalah bahan termoplastik yang digunakan dalam panel sandwich kelautan, energi angin, transportasi, dan industri.
Hal ini bisa menjadi menarik jika kemampuan daur ulang, efisiensi pemrosesan, dan keseimbangan biaya-kinerja menjadi hal yang penting.
Namun, tingkat busa PET yang dipilih masih harus dievaluasi untuk kekuatan geser, kinerja kompresi, ketahanan lelah, suhu pemrosesan, serapan resin, dan lingkungan pemuatan laut tertentu.
Busa PET tidak boleh secara otomatis menggantikan busa PVC hanya karena kedua bahan tersebut memiliki kepadatan nominal yang sama.
Memilih Kepadatan dan Konfigurasi yang Tepat
Daripada hanya menanyakan kepadatan busa yang biasanya digunakan, pelanggan harus memberikan informasi tentang jenis bejana, kecepatan pengoperasian, lokasi aplikasi, beban desain, jarak penyangga, ketebalan inti yang diperlukan, dan sistem resin.
Pemasok juga harus mengetahui apakah proses produksinya menggunakan hand lay-up, vakum bagging, infus resin, atau metode lainnya.
Kelengkungan cetakan, suhu pemrosesan, suhu servis, persyaratan klasifikasi, dan lokasi pengencang, sisipan, mesin, dan zona beban tinggi lainnya juga harus dipertimbangkan.
Informasi ini memungkinkan untuk mengidentifikasi tingkat inti busa laut, kepadatan, ketebalan, dan konfigurasi permukaan yang lebih tepat.
Kontrol Kualitas Selama Produksi Kapal
Mencegah kegagalan inti busa memerlukan pengendalian produksi yang konsisten, bukan hanya lembar data teknis yang benar.
Pemeriksaan Material Masuk
Busa yang masuk harus diperiksa kebenaran identifikasi produk, kepadatan, ketebalan, dimensi, konfigurasi permukaan, dan kondisi yang terlihat.
Lembaran busa harus disimpan rata, bersih, dan kering. Mereka harus dilindungi dari panas berlebihan, sinar matahari langsung, kontaminasi, dan kerusakan fisik.
Ketertelusuran batch harus dipertahankan untuk proyek kelautan dan klasifikasi yang penting.
Pengendalian Proses Manufaktur
Informasi produksi yang penting harus dicatat, termasuk rasio pencampuran resin, waktu gel, suhu bahan, suhu cetakan, tingkat vakum, hasil uji kebocoran, konsumsi resin, waktu pengawetan, dan kondisi pasca pengawetan.
Pekerja produksi harus dilatih untuk mengidentifikasi penghubung, laminasi kering, sambungan busa terbuka, permukaan terkontaminasi, sisipan yang tidak terpasang dengan baik, dan aliran resin yang tidak lengkap.
Inspeksi Akhir
Area beban tinggi, penetrasi, lokasi perangkat keras, sambungan busa, sisipan, dan garis pengikat harus diperiksa sebelum tidak dapat diakses.
Tergantung pada kapal dan rencana kendali mutu, inspeksi dapat mencakup pemeriksaan visual, pengujian keran, pemeriksaan dimensi, pengujian kupon produksi, atau pengujian non-destruktif.
Setiap penyimpangan yang signifikan harus dievaluasi sebelum komponen dilanjutkan ke perakitan akhir.
Bagaimana JLON Mendukung Proyek Komposit Kelautan
JLON memasok inti busa PVC, inti busa PET, penguat fiberglass, dan bahan proses vakum untuk pembuatan kapal komposit.
Sebagai pemasok material komposit yang bekerja sama dengan mitra manufaktur, JLON dapat membantu pelanggan membandingkan kepadatan busa, ketebalan, ukuran lembaran, perawatan permukaan, dan opsi pemrosesan untuk berbagai aplikasi kelautan.
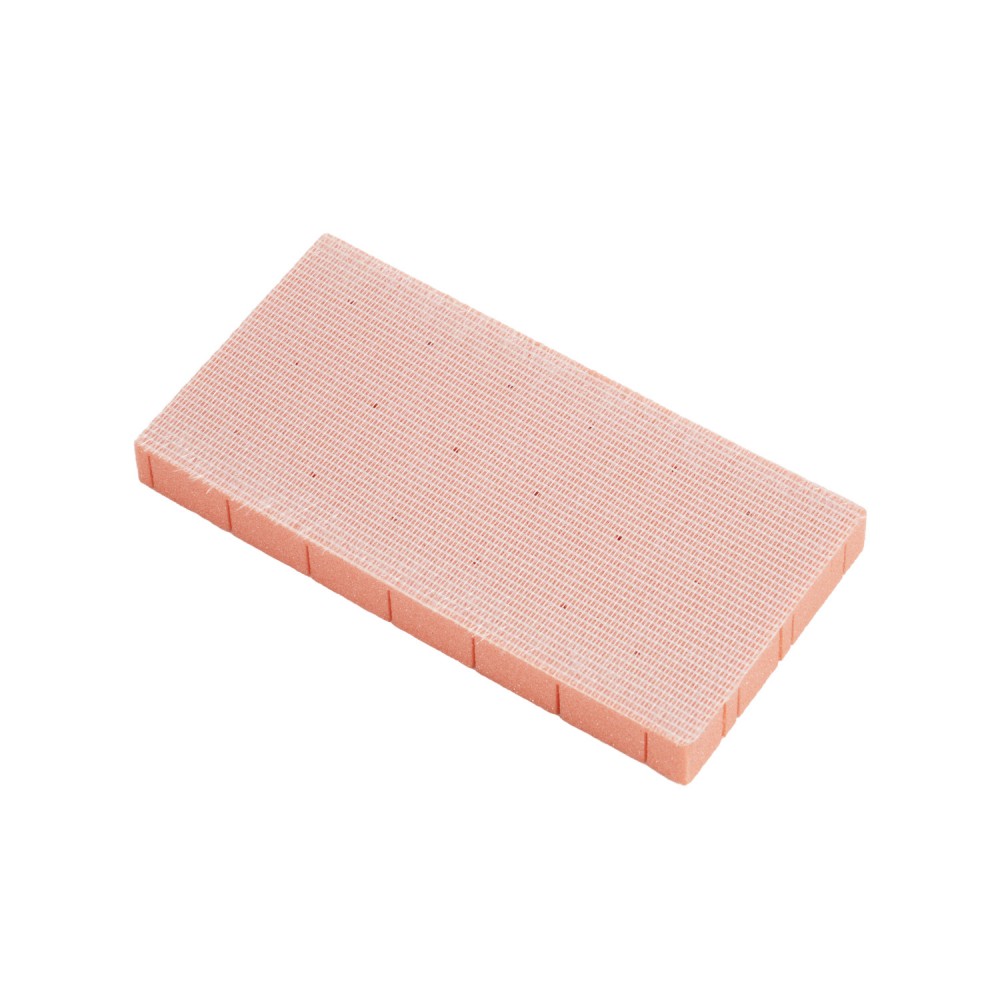
Konfigurasi inti busa yang tersedia dapat mencakup lembaran polos, lembaran berlubang, lembaran beralur, lembaran bercetak, lembaran potongan kontur, lembaran beralur dan berlubang, dan lembaran potong ganda untuk infus resin atau struktur sandwich melengkung.
Ketersediaan produk dan rekomendasi harus dikonfirmasi sesuai dengan kepadatan, ketebalan, sistem resin, proses produksi, aplikasi, dan sertifikasi proyek yang diperlukan.
Untuk proyek kelautan, JLON dapat mendukung pemilihan material dengan meninjau area aplikasi, metode produksi, konstruksi panel target, spesifikasi yang diperlukan, dan persyaratan komersial.
Desain struktur akhir, perhitungan laminasi, dan persetujuan peraturan tetap menjadi tanggung jawab perancang kapal, pembuat kapal, atau otoritas klasifikasi terkait.
Pertanyaan yang Sering Diajukan
Bisakah Baut Melewati Langsung Melalui Inti Busa PVC?
Busa berdensitas rendah biasa tidak boleh membawa beban kompresi baut yang tinggi secara langsung.
Pengencang yang dimuat biasanya memerlukan sisipan busa berkepadatan tinggi, sumbat berisi, pelat pendukung, laminasi padat, atau detail penguat rekayasa lainnya.
Solusi yang tepat bergantung pada jenis pemasangan, beban yang diharapkan, pengaturan pengikat, dan konstruksi laminasi di sekitarnya.
Apakah Busa Sel Tertutup Sepenuhnya Mencegah Kerusakan Air?
Tidak. Busa PVC sel tertutup memberikan penyerapan air yang rendah, namun air masih dapat mengalir melalui retakan, sambungan terbuka, alur, lubang, kulit rusak, dan area dengan ikatan buruk.
Oleh karena itu, lubang pengikat, saluran pembuangan, tepi potongan, jendela, palka, dan penetrasi lainnya harus ditutup dengan benar.
Apakah Busa Kepadatan Tinggi Selalu Lebih Baik untuk Pembuatan Kapal?
Tidak. Busa dengan kepadatan lebih tinggi umumnya memberikan kinerja kompresi dan geser yang lebih besar, namun juga meningkatkan berat dan biaya material.
Pendekatan yang benar adalah dengan memilih kepadatan busa yang sesuai untuk setiap zona struktural dan menggunakan sisipan lokal dengan kepadatan tinggi di mana beban terkonsentrasi terjadi.
Penggunaan busa berdensitas tinggi di seluruh wadah dapat menambah bobot yang tidak perlu tanpa memberikan manfaat struktural yang sesuai.
Haruskah Saya Memilih Inti Busa PVC atau Inti Busa PET?
Pilihannya bergantung pada beban struktural, persyaratan kelelahan, suhu pengoperasian, proses produksi, penyerapan resin, tujuan keberlanjutan, sertifikasi, ketersediaan, dan anggaran.
Inti busa PVC banyak digunakan dalam aplikasi struktural kelautan yang menuntut karena sifat mekaniknya yang seimbang dan fleksibilitas pemrosesan.
Inti busa PET dapat menawarkan keunggulan dalam kemampuan daur ulang dan kinerja biaya untuk aplikasi panel sandwich yang sesuai.
Kedua material tersebut dapat berhasil digunakan dalam pembuatan kapal jika kualitas, kepadatan, ketebalan, dan konfigurasi permukaannya sesuai dengan aplikasinya.
Kesimpulan
Sebagian besar kegagalan inti busa dalam pembuatan kapal dapat dicegah. Kuncinya adalah memperlakukan panel sandwich sebagai sistem rekayasa yang lengkap.
Pemilihan busa yang benar harus dikombinasikan dengan ikatan kulit-ke-inti yang andal, manufaktur terkontrol, penetrasi tersegel, zona perangkat keras yang diperkuat, transisi struktural yang mulus, dan inspeksi di seluruh produksi dan layanan.
Memilih kelautan yang cocok Inti busa PVC atau Inti busa PET untuk pembuatan kapal harus dimulai dengan jenis kapal, area aplikasi, beban desain, proses manufaktur, dan lingkungan pengoperasian—bukan kepadatan saja.
Hubungi JLON untuk mendiskusikan inti busa PVC, inti busa PET, penguat fiberglass, dan bahan habis pakai vakum untuk proyek komposit kelautan Anda.
Bagikan kepadatan, ketebalan, format lembaran, sistem resin, proses produksi, dan aplikasi yang Anda perlukan sehingga JLON dapat membantu mengidentifikasi opsi material yang sesuai untuk evaluasi teknis lebih lanjut.