



Оглавление
Сэндвич-конструкции с пенопластовым сердечником широко используются в современном судостроении, поскольку они могут обеспечить высокую жесткость при гораздо меньшем весе, чем ламинаты из твердого стекловолокна. При правильном подборе материала сердцевины, конструкции ламината, системы смол, производственного процесса и местного усиления сэндвич-панели могут обеспечить надежную долгосрочную работу в корпусах, палубах, переборках, транцах, стрингерах и надстройках.
Однако конструкции с пенопластовым сердечником не являются автоматически отказоустойчивыми. Проблемы могут возникнуть, когда пенопласт неправильно выбран, плохо приклеен, подвергается чрезмерному нагреву, недостаточно армирован вокруг оборудования или установлен без достаточного контроля процесса. Некоторые дефекты становятся заметными в процессе производства, другие развиваются постепенно после ввода судна в эксплуатацию.
В этой статье объясняются наиболее распространенные поломки пеноматериалов в судостроении, почему они происходят и как их можно предотвратить. Также обсуждается, насколько уместно Наполнитель из пенопласта ПВХ, Сердцевина из пенопласта ПЭТ , плотность, толщина, обработка поверхности и конфигурация обработки могут снизить структурные и производственные риски.
Почему сэндвич-панели с пенопластом выходят из строя
Морская сэндвич-панель обычно состоит из двух прочных внешних обшивок, соединенных с легкой сердцевиной. Обшивки несут растягивающие и сжимающие нагрузки, а сердцевина разделяет обшивки, передает силы сдвига и стабилизирует панель от коробления.
Разрушение может начаться с внешних обшивок, линии соединения между обшивкой и сердцевиной, самого пенопласта или локальной детали, такой как застежка, вставка, соединение, отверстие или переход ламината.
Многие видимые трещины являются лишь симптомами более глубокой проблемы. Например, трещины вокруг фитинга настила могут возникнуть из-за недостаточного армирования высокой плотности под фитингом, а не из-за слабого поверхностного ламината. Поэтому эффективная профилактика требует, чтобы проектировщики и строители лодок рассматривали всю многослойную конструкцию, а не оценивали только пенопластовый сердечник.
1. Расслоение кожи до сердцевины
Расслаивание – это отделение оболочки ламината от пенопластовой сердцевины. Это один из самых серьезных дефектов сэндвич-панелей, поскольку панель теряет взаимодействие между своей оболочкой и сердцевиной.
Даже относительно небольшая площадь отслоения может существенно снизить местную жесткость. Поврежденная область может продолжать расширяться под воздействием волн, вибрации или многократного сгибания.
Распространенные причины расслоения
Расслоение может быть вызвано загрязнением поверхностей пенопласта, недостаточным количеством смолы или клея, плохой текучестью смолы во время вакуумной инфузии, неполным смачиванием во время ручной укладки, неправильными условиями отверждения или движением пены до отверждения ламината.
Воздух, попавший под листы с насечками, перфорацией или канавками, также может создавать локальные пустоты. В процессе эксплуатации удары и повторяющиеся изгибы панели могут привести к увеличению изначально небольшого дефекта соединения.
Прежде чем начать производство, производитель лодки должен подтвердить, что выбранный сердечник из морского пенопласта совместим с предполагаемой смолой, связующим клеем, температурой обработки и методом формования.
Как предотвратить расслоение
Поверхность склеивания должна быть чистой, сухой, очищенной от разделительных смазок, масла, остатков шлифовки, рыхлой пыли и других загрязнений. Поверхность, которая выглядит чистой, не обязательно готова к склеиванию, поэтому следует установить последовательную процедуру подготовки и проверки.
Во время ручной укладки необходимо нанести достаточное количество смолы или связующего клея, чтобы обеспечить постоянный контакт, не оставляя сухих участков. При вакуумной инфузии конфигурацию поверхности пены следует выбирать в соответствии со схемой потока смолы. Листы пенопласта с перфорацией, бороздками, насечками и двойной надрезкой могут вести себя по-разному во время инфузии.
Перед загрузкой смолы вакуумный мешок следует проверить на герметичность. Во время инфузии операторы должны следить за поступлением смолы, давлением вакуума, температурой и всеми участками, где вставки, армирование перекрываются, сильная кривизна или изменения толщины сердцевины могут прервать поток смолы.
2. Разрушение сердечника при сдвиге
Разрушение сердечника при сдвиге происходит, когда внутреннее напряжение сдвига превышает механическую емкость пенопластового сердечника. Это может проявляться в виде диагональной трещины в пенопласте, местного раздавливания с последующим растрескиванием или заметной потери жесткости панели.
Высокие структурные нагрузки, повторяющиеся удары корпуса, неправильный выбор плотности, чрезмерное расстояние между опорами и недостаточная толщина панелей — все это может способствовать разрушению сердечника при сдвиге.
Где наиболее вероятно разрушение сердечника при сдвиге
Риск, как правило, выше в днищах высокоскоростных корпусов, патрульных катерах, рабочих катерах, транцах, поддерживающих подвесные моторы, фундаментах двигателей, сильно нагруженных палубах, узких неподдерживаемых панелях и зонах с резкими структурными переходами.
В этих зонах не следует автоматически использовать ту же плотность пенопласта и конструкцию ламината, что и для легконагруженных внутренних панелей или надстроек.
Как предотвратить разрушение сердечника при сдвиге
Плотность пенопласта следует выбирать в соответствии с инженерными нагрузками, а не только по цене или весу. Морской пенопласт низкой плотности может подойти для легко нагруженных панелей, в то время как днища корпуса, транцы, фундаменты машин и сильно нагруженные зоны конструкции могут потребовать наполнителя из конструкционного пенопласта более высокой плотности.
Увеличение толщины сердцевины может значительно улучшить жесткость панели, но не устраняет необходимости проверять напряжение сдвига, прочность оболочки, прогиб панели, усталостные характеристики и сосредоточенные нагрузки.
Для классифицированных судов, коммерческих катеров, патрульных судов и других требовательных проектов список ламината и выбор пеноматериала должны соответствовать соответствующим правилам проектирования и требованиям проекта.
3. Локальное разрушение сердцевины вокруг крепежных элементов и оборудования.
Лебедки, планки, рельсы, петли, сиденья, двигатели и другие приспособления создают концентрированные нагрузки на сэндвич-панель. Если болты затягиваются непосредственно через обычную пену низкой плотности, пена может сжаться под фитингом.
По мере сжатия пенопласта фитинг может ослабнуть, окружающий ламинат может треснуть, а герметик может потерять контакт. Вода может затем проникнуть в сэндвич-конструкцию через поврежденное отверстие.
Правильное усиление мест размещения оборудования
Нагруженные фитинги должны быть идентифицированы на этапе проектирования. В зависимости от ожидаемой нагрузки местный пенопласт может потребоваться заменить вставкой из пенопласта высокой плотности, структурной вставкой или твердым ламинатом.
Другой распространенный метод — удалить пену вокруг просверленного отверстия слишком большого размера, заполнить полость подходящим составом высокой плотности, дать составу затвердеть, а затем просверлить последнее отверстие для крепежа через заполненную область.
Также могут потребоваться шайбы для распределения нагрузки или опорные пластины. Для высоконагруженных фитингов может потребоваться увеличение локальной обшивки ламината, чтобы нагрузку можно было распределить по большей площади.
Усиленная зона должна выходить за пределы группы крепежа достаточно далеко, чтобы эффективно распределять нагрузку. Добавления лишь небольшого количества наполнителя вокруг каждого болта может быть недостаточно для лебедок, утесов, опор машин или другого оборудования, работающего с высокой нагрузкой.
Избегайте перетягивания
Даже правильно спроектированная пластина высокой плотности может быть повреждена неконтролируемым моментом затяжки болтов. Следует использовать подходящие шайбы или опорные пластины и соблюдать требования производителя оборудования к затяжке.
Крепежные детали также следует периодически проверять, поскольку вибрация и циклическая нагрузка могут со временем снизить силу зажима или повредить окружающий герметик.
4. Проникновение воды и повреждение от замораживания-оттаивания.
Пенопластовый наполнитель из ПВХ с закрытыми порами имеет низкое водопоглощение, но саму пену ни в коем случае нельзя рассматривать как единственный барьер против воды.
Вода обычно попадает через плохо герметичные крепления, поврежденную обшивку, открытые кромки среза, водостоки, окна, люки, фурнитуру или неправильно обработанные проходки.
После попадания в панель вода может перемещаться по трещинам, канавкам, пропилам, пустотам или плохо склеенным стыкам. Это может привести к коррозии металлических вставок, увеличению веса конструкции, ухудшению расслоения и повреждению соседних материалов.
В холодном климате повторяющиеся циклы замораживания-оттаивания могут увеличить существующие трещины и пустоты.
Как предотвратить попадание воды в панели с сердцевиной
Каждое проникновение через сэндвич-панель с пенопластом следует рассматривать как инженерную деталь.
При необходимости сначала следует просверлить отверстие большего диаметра. Затем следует удалить выступающую пену вокруг отверстия и заполнить полость совместимым герметиком высокой плотности. После затвердевания состава можно просверлить последнее отверстие через заполненную пробку.
Этот метод создает герметичный барьер между фитингом и окружающей пенопластовой сердцевиной.
Открытые края пенопласта следует закрыть ламинатом, клеем или другой одобренной обработкой кромок. Герметики вокруг палубного оборудования следует выбирать в соответствии с основанием и проверять на протяжении всего срока службы судна.
Небольшую утечку следует устранить незамедлительно. Дополнительный герметик не следует наносить просто на влажный или поврежденный материал без предварительного выявления и устранения основной проблемы.
5. Экзотермия смолы и тепловое повреждение.
Полиэфирные, винилэфирные и эпоксидные смолы выделяют тепло во время отверждения. Толстые скопления смолы, заполненные полости, большие связующие массы или неконтролируемая реакция отверждения могут привести к повышению температуры, достаточно высокой, чтобы деформировать или повредить пенопластовую сердцевину.
Тепловое воздействие также может исходить от темных внешних поверхностей, двигателей, выхлопных систем, нагретых форм, горячего технологического оборудования и операций пост-отверждения.
Для каждой марки пенопласта установлены определенные пределы температуры обработки и температуры эксплуатации. Эти ограничения не следует рассматривать как взаимозаменяемые.
Как предотвратить термическое повреждение
Температурную стойкость выбранной пены следует проверять как в условиях производства, так и в условиях эксплуатации.
Производственный персонал должен контролировать температуру в цехе, размер партии смолы, соотношение катализатора или отвердителя, толщину ламината, наносимого на каждом этапе отверждения, и объем связующего клея.
Большие полости сердцевины не следует заполнять высокоэкзотермической системой смолы за одну операцию, если весь процесс не был протестирован и валидирован.
При использовании нагретых форм или процессов пост-отверждения температуру следует повышать с контролируемой скоростью. Конструкции, установленные рядом с двигателями, выхлопными системами или другими источниками тепла, могут потребовать дополнительной изоляции или использования более термостойкого материала.
6. Сквозная печать, ямочки и искажение поверхности
Не каждый дефект, связанный с пеной, приводит к немедленному разрушению конструкции. Внутренние канавки, насечки, стыки листов и местные изменения плотности иногда могут быть видны сквозь готовую поверхность. Этот эффект обычно называют сквозной печатью.
Неравномерное вакуумное давление, тонкая внешняя оболочка, усадка смолы, чрезмерная температура отверждения, широкие швы из пенопласта и плохо заполненные зазоры могут увеличить риск.
Сквозная печать особенно важна для корпусов яхт, палуб и других компонентов, где требуется высококачественная косметическая отделка.
Как улучшить качество поверхности
Конфигурация пенопласта должна соответствовать кривизне формы и требованиям к качеству поверхности. Соединения пенопласта должны быть герметичными, а неизбежные зазоры должны быть заполнены совместимым связующим материалом, а не чистой смолой.
Сбалансированная конструкция ламината и контролируемая температура отверждения также могут уменьшить деформацию поверхности.
Для хорошо заметных компонентов яхты производственные испытания могут помочь определить подходящую толщину обшивки, вуаль поверхности, систему смол, конфигурацию поверхности пенопласта и цикл отверждения.
Листы сердцевины должны естественным образом прилегать к форме. Придание жесткому листу жесткой составной кривой может привести к пружинению, образованию мостов, локальным пустотам или участкам, богатым смолой.
7. Плохо подогнанные стыки сердцевины и зазоры, насыщенные смолой.
Большие зазоры между листами пенопласта не становятся надежными деталями конструкции просто потому, что они заполнены смолой.
Чистая смола тяжелее и часто более хрупкая, чем окружающая пенопластовая сердцевина. Широкие, богатые смолой швы могут сжиматься во время отверждения, становиться видимыми сквозь готовую поверхность и создавать локальные концентрации напряжений.
Эти соединения также могут влиять на поток смолы во время вакуумной инфузии.
Лучшая практика подбора ядра
Перед ламинированием листы пенопласта следует аккуратно разрезать и просушить. Шаблоны или цифровая резка могут быть полезны для сложных форм и повторяющихся деталей.
Множественные стыки и несплошности конструкции не должны располагаться в одной и той же зоне с высокой нагрузкой. Если проект требует расположения соединений в шахматном порядке, производственная группа должна следовать указанному расположению.
Разрешенные зазоры следует заполнить подходящей связующей пастой в соответствии с рекомендациями поставщика клея. При изменении толщины сердцевины следует использовать запланированное сужение или переход, а не резкий скачок.
8. Ударные повреждения и скрытое разрушение
Сэндвич-панель может выглядеть почти неповрежденной после падения инструмента, столкновения, заземления или сильного удара по палубе. Однако пенопласт или линия склеивания под поверхностью могут уже потрескаться или раздавиться.
Этот тип скрытого повреждения может увеличиваться при неоднократной загрузке панели. Поэтому само по себе видимое состояние поверхности может недооценивать масштабы ущерба.
Предотвращение и обнаружение повреждений от удара
В местах, подверженных ударам, может потребоваться пена более высокой плотности, более жесткая внешняя оболочка, дополнительное армирование или защитные поверхностные слои.
Нижняя часть корпуса, рабочие палубы, носовые секции, зоны погрузки и зоны, подверженные движению оборудования, должны оцениваться в соответствии с фактическими условиями эксплуатации судна.
После значительного удара осмотр должен выходить за пределы видимой поверхности. Постукивание может помочь выявить изменения в акустической реакции. Для критических конструкций могут подойти ультразвуковой контроль, термография или другие методы неразрушающего контроля.
Ремонт должен распространяться на здоровый ламинат и неповрежденную сердцевину. Закрытие поврежденного участка без удаления измельченного или отслоившегося материала не восстановит первоначальный путь нагрузки на конструкцию.
9. Усталостное растрескивание от многократного сгибания.
Лодки подвергаются воздействию волн, вибрации, нагрузкам на оборудование, изменениям температуры и повторяющимся циклам давления.
Панель, выдержавшая одну максимальную нагрузку, все равно может получить усталостное повреждение, если она чрезмерно прогибается во время нормальной работы.
Усталостные трещины часто возникают вблизи твердых точек, отверстий, окончаний перегородок, незакрепленных кромок, оборудования или внезапных изменений жесткости ламината.
Как улучшить сопротивление усталости
Прогиб панели следует контролировать с помощью соответствующего сочетания толщины сердцевины, плотности пенопласта, ламината обшивки, расстояния между опорами и геометрии конструкции.
Переходы нагрузки должны быть плавными. Ребра жесткости и выступы переборок не должны резко заканчиваться в панелях, подвергающихся сильным нагрузкам.
Проемы и углы вокруг люков, окон, дверей и смотровых панелей могут потребовать дополнительного усиления.
Качество изготовления не менее важно. Пустоты, сухие волокна, складки армирования, плохое вторичное соединение и неправильное расположение армирования могут снизить усталостную долговечность, даже если указанная конструкция пенопласта и ламината теоретически достаточны.
10. Неправильный выбор пены для процесса или применения.
Ни один пенопластовый наполнитель не идеален для каждой части лодки.
Выбор пены только по ее плотности может ввести в заблуждение, поскольку разные семейства и марки пенопласта могут иметь разные свойства сдвига, прочность на сжатие, удлинение, сопротивление усталости, термостойкость, совместимость со смолами и поведение при обработке.
Материал следует выбирать в соответствии как с конструкционным применением, так и с предполагаемым производственным процессом.
Пенопласт ПВХ в судостроении
Наполнитель из пенопласта ПВХ для лодок широко используется в корпусах, палубах, переборках, транцах, стрингерах и других структурных сэндвич-компонентах.
Он предлагает полезное сочетание малого веса, структуры с закрытыми порами, механических характеристик и совместимости с обычными процессами производства морских композитов.
Различная плотность и обработка поверхности позволяют использовать наполнитель из пенопласта ПВХ в плоских панелях, конструкциях с одинарной кривизной и компонентах со сложной кривизной.
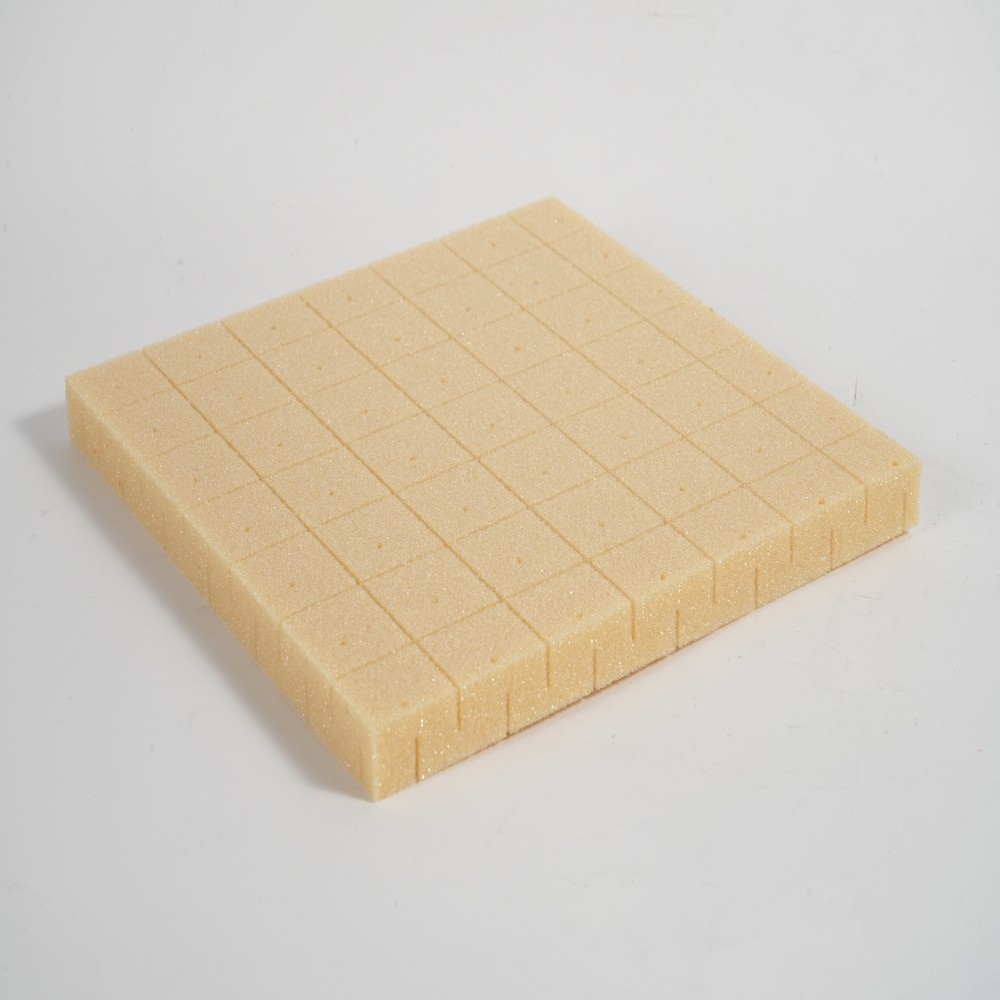
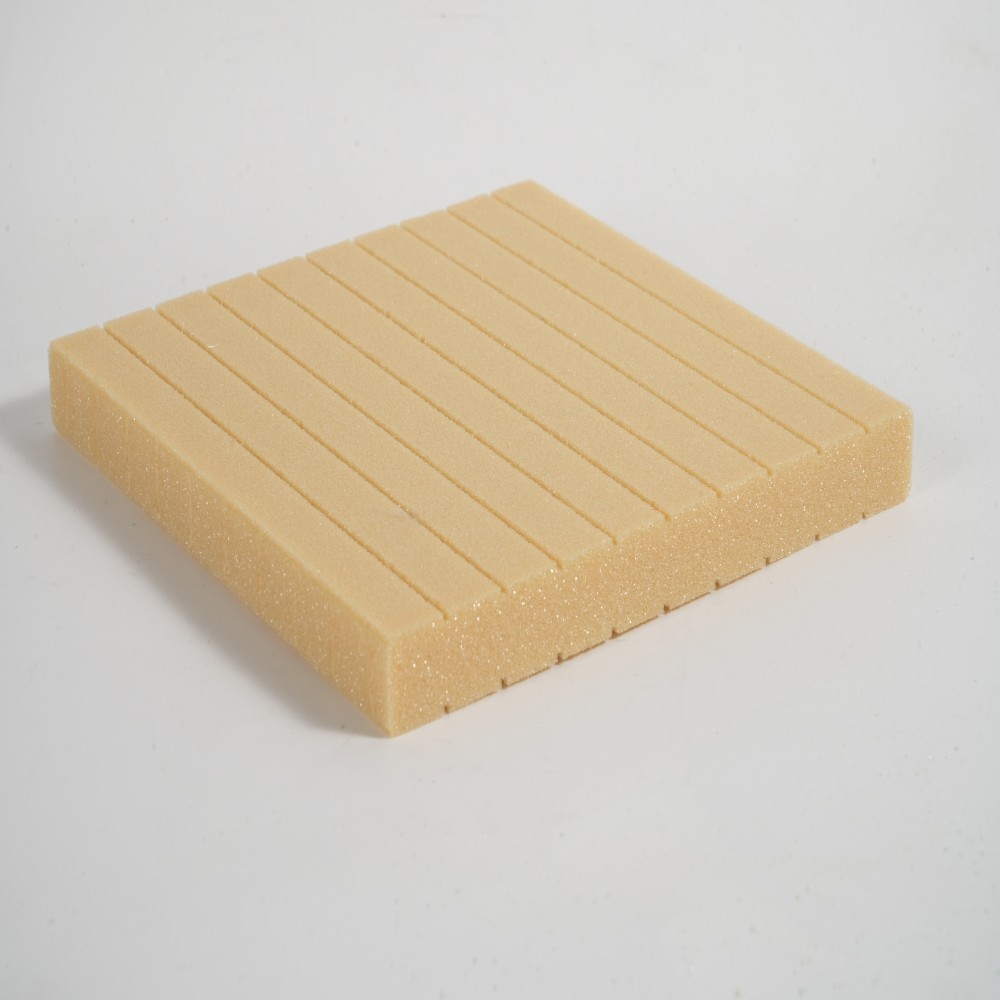
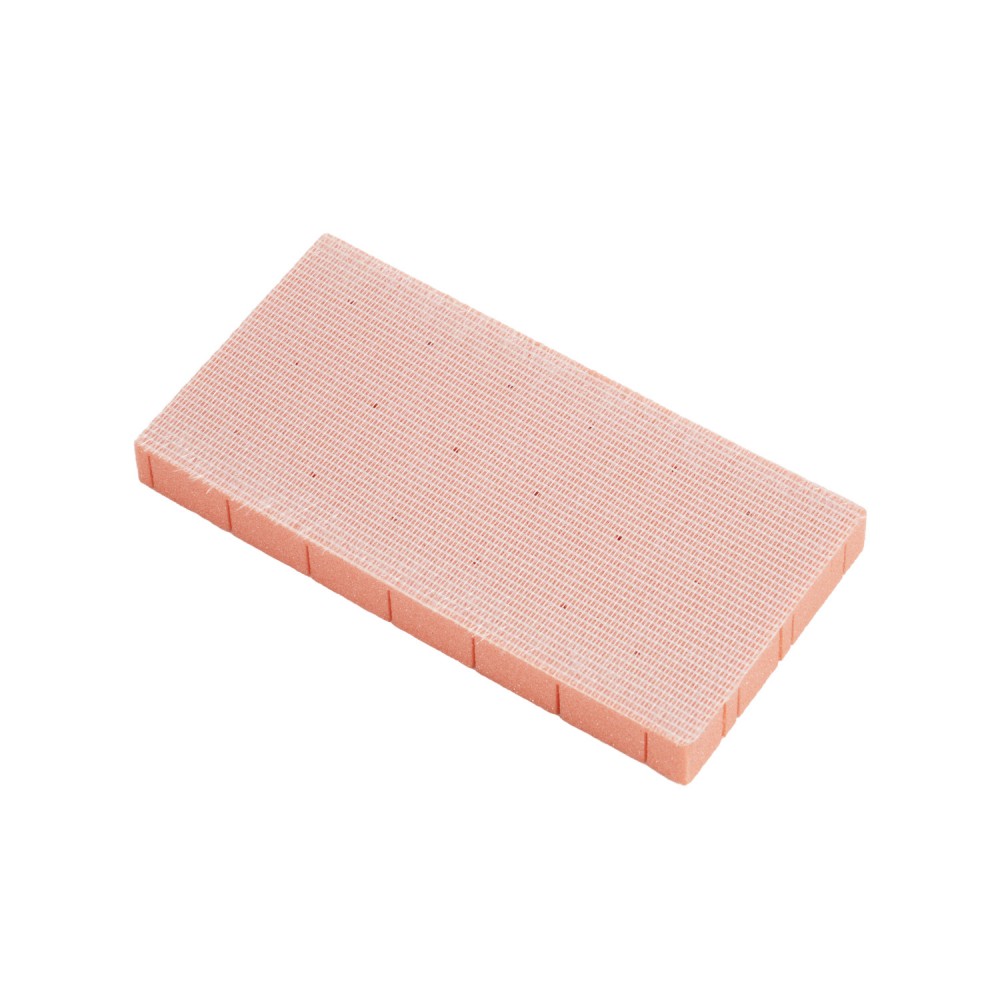
В зависимости от проекта пенопласт ПВХ может поставляться в виде простых, перфорированных, рифленых, насеченных или двойных листов для ручной укладки, вакуумной упаковки и инфузии смолы.
ПЭТ-пенопласт в судостроении
Пенопласт ПЭТ представляет собой термопластичный материал, используемый в морской, ветровой энергетике, на транспорте и в промышленных сэндвич-панелях.
Он может быть привлекательным там, где важны возможность вторичной переработки, эффективность переработки и баланс затрат и производительности.
Тем не менее, выбранную марку пенопласта ПЭТ все равно необходимо оценить на предмет прочности на сдвиг, характеристик сжатия, усталостной прочности, температуры обработки, поглощения смолы и конкретных условий морской нагрузки.
Пенопласт ПЭТ не следует автоматически заменять пенопластом ПВХ только потому, что эти два материала имеют одинаковую номинальную плотность.
Выбор правильной плотности и конфигурации
Вместо того, чтобы спрашивать, какая плотность пены обычно используется, заказчик должен предоставить информацию о типе резервуара, рабочей скорости, месте применения, расчетных нагрузках, расстоянии между опорами, требуемой толщине заполнителя и системе смолы.
Поставщик также должен знать, используется ли в производственном процессе ручная укладка, вакуумная упаковка, инфузия смолы или другой метод.
Также следует учитывать кривизну пресс-формы, температуру обработки, температуру эксплуатации, требования классификации, а также расположение крепежных деталей, вставок, оборудования и других зон с высокой нагрузкой.
Эта информация позволяет определить более подходящую марку, плотность, толщину и конфигурацию поверхности пенопласта.
Контроль качества при производстве лодок
Предотвращение поломок пенопластового заполнителя требует постоянного контроля производства, а не только правильного технического паспорта.
Входной контроль материалов
Поступающую пену следует проверять на правильную идентификацию продукта, плотность, толщину, размеры, конфигурацию поверхности и видимое состояние.
Листы пенопласта следует хранить в горизонтальном положении, чистыми и сухими. Их следует защищать от чрезмерного нагрева, прямых солнечных лучей, загрязнения и физического повреждения.
Прослеживаемость партий должна поддерживаться для важнейших морских и классификационных проектов.
Контроль производственного процесса
Должна быть записана важная производственная информация, включая пропорции смешивания смолы, время гелеобразования, температуру материала, температуру формы, уровень вакуума, результаты испытаний на герметичность, расход смолы, время отверждения и условия последующего отверждения.
Производственные рабочие должны быть обучены выявлять перемычки, сухой ламинат, открытые швы пенопласта, загрязненные поверхности, плохо посаженные вставки и неполное течение смолы.
Заключительная проверка
Зоны высоких нагрузок, проходки, места крепления оборудования, пенопластовые соединения, вставки и линии соединения должны быть проверены до того, как они станут недоступными.
В зависимости от сосуда и плана контроля качества проверка может включать визуальный осмотр, испытание на врезку, проверку размеров, проверку производственного купона или неразрушающий контроль.
Любое значительное отклонение должно быть оценено до того, как компонент приступит к окончательной сборке.
Как JLON поддерживает проекты морских композитов
JLON поставляет наполнитель из пенопласта ПВХ, наполнитель из пенопласта ПЭТ, армирование из стекловолокна и материалы для вакуумной обработки для строительства лодок из композитных материалов.
Как поставщик композитных материалов, работающий с партнерами-производителями, JLON может помочь клиентам сравнить плотность пенопласта, толщину, размеры листов, способы обработки поверхности и варианты обработки для различных морских применений.
Доступные конфигурации пенопластовой сердцевины могут включать простые листы, перфорированные листы, рифленые листы, рифленые листы, листы с контурной резкой, рифленые и перфорированные листы, а также листы с двойной нарезкой для инфузии смолы или изогнутые сэндвич-структуры.
Наличие продукта и рекомендации должны быть подтверждены в соответствии с требуемой плотностью, толщиной, системой смол, производственным процессом, применением и сертификацией проекта.
Для морских проектов JLON может помочь в выборе материала, исследуя область применения, метод производства, конструкцию целевой панели, необходимые спецификации и коммерческие требования.
Окончательный структурный проект, расчеты ламината и одобрение регулирующих органов остаются ответственностью проектировщика судна, судостроителя или соответствующего классификационного органа.
Часто задаваемые вопросы
Могут ли болты проходить непосредственно через пенопласт ПВХ?
Обычная пена низкой плотности не должна непосредственно выдерживать высокие сжимающие нагрузки на болты.
Для нагруженных крепежных элементов обычно требуется вставка из пенопласта высокой плотности, заглушка с наполнителем, опорная пластина, твердый ламинат или другая специально разработанная деталь усиления.
Подходящее решение зависит от типа крепления, ожидаемой нагрузки, расположения креплений и конструкции окружающего ламината.
Полностью ли пена с закрытыми порами предотвращает повреждение водой?
Нет. Пена ПВХ с закрытыми порами обеспечивает низкое водопоглощение, но вода все равно может проникать через трещины, открытые стыки, канавки, пустоты, поврежденную обшивку и плохо склеенные участки.
Поэтому отверстия для крепежа, водостоки, обрезанные кромки, окна, люки и другие отверстия должны быть надлежащим образом герметизированы.
Всегда ли пена более высокой плотности лучше для судостроения?
Нет. Пенопласт более высокой плотности обычно обеспечивает более высокие характеристики сжатия и сдвига, но также увеличивает вес и стоимость материала.
Правильный подход – подобрать подходящую плотность пенопласта для каждой зоны конструкции и использовать локальные вставки высокой плотности там, где возникают сосредоточенные нагрузки.
Использование пенопласта высокой плотности по всему сосуду может привести к увеличению веса без соответствующего структурного преимущества.
Должен ли я выбрать пенопласт ПВХ или пенопласт ПЭТ?
Выбор зависит от структурных нагрузок, требований к усталости, рабочей температуры, производственного процесса, поглощения смолы, целей устойчивого развития, сертификации, доступности и бюджета.
Наполнитель из пенопласта ПВХ широко используется в сложных морских конструкциях благодаря сбалансированным механическим свойствам и универсальности обработки.
Пенопластовый наполнитель из ПЭТ может предложить преимущества с точки зрения возможности вторичной переработки и экономичности для подходящих применений сэндвич-панелей.
Оба материала могут успешно использоваться в судостроении, если правильный сорт, плотность, толщина и конфигурация поверхности подобраны в соответствии с областью применения.
Заключение
Большинство поломок пеноматериалов в судостроении можно предотвратить. Главное — относиться к сэндвич-панелям как к целостной инженерной системе.
Правильный выбор пены должен сочетаться с надежным соединением обшивки с сердцевиной, контролируемым производством, герметичными проходками, усиленными зонами оборудования, плавными структурными переходами и контролем на протяжении всего производства и обслуживания.
Выбор подходящего морского судна Пенопластовый наполнитель ПВХ или Наполнитель из пенопласта ПЭТ для судостроения следует начинать с типа судна, области применения, расчетных нагрузок, производственного процесса и рабочей среды, а не только с плотности.
Свяжитесь с JLON, чтобы обсудить наполнитель из пенопласта ПВХ, наполнитель из пенопласта ПЭТ, армирование из стекловолокна и расходные материалы для вакуума для вашего проекта по производству морских композитов.
Поделитесь информацией о требуемой плотности, толщине, формате листа, системе смол, производственном процессе и применении, чтобы JLON мог помочь определить подходящие варианты материалов для дальнейшей технической оценки.