



índice
A construção em sanduíche com núcleo de espuma é amplamente utilizada na construção de barcos modernos porque pode fornecer alta rigidez com um peso muito menor do que os laminados de fibra de vidro sólida. Quando o material do núcleo, o design do laminado, o sistema de resina, o processo de fabricação e o reforço local são combinados corretamente, os painéis sanduíche podem oferecer desempenho confiável a longo prazo em cascos, conveses, anteparas, travessas, longarinas e superestruturas.
No entanto, as estruturas de núcleo de espuma não são automaticamente à prova de falhas. Podem ocorrer problemas quando a espuma é selecionada incorretamente, mal aderida, exposta a calor excessivo, reforçada inadequadamente em torno das ferragens ou instalada sem controle de processo suficiente. Alguns defeitos tornam-se visíveis durante a produção, enquanto outros se desenvolvem gradualmente após a entrada em serviço da embarcação.
Este artigo explica as falhas mais comuns no núcleo de espuma na construção de barcos, por que ocorrem e como podem ser evitadas. Também discute quão apropriado Núcleo de espuma de PVC, Núcleo de espuma PET , densidade, espessura, tratamento de superfície e configurações de processamento podem reduzir riscos estruturais e de produção.
Por que os painéis sanduíche com núcleo de espuma falham
Um painel sanduíche marítimo normalmente consiste em duas camadas externas fortes ligadas a um núcleo leve. As películas suportam cargas de tração e compressão, enquanto o núcleo separa as películas, transfere forças de cisalhamento e estabiliza o painel contra flambagem.
A falha pode começar nas películas externas, na linha de ligação entre a película e o núcleo, na própria espuma ou em um detalhe local, como um fixador, inserção, junta, abertura ou transição laminada.
Muitas rachaduras visíveis são apenas sintomas de um problema mais profundo. Por exemplo, fissuras em torno de um acessório de convés podem resultar de um reforço de alta densidade insuficiente por baixo do acessório, e não de um laminado de superfície fraco. A prevenção eficaz, portanto, exige que os projetistas e construtores de barcos considerem a estrutura sanduíche completa, em vez de avaliar apenas o núcleo de espuma.
1. Delaminação da pele ao núcleo
A delaminação é a separação da película laminada do núcleo de espuma. É um dos defeitos mais graves do painel sanduíche porque o painel perde a interação entre sua película e o núcleo.
Mesmo uma área delaminada relativamente pequena pode reduzir substancialmente a rigidez local. A área danificada pode continuar a expandir-se sob o impacto das ondas, vibração ou flexão repetida.
Causas comuns de delaminação
A delaminação pode ser causada por superfícies de espuma contaminadas, resina ou adesivo insuficiente, fluxo insuficiente de resina durante a infusão a vácuo, molhamento incompleto durante a aplicação manual, condições de cura incorretas ou movimento da espuma antes da cura do laminado.
O ar preso sob chapas marcadas, perfuradas ou ranhuradas também pode criar vazios locais. Em serviço, o impacto e a flexão repetida do painel podem causar o crescimento de um defeito de ligação inicialmente pequeno.
Antes do início da produção, o construtor do barco deve confirmar se o núcleo de espuma marinha selecionado é compatível com a resina pretendida, o adesivo de ligação, a temperatura de processamento e o método de formação.
Como prevenir a delaminação
A superfície de colagem deve estar limpa, seca e livre de agentes desmoldantes, óleo, resíduos de esmerilhamento, poeira solta e outras contaminações. Uma superfície que parece limpa pode não estar necessariamente pronta para a colagem, portanto deve ser estabelecido um procedimento consistente de preparação e inspeção.
Durante a aplicação manual, deve ser aplicada resina ou adesivo de ligação do núcleo suficiente para obter contato contínuo sem deixar áreas secas. Durante a infusão a vácuo, a configuração da superfície da espuma deve ser selecionada de acordo com o plano de fluxo da resina. Folhas de espuma perfuradas, ranhuradas, ranhuradas e de corte duplo podem comportar-se de maneira diferente durante a infusão.
O saco de vácuo deve ser testado quanto a vazamentos antes da introdução da resina. Durante a infusão, os operadores devem monitorar a chegada da resina, a pressão do vácuo, a temperatura e qualquer área onde inserções, sobreposições de reforço, curvatura estreita ou alterações na espessura do núcleo possam interromper o fluxo da resina.
2. Falha por cisalhamento do núcleo
A falha por cisalhamento do núcleo ocorre quando a tensão de cisalhamento interna excede a capacidade mecânica do núcleo de espuma. Pode aparecer como uma fissura diagonal através da espuma, esmagamento local seguido de fissuras ou uma perda perceptível de rigidez do painel.
Cargas estruturais elevadas, batidas repetidas do casco, seleção incorreta de densidade, espaçamento excessivo de suporte e espessura insuficiente do painel podem contribuir para a falha por cisalhamento do núcleo.
Onde a falha por cisalhamento do núcleo é mais provável
O risco é geralmente maior em fundos de cascos de alta velocidade, barcos de patrulha, barcos de trabalho, travessas que suportam motores de popa, fundações de motores, conveses fortemente carregados, painéis estreitos sem suporte e áreas com transições estruturais abruptas.
Estas áreas não devem usar automaticamente a mesma densidade de espuma e construção laminada que painéis interiores ou superestruturas com carga leve.
Como prevenir a falha por cisalhamento do núcleo
A densidade da espuma deve ser selecionada de acordo com as cargas de engenharia, e não apenas com o preço ou o peso. A espuma marinha de baixa densidade pode ser apropriada para painéis levemente carregados, enquanto fundos de cascos, travessas, fundações de máquinas e zonas estruturais fortemente carregadas podem exigir núcleo de espuma estrutural de maior densidade.
Aumentar a espessura do núcleo pode melhorar significativamente a rigidez do painel, mas não elimina a necessidade de verificar a tensão de cisalhamento, a resistência da superfície, a deflexão do painel, o desempenho à fadiga e as cargas concentradas.
Para embarcações classificadas, barcos comerciais, embarcações de patrulha e outros projetos exigentes, o cronograma do laminado e a seleção do núcleo de espuma devem estar em conformidade com as regras de projeto e requisitos do projeto relevantes.
3. Esmagamento local do núcleo em torno de fixadores e ferragens
Guinchos, presilhas, trilhos, dobradiças, assentos, motores e outros acessórios introduzem cargas concentradas em um painel sanduíche. Se os parafusos forem apertados diretamente através de espuma comum de baixa densidade, a espuma poderá comprimir-se sob a conexão.
À medida que a espuma se comprime, a conexão pode se soltar, o laminado circundante pode rachar e o selante pode perder contato. A água pode então entrar na estrutura sanduíche através da penetração danificada.
Reforço adequado de locais de hardware
Os acessórios carregados devem ser identificados durante a fase de projeto. Dependendo da carga esperada, a espuma local pode precisar ser substituída por uma inserção de espuma de alta densidade, uma inserção estrutural ou um laminado sólido.
Outro método comum é remover a espuma ao redor de um furo de grandes dimensões, preencher a cavidade com um composto adequado de alta densidade, permitir que o composto cure e, em seguida, perfurar o furo final do fixador na área preenchida.
Arruelas de distribuição de carga ou placas de apoio também podem ser necessárias. Para acessórios altamente carregados, o laminado de revestimento local pode precisar ser aumentado para que a carga possa ser distribuída por uma área maior.
A área reforçada deve estender-se o suficiente além do grupo de fixadores para distribuir a carga de forma eficaz. Adicionar apenas uma pequena quantidade de enchimento ao redor de cada parafuso pode não ser suficiente para guinchos, presilhas, suportes de máquinas ou outros equipamentos de alta carga.
Evite apertar demais
Mesmo uma pastilha de alta densidade projetada corretamente pode ser danificada por torque descontrolado do parafuso. Arruelas ou placas de apoio adequadas devem ser usadas e os requisitos de aperto do fabricante do equipamento devem ser seguidos.
Os fixadores também devem ser inspecionados periodicamente porque a vibração e a carga cíclica podem reduzir a força de fixação ou danificar o selante circundante ao longo do tempo.
4. Entrada de água e danos por congelamento e degelo
O núcleo de espuma de PVC de célula fechada tem baixa absorção de água, mas a espuma em si nunca deve ser tratada como a única barreira contra a água.
A água geralmente entra através de fixadores mal vedados, revestimentos danificados, bordas cortadas expostas, ralos, janelas, escotilhas, acessórios ou penetrações com acabamento incorreto.
Depois de entrar no painel, a água pode percorrer rachaduras, ranhuras, cortes, vazios ou interfaces mal aderidas. Pode corroer inserções metálicas, aumentar o peso da estrutura, piorar a delaminação e danificar materiais adjacentes.
Em climas frios, ciclos repetidos de congelamento e descongelamento podem ampliar as fissuras e vazios existentes.
Como manter a água fora dos painéis tubulares
Cada penetração através de um painel sanduíche com núcleo de espuma deve ser tratada como um detalhe de engenharia.
Quando apropriado, o furo deve primeiro ser perfurado em tamanho maior. A espuma exposta ao redor do orifício deve então ser removida e a cavidade deve ser preenchida com um composto de vedação compatível de alta densidade. Após a cura do composto, o furo final pode ser perfurado através do tampão preenchido.
Este método cria uma barreira selada entre o encaixe e o núcleo de espuma circundante.
As bordas de espuma expostas devem ser fechadas com laminado, adesivo ou outro tratamento de borda aprovado. Os selantes ao redor das ferragens do convés devem ser selecionados para o substrato e inspecionados durante toda a vida útil da embarcação.
Um pequeno vazamento deve ser reparado imediatamente. O selante adicional não deve ser simplesmente aplicado sobre material molhado ou danificado sem primeiro identificar e reparar o problema subjacente.
5. Exotérmica de resina e danos térmicos
Os sistemas de poliéster, éster vinílico e resina epóxi liberam calor durante a cura. Acumulações espessas de resina, cavidades preenchidas, grandes massas de ligação ou uma reação de cura descontrolada podem produzir temperaturas altas o suficiente para distorcer ou danificar o núcleo da espuma.
A exposição ao calor também pode vir de superfícies externas de cor escura, motores, sistemas de exaustão, moldes aquecidos, equipamentos de processo a quente e operações de pós-cura.
Cada grau de espuma tem limites definidos de temperatura de processamento e temperatura de serviço. Estes limites não devem ser tratados como intercambiáveis.
Como prevenir danos térmicos
A resistência à temperatura da espuma selecionada deve ser verificada tanto nas condições de fabricação quanto de serviço.
O pessoal de produção deve controlar a temperatura da oficina, o tamanho do lote de resina, a proporção de catalisador ou endurecedor, a espessura do laminado aplicada durante cada estágio de cura e o volume do adesivo de ligação.
Grandes cavidades de núcleo não devem ser preenchidas com um sistema de resina altamente exotérmica em uma única operação, a menos que todo o processo tenha sido testado e validado.
Quando são utilizados moldes aquecidos ou processos de pós-cura, a temperatura deve ser aumentada a uma taxa controlada. Estruturas instaladas perto de motores, sistemas de exaustão ou outras fontes de calor podem exigir isolamento adicional ou um material mais resistente ao calor.
6. Impressão, ondulação e distorção de superfície
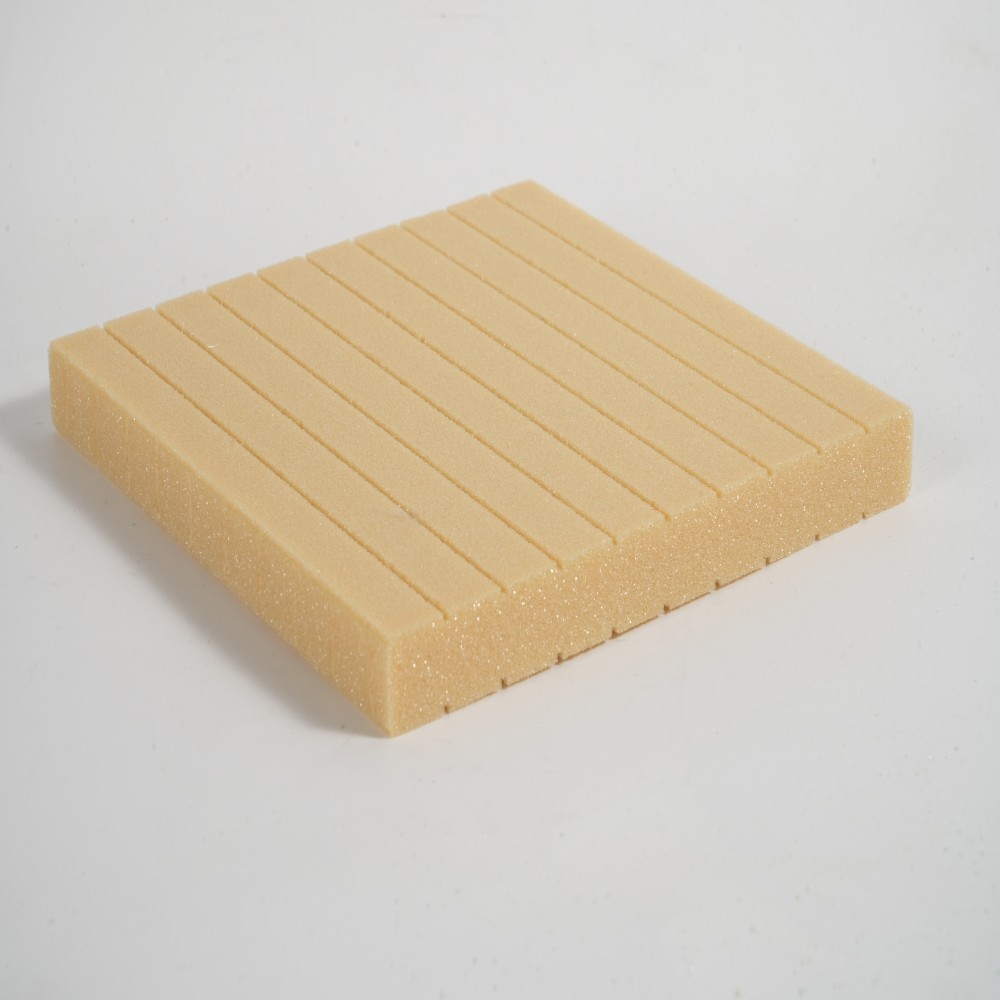
Nem todo defeito relacionado à espuma causa falha estrutural imediata. Ranhuras centrais, padrões de pontuação, juntas de chapa e mudanças locais na densidade podem, às vezes, tornar-se visíveis através da superfície acabada. Este efeito é comumente chamado de impressão.
Pressão de vácuo irregular, películas externas finas, encolhimento da resina, temperatura de cura excessiva, juntas de espuma largas e lacunas mal preenchidas podem aumentar o risco.
A impressão é particularmente importante em cascos, conveses e outros componentes de iates onde é necessário um acabamento cosmético de alta qualidade.
Como melhorar a qualidade da superfície
A configuração da espuma deve corresponder à curvatura do molde e aos requisitos de qualidade da superfície. As juntas de espuma devem ser mantidas firmes e as lacunas inevitáveis devem ser preenchidas com um material de ligação do núcleo compatível, em vez de resina pura.
Uma construção laminada equilibrada e uma temperatura de cura controlada também podem reduzir a distorção da superfície.
Para componentes de iates altamente visíveis, um teste de produção pode ajudar a determinar a espessura apropriada do revestimento, o véu superficial, o sistema de resina, a configuração da superfície da espuma e o ciclo de cura.
As folhas centrais devem assentar naturalmente contra o molde. Forçar uma chapa rígida em uma curva composta apertada pode causar retorno elástico, formação de pontes, vazios locais ou áreas ricas em resina.
7. Juntas de núcleo mal ajustadas e lacunas ricas em resina
Grandes lacunas entre as folhas de espuma não se tornam detalhes estruturais confiáveis simplesmente porque são preenchidas com resina.
A resina pura é mais pesada e muitas vezes mais quebradiça do que o núcleo de espuma circundante. Juntas largas e ricas em resina podem encolher durante a cura, tornar-se visíveis através da superfície acabada e criar concentrações de tensão locais.
Estas juntas também podem afetar o fluxo da resina durante a infusão a vácuo.
Melhor prática de ajuste central
As folhas de espuma devem ser cuidadosamente cortadas e ajustadas a seco antes da laminação. Os modelos ou o corte digital podem ser úteis para formas complexas e peças repetidas.
Múltiplas juntas e descontinuidades estruturais não devem ser alinhadas na mesma área altamente tensionada. Quando o projeto exigir juntas escalonadas, a equipe de produção deverá seguir o arranjo especificado.
As lacunas aprovadas devem ser preenchidas com uma pasta de ligação de núcleo adequada, de acordo com as recomendações do fornecedor do adesivo. As alterações na espessura do núcleo devem utilizar uma conicidade ou transição projetada, em vez de um passo abrupto.
8. Danos por impacto e descolamento oculto
Um painel sanduíche pode parecer quase intacto após uma queda de ferramenta, colisão, aterramento ou forte impacto no convés. No entanto, a espuma ou linha de ligação abaixo da superfície já pode estar rachada ou esmagada.
Este tipo de dano oculto pode aumentar quando o painel é carregado repetidamente. A condição visível da superfície por si só pode subestimar a extensão dos danos.
Prevenção e detecção de danos por impacto
As áreas propensas a impactos podem exigir espuma de maior densidade, revestimentos externos mais resistentes, reforço adicional ou camadas superficiais protetoras.
Os fundos do casco, conveses de trabalho, seções de proa, zonas de carregamento e áreas expostas à movimentação de equipamentos devem ser avaliados de acordo com as condições reais de operação da embarcação.
Após um impacto significativo, a inspeção deve estender-se além da superfície visível. O teste de toque pode ajudar a identificar alterações na resposta acústica. Inspeção ultrassônica, termografia ou outros métodos de teste não destrutivos podem ser apropriados para estruturas críticas.
Os reparos devem se estender ao laminado sólido e ao núcleo não danificado. Cobrir uma área danificada sem remover o material triturado ou descolado não restaurará o caminho de carga estrutural original.
9. Rachaduras por fadiga causadas por flexões repetidas
Os barcos estão expostos ao impacto das ondas, vibrações, cargas de máquinas, mudanças de temperatura e ciclos repetidos de pressão.
Um painel que sobrevive a uma carga máxima ainda pode desenvolver danos por fadiga se flexionar excessivamente durante a operação normal.
As trincas por fadiga geralmente começam perto de pontos rígidos, aberturas, terminações de anteparas, bordas sem suporte, ferragens ou mudanças repentinas na rigidez do laminado.
Como melhorar a resistência à fadiga
A deflexão do painel deve ser controlada através da combinação apropriada de espessura do núcleo, densidade da espuma, laminado de revestimento, espaçamento de suporte e geometria estrutural.
As transições de carga devem ser suaves. Os reforços e as abas das anteparas não devem terminar abruptamente em painéis altamente tensionados.
Aberturas e cantos em torno de escotilhas, janelas, portas e painéis de acesso podem exigir reforço adicional.
A qualidade de fabricação é igualmente importante. Vazios, fibras secas, rugas de reforço, má ligação secundária e reforço posicionado incorretamente podem reduzir a vida em fadiga mesmo quando o núcleo de espuma e a construção do laminado especificados são teoricamente adequados.
10. Seleção incorreta de espuma para o processo ou aplicação
Nenhum núcleo de espuma é ideal para todas as partes de um barco.
Escolher uma espuma apenas de acordo com sua densidade pode ser enganoso porque diferentes famílias e graus de espuma podem ter diferentes propriedades de cisalhamento, resistência à compressão, alongamento, resistência à fadiga, resistência à temperatura, compatibilidade de resina e comportamento de processamento.
O material deve ser selecionado de acordo com a aplicação estrutural e o processo de fabricação pretendido.
Núcleo de espuma de PVC na construção de barcos
O núcleo de espuma de PVC para barcos é amplamente utilizado em cascos, conveses, anteparas, travessas, longarinas e outros componentes estruturais de sanduíche.
Ele oferece uma combinação útil de baixo peso, estrutura de célula fechada, desempenho mecânico e compatibilidade com processos comuns de fabricação de compósitos marítimos.
Diferentes densidades e tratamentos de superfície permitem que o núcleo de espuma de PVC seja usado em painéis planos, estruturas de curvatura única e componentes de curvatura composta.
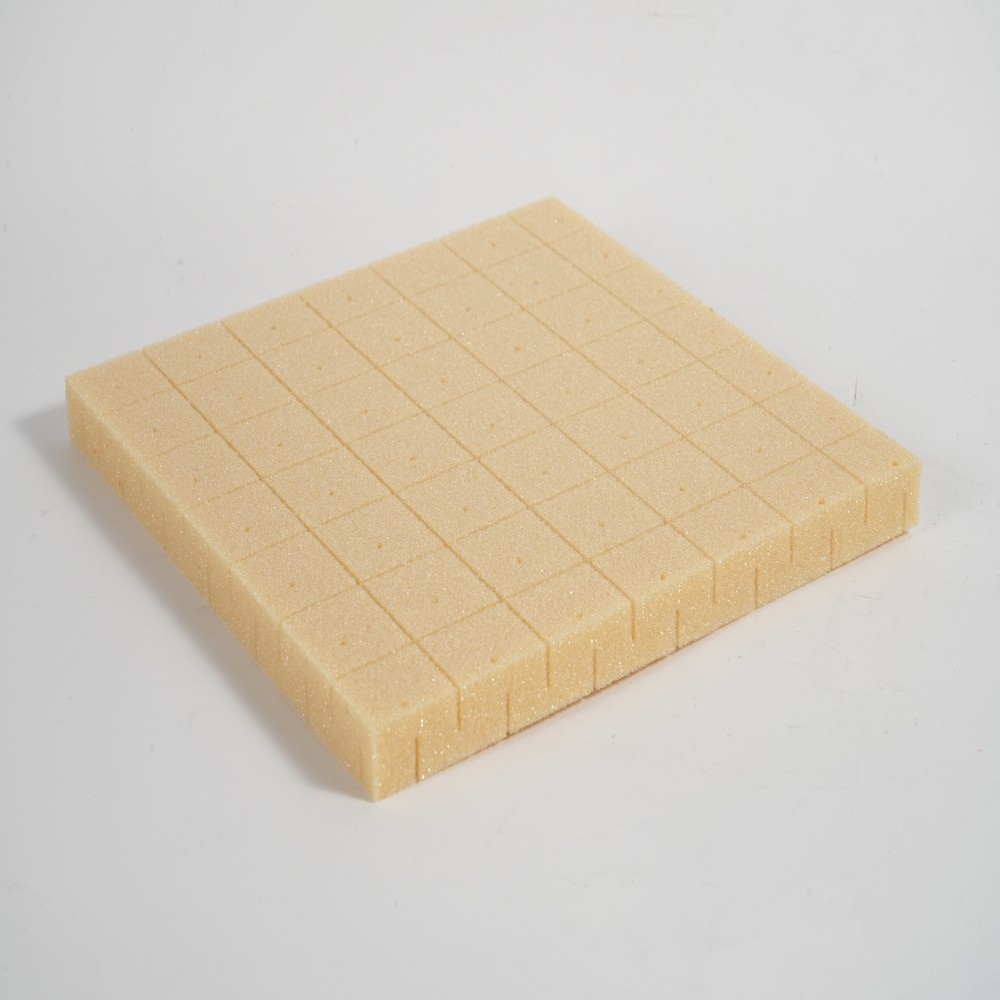
Dependendo do projeto, a espuma de PVC pode ser fornecida em folhas lisas, perfuradas, ranhuradas, ranhuradas ou de corte duplo para aplicação manual, ensacamento a vácuo e infusão de resina.
Núcleo de espuma PET na construção de barcos
O núcleo de espuma PET é um material termoplástico usado em painéis sanduíche marítimos, de energia eólica, de transporte e industriais.
Pode ser atraente onde a reciclabilidade, a eficiência do processamento e o equilíbrio custo-desempenho são importantes.
No entanto, o tipo de espuma PET selecionado ainda deve ser avaliado quanto à resistência ao cisalhamento, desempenho à compressão, resistência à fadiga, temperatura de processamento, absorção de resina e ambiente de carregamento marítimo específico.
A espuma PET não deve ser automaticamente substituída pela espuma de PVC apenas porque os dois materiais têm densidade nominal semelhante.
Selecionando a densidade e configuração corretas
Em vez de perguntar apenas qual densidade de espuma é normalmente usada, o cliente deve fornecer informações sobre o tipo de recipiente, velocidade de operação, local de aplicação, cargas de projeto, espaçamento de suporte, espessura necessária do núcleo e sistema de resina.
O fornecedor também deve saber se o processo de produção utiliza disposição manual, ensacamento a vácuo, infusão de resina ou outro método.
A curvatura do molde, a temperatura de processamento, a temperatura de serviço, os requisitos de classificação e a localização de fixadores, insertos, máquinas e outras zonas de alta carga também devem ser considerados.
Esta informação torna possível identificar um grau, densidade, espessura e configuração de superfície de núcleo de espuma marinha mais apropriados.
Controle de qualidade durante a produção de barcos
A prevenção de falhas no núcleo de espuma requer um controle de produção consistente, e não apenas uma ficha técnica correta.
Inspeção de materiais recebidos
A espuma recebida deve ser verificada quanto à identificação correta do produto, densidade, espessura, dimensões, configuração da superfície e condição visível.
As folhas de espuma devem ser armazenadas planas, limpas e secas. Eles devem ser protegidos do calor excessivo, luz solar direta, contaminação e danos físicos.
A rastreabilidade dos lotes deve ser mantida para projetos marítimos e de classificação críticos.
Controle do Processo de Fabricação
Informações importantes sobre a produção devem ser registradas, incluindo proporções de mistura de resina, tempo de gelificação, temperatura do material, temperatura do molde, nível de vácuo, resultados de testes de vazamento, consumo de resina, tempo de cura e condições pós-cura.
Os trabalhadores da produção devem ser treinados para identificar pontes, laminados secos, juntas de espuma abertas, superfícies contaminadas, insertos mal assentados e fluxo de resina incompleto.
Inspeção Final
Áreas de alta carga, penetrações, locais de ferragens, juntas de espuma, inserções e linhas de ligação devem ser inspecionadas antes de se tornarem inacessíveis.
Dependendo da embarcação e do plano de controle de qualidade, a inspeção pode incluir exame visual, testes de derivação, verificações dimensionais, testes de cupons de produção ou testes não destrutivos.
Qualquer desvio significativo deve ser avaliado antes do componente prosseguir para a montagem final.
Como JLON apoia projetos de compostos marinhos
A JLON fornece núcleo de espuma de PVC, núcleo de espuma PET, reforço de fibra de vidro e materiais de processo a vácuo para construção de barcos compostos.
Como fornecedor de materiais compósitos que trabalha com parceiros de fabricação, a JLON pode ajudar os clientes a comparar densidades de espuma, espessuras, tamanhos de folhas, tratamentos de superfície e opções de processamento para diferentes aplicações marítimas.
As configurações de núcleo de espuma disponíveis podem incluir folhas lisas, folhas perfuradas, folhas ranhuradas, folhas ranhuradas, folhas cortadas em contorno, folhas ranhuradas e perfuradas e folhas de corte duplo para infusão de resina ou estruturas sanduíche curvas.
A disponibilidade e recomendações do produto deverão ser confirmadas de acordo com a densidade, espessura, sistema de resina, processo de produção, aplicação e certificação do projeto exigidos.
Para projetos marítimos, a JLON pode apoiar a seleção de materiais revisando a área de aplicação, o método de produção, a construção do painel alvo, as especificações exigidas e os requisitos comerciais.
O projeto estrutural final, os cálculos do laminado e a aprovação regulatória permanecem de responsabilidade do projetista da embarcação, do construtor da embarcação ou da autoridade de classificação relevante.
Perguntas frequentes
Os parafusos podem passar diretamente pelo núcleo de espuma de PVC?
A espuma comum de baixa densidade não deve suportar diretamente altas cargas de compressão dos parafusos.
Os fixadores carregados normalmente requerem uma inserção de espuma de alta densidade, tampão preenchido, placa de apoio, laminado sólido ou outro detalhe de reforço projetado.
A solução apropriada depende do tipo de acessório, da carga esperada, da disposição dos fixadores e da construção laminada circundante.
A espuma de células fechadas evita completamente os danos causados pela água?
A espuma de PVC de célula fechada oferece baixa absorção de água, mas a água ainda pode passar por rachaduras, juntas abertas, ranhuras, vazios, películas danificadas e áreas mal aderidas.
Furos de fixação, drenos, bordas cortadas, janelas, escotilhas e outras penetrações devem, portanto, ser devidamente vedados.
A espuma de alta densidade é sempre melhor para a construção de barcos?
A espuma de maior densidade geralmente proporciona maior desempenho de compressão e cisalhamento, mas também aumenta o peso e o custo do material.
A abordagem correta é selecionar uma densidade de espuma adequada para cada zona estrutural e usar inserções locais de alta densidade onde ocorrem cargas concentradas.
O uso de espuma de alta densidade em todo o navio pode adicionar peso desnecessário sem proporcionar um benefício estrutural correspondente.
Devo escolher núcleo de espuma de PVC ou núcleo de espuma PET?
A escolha depende das cargas estruturais, requisitos de fadiga, temperatura operacional, processo de fabricação, absorção de resina, metas de sustentabilidade, certificação, disponibilidade e orçamento.
O núcleo de espuma de PVC é amplamente utilizado em aplicações estruturais marítimas exigentes devido às suas propriedades mecânicas equilibradas e versatilidade de processamento.
O núcleo de espuma PET pode oferecer vantagens em termos de reciclabilidade e custo-benefício para aplicações adequadas de painéis sanduíche.
Ambos os materiais podem ser usados com sucesso na construção de barcos quando o grau, a densidade, a espessura e a configuração da superfície corretas são adequadas à aplicação.
Conclusão
A maioria das falhas no núcleo de espuma na construção de barcos são evitáveis. A chave é tratar o painel sanduíche como um sistema completo de engenharia.
A seleção correta da espuma deve ser combinada com uma ligação confiável da pele ao núcleo, fabricação controlada, penetrações seladas, zonas de hardware reforçadas, transições estruturais suaves e inspeção durante toda a produção e serviço.
Escolhendo um fuzileiro naval adequado Núcleo de espuma de PVC ou O núcleo de espuma PET para construção de barcos deve começar com o tipo de embarcação, área de aplicação, cargas de projeto, processo de fabricação e ambiente operacional – e não apenas com a densidade.
Entre em contato com a JLON para discutir núcleo de espuma de PVC, núcleo de espuma PET, reforço de fibra de vidro e consumíveis de vácuo para seu projeto de compósito marítimo.
Compartilhe sua densidade, espessura, formato de folha, sistema de resina, processo de produção e aplicação necessários para que a JLON possa ajudar a identificar opções de materiais adequados para avaliação técnica adicional.