



Table matières
La construction sandwich à noyau de mousse est largement utilisée dans la construction de bateaux modernes car elle peut offrir une rigidité élevée pour un poids bien inférieur à celui des stratifiés solides en fibre de verre. Lorsque le matériau de base, la conception du stratifié, le système de résine, le processus de fabrication et le renforcement local sont correctement adaptés, les panneaux sandwich peuvent offrir des performances fiables à long terme dans les coques, les ponts, les cloisons, les traverses, les longerons et les superstructures.
Cependant, les structures à âme en mousse ne sont pas automatiquement à l’épreuve des pannes. Des problèmes peuvent survenir lorsque la mousse est mal sélectionnée, mal adhérée, exposée à une chaleur excessive, insuffisamment renforcée autour du matériel ou installée sans contrôle suffisant du processus. Certains défauts deviennent visibles au cours de la production, tandis que d'autres se développent progressivement après la mise en service du navire.
Cet article explique les défaillances les plus courantes des noyaux de mousse dans la construction de bateaux, pourquoi elles se produisent et comment elles peuvent être évitées. Il discute également de la pertinence Noyau en mousse PVC, Le noyau en mousse PET , la densité, l'épaisseur, le traitement de surface et les configurations de traitement peuvent réduire les risques structurels et de production.
Pourquoi les panneaux sandwich à âme en mousse échouent
Un panneau sandwich marin se compose normalement de deux peaux extérieures solides liées à une âme légère. Les peaux supportent des charges de traction et de compression, tandis que l'âme sépare les peaux, transfère les forces de cisaillement et stabilise le panneau contre le flambement.
La défaillance peut commencer au niveau des peaux extérieures, de la ligne de liaison entre la peau et l'âme, de la mousse elle-même ou d'un détail local tel qu'une attache, un insert, un joint, une ouverture ou une transition de stratifié.
De nombreuses fissures visibles ne sont que les symptômes d’un problème plus profond. Par exemple, des fissures autour d'un raccord de pont peuvent résulter d'un renforcement haute densité insuffisant sous le raccord plutôt que d'un stratifié de surface fragile. Une prévention efficace nécessite donc que les concepteurs et les constructeurs de bateaux considèrent la structure sandwich complète au lieu d’évaluer uniquement l’âme en mousse.
1. Délaminage peau à cœur
Le délaminage est la séparation de la peau du stratifié du noyau en mousse. Il s’agit de l’un des défauts les plus graves des panneaux sandwich, car le panneau perd l’interaction entre sa peau et son âme.
Même une zone délaminée relativement petite peut réduire considérablement la rigidité locale. La zone endommagée peut continuer à s'étendre sous l'impact des vagues, des vibrations ou des flexions répétées.
Causes courantes de délaminage
La délamination peut être causée par des surfaces de mousse contaminées, un manque de résine ou d'adhésif, un mauvais écoulement de la résine lors de l'infusion sous vide, un mouillage incomplet lors de la pose manuelle, des conditions de durcissement incorrectes ou un mouvement de la mousse avant que le stratifié n'ait durci.
L'air emprisonné sous les tôles rainurées, perforées ou rainurées peut également créer des vides locaux. En service, les chocs et les flexions répétées des panneaux peuvent provoquer l'apparition d'un défaut de liaison initialement minime.
Avant le début de la production, le constructeur du bateau doit confirmer que le noyau en mousse marine sélectionné est compatible avec la résine, l'adhésif de liaison, la température de traitement et la méthode de formage prévus.
Comment prévenir le délaminage
La surface de collage doit être propre, sèche et exempte d'agents de démoulage, d'huile, de résidus de meulage, de poussière libre et de toute autre contamination. Une surface qui semble propre n’est pas nécessairement prête à être collée, c’est pourquoi une procédure cohérente de préparation et d’inspection doit être établie.
Lors de la pose manuelle, une quantité suffisante de résine ou d'adhésif de liaison doit être appliquée pour obtenir un contact continu sans laisser de zones sèches. Pendant l’infusion sous vide, la configuration de la surface de la mousse doit être sélectionnée en fonction du plan d’écoulement de la résine. Les feuilles de mousse perforées, rainurées, rainurées et doublement découpées peuvent se comporter différemment pendant l'infusion.
Le sac sous vide doit être testé pour l'étanchéité avant l'introduction de la résine. Pendant l'infusion, les opérateurs doivent surveiller l'arrivée de la résine, la pression du vide, la température et toute zone où les inserts, les renforts se chevauchent, une courbure serrée ou des changements d'épaisseur du noyau pourraient interrompre l'écoulement de la résine.
2. Rupture par cisaillement du noyau
La rupture par cisaillement du noyau se produit lorsque la contrainte de cisaillement interne dépasse la capacité mécanique du noyau en mousse. Cela peut se manifester par une fissure diagonale à travers la mousse, un écrasement local suivi de fissures ou une perte notable de rigidité du panneau.
Des charges structurelles élevées, des claquements répétés de la coque, une sélection incorrecte de la densité, un espacement excessif des supports et une épaisseur de panneau insuffisante peuvent tous contribuer à une rupture par cisaillement du noyau.
Où la rupture par cisaillement du noyau est la plus probable
Le risque est généralement plus élevé dans les fonds de coque à grande vitesse, les bateaux de patrouille, les bateaux de travail, les tableaux arrière supportant les moteurs hors-bord, les fondations de moteurs, les ponts fortement chargés, les panneaux étroits non soutenus et les zones présentant des transitions structurelles abruptes.
Ces zones ne doivent pas automatiquement utiliser la même densité de mousse et la même construction en stratifié que les panneaux intérieurs ou les superstructures légèrement chargés.
Comment prévenir la rupture par cisaillement du noyau
La densité de la mousse doit être sélectionnée en fonction des charges techniques plutôt que du prix ou du poids uniquement. La mousse marine de faible densité peut convenir aux panneaux légèrement chargés, tandis que les fonds de coque, les traverses, les fondations de machines et les zones structurelles fortement chargées peuvent nécessiter une âme en mousse structurelle de plus haute densité.
L'augmentation de l'épaisseur du noyau peut améliorer considérablement la rigidité du panneau, mais cela ne supprime pas la nécessité de vérifier la contrainte de cisaillement, la résistance de la peau, la déflexion du panneau, les performances en fatigue et les charges concentrées.
Pour les navires classés, les bateaux commerciaux, les patrouilleurs et autres projets exigeants, le calendrier du stratifié et la sélection des âmes en mousse doivent être conformes aux règles de conception et aux exigences du projet pertinentes.
3. Écrasement local du noyau autour des fixations et du matériel
Les treuils, taquets, rails, charnières, sièges, moteurs et autres accessoires introduisent des charges concentrées dans un panneau sandwich. Si les boulons sont serrés directement à travers une mousse ordinaire à faible densité, la mousse peut se comprimer sous le raccord.
À mesure que la mousse se comprime, le raccord peut se desserrer, le stratifié environnant peut se fissurer et le scellant peut perdre le contact. L'eau peut alors pénétrer dans la structure sandwich par la pénétration endommagée.
Renforcement adéquat des emplacements du matériel
Les raccords chargés doivent être identifiés lors de la phase de conception. En fonction de la charge attendue, la mousse locale devra peut-être être remplacée par un insert en mousse haute densité, un insert structurel ou un stratifié solide.
Une autre méthode courante consiste à retirer la mousse autour d'un trou percé surdimensionné, à remplir la cavité avec un composé haute densité approprié, à laisser le composé durcir, puis à percer le trou de fixation final à travers la zone remplie.
Des rondelles de répartition de charge ou des plaques d'appui peuvent également être nécessaires. Pour les raccords fortement chargés, le stratifié de peau local peut devoir être augmenté afin que la charge puisse être répartie sur une plus grande surface.
La zone renforcée doit s'étendre suffisamment au-delà du groupe de fixations pour répartir efficacement la charge. Ajouter seulement une petite quantité de mastic autour de chaque boulon peut ne pas suffire pour les treuils, les taquets, les supports de machines ou tout autre équipement à charge élevée.
Évitez de trop serrer
Même un insert haute densité correctement conçu peut être endommagé par un couple de serrage incontrôlé des boulons. Des rondelles ou des plaques d'appui appropriées doivent être utilisées et les exigences de serrage du fabricant de l'équipement doivent être respectées.
Les fixations doivent également être inspectées périodiquement car les vibrations et les charges cycliques peuvent réduire la force de serrage ou endommager le scellant environnant au fil du temps.
4. Infiltration d’eau et dommages causés par le gel et le dégel
Le noyau en mousse PVC à cellules fermées absorbe peu d’eau, mais la mousse elle-même ne doit jamais être considérée comme la seule barrière contre l’eau.
L'eau pénètre généralement par des fixations mal scellées, des revêtements endommagés, des bords coupés exposés, des drains, des fenêtres, des trappes, des raccords ou des pénétrations mal finies.
Après avoir pénétré dans le panneau, l’eau peut circuler le long des fissures, des rainures, des saignées, des vides ou des interfaces mal collées. Cela peut corroder les inserts métalliques, augmenter le poids de la structure, aggraver le délaminage et endommager les matériaux adjacents.
Dans les climats froids, les cycles répétés de gel et de dégel peuvent agrandir les fissures et les vides existants.
Comment garder l'eau hors des panneaux creusés
Chaque pénétration à travers un panneau sandwich à âme en mousse doit être traitée comme un détail technique.
Le cas échéant, le trou doit d'abord être percé de manière surdimensionnée. La mousse exposée autour du trou doit ensuite être retirée et la cavité doit être remplie d'un composé d'étanchéité haute densité compatible. Une fois le composé durci, le trou final peut être percé à travers le bouchon rempli.
Cette méthode crée une barrière étanche entre le raccord et le noyau en mousse environnant.
Les bords de mousse exposés doivent être fermés avec du stratifié, de l'adhésif ou un autre traitement de bord approuvé. Les produits d'étanchéité autour des pièces de pont doivent être sélectionnés en fonction du substrat et inspectés tout au long de la durée de vie du navire.
Une petite fuite doit être réparée rapidement. Un scellant supplémentaire ne doit pas simplement être appliqué sur un matériau humide ou endommagé sans avoir préalablement identifié et réparé le problème sous-jacent.
5. Exothermie de la résine et dommages causés par la chaleur
Les systèmes de résine polyester, vinylester et époxy libèrent de la chaleur pendant le durcissement. Des accumulations épaisses de résine, des cavités remplies, des masses de liaison importantes ou une réaction de durcissement incontrôlée peuvent produire des températures suffisamment élevées pour déformer ou endommager le noyau en mousse.
L'exposition à la chaleur peut également provenir de surfaces externes de couleur foncée, de moteurs, de systèmes d'échappement, de moules chauffés, d'équipements de traitement chauds et d'opérations de post-durcissement.
Chaque qualité de mousse a des limites définies de température de traitement et de température de service. Ces limites ne doivent pas être considérées comme interchangeables.
Comment prévenir les dommages thermiques
La résistance à la température de la mousse sélectionnée doit être vérifiée dans les conditions de fabrication et de service.
Le personnel de production doit contrôler la température de l'atelier, la taille du lot de résine, le rapport catalyseur ou durcisseur, l'épaisseur du stratifié appliqué lors de chaque étape de durcissement et le volume d'adhésif de liaison.
Les grandes cavités centrales ne doivent pas être remplies d'un système de résine hautement exothermique en une seule opération, à moins que le processus complet n'ait été testé et validé.
Lorsque des moules chauffés ou des processus de post-durcissement sont utilisés, la température doit être augmentée à un rythme contrôlé. Les structures installées à proximité de moteurs, de systèmes d'échappement ou d'autres sources de chaleur peuvent nécessiter une isolation supplémentaire ou un matériau plus résistant à la chaleur.
6. Impression, capitonnage et distorsion de surface
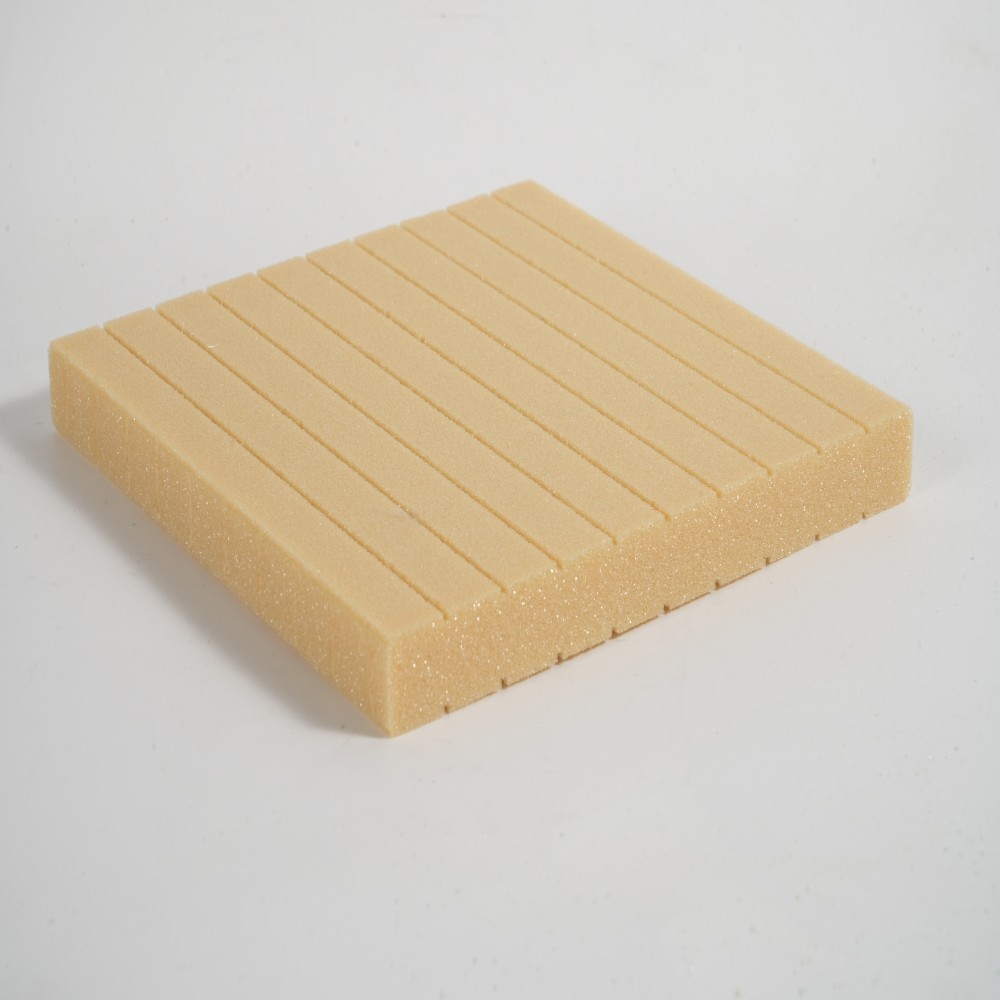
Tous les défauts liés à la mousse ne provoquent pas une défaillance structurelle immédiate. Des rainures de noyau, des motifs de rayures, des joints de tôle et des changements locaux de densité peuvent parfois devenir visibles à travers la surface finie. Cet effet est communément appelé impression directe.
Une pression de vide inégale, des peaux extérieures minces, un retrait de la résine, une température de durcissement excessive, des joints de mousse larges et des espaces mal remplis peuvent augmenter le risque.
L’impression est particulièrement importante pour les coques, ponts et autres composants de yachts où une finition cosmétique de haute qualité est requise.
Comment améliorer la qualité des surfaces
La configuration de la mousse doit correspondre aux exigences de courbure du moule et de qualité de surface. Les joints en mousse doivent rester serrés et les espaces inévitables doivent être remplis avec un matériau de liaison compatible plutôt qu'avec de la résine pure.
Une construction stratifiée équilibrée et une température de durcissement contrôlée peuvent également réduire la distorsion de la surface.
Pour les composants de yacht très visibles, un essai de production peut aider à déterminer l'épaisseur de peau, le voile de surface, le système de résine, la configuration de la surface de la mousse et le cycle de durcissement appropriés.
Les feuilles de base doivent reposer naturellement contre le moule. Forcer une feuille rigide dans une courbe composée serrée peut provoquer un retour élastique, un pontage, des vides locaux ou des zones riches en résine.
7. Joints de noyau mal ajustés et espaces riches en résine
Les grands espaces entre les feuilles de mousse ne deviennent pas des détails structurels fiables simplement parce qu'ils sont remplis de résine.
La résine pure est plus lourde et souvent plus cassante que le noyau de mousse environnant. Les joints larges riches en résine peuvent rétrécir pendant le durcissement, devenir visibles à travers la surface finie et créer des concentrations de contraintes locales.
Ces joints peuvent également affecter l’écoulement de la résine lors de l’infusion sous vide.
Meilleure pratique d'ajustement du noyau
Les feuilles de mousse doivent être soigneusement coupées et ajustées à sec avant la stratification. Les gabarits ou la découpe numérique peuvent être utiles pour les formes complexes et les pièces répétées.
Les joints multiples et les discontinuités structurelles ne doivent pas être alignés dans la même zone fortement sollicitée. Lorsque la conception nécessite des joints décalés, l'équipe de production doit suivre la disposition spécifiée.
Les espaces approuvés doivent être comblés avec une pâte de liaison appropriée conformément aux recommandations du fournisseur d'adhésif. Les changements d’épaisseur du noyau doivent utiliser une conicité ou une transition conçue plutôt qu’une étape brusque.
8. Dommages causés par l’impact et décollement caché
Un panneau sandwich peut paraître presque intact après une chute d'outil, une collision, un échouement ou un impact violent sur un pont. Cependant, la mousse ou la ligne de liaison sous la surface peut déjà être fissurée ou écrasée.
Ce type de dommages cachés peut s'aggraver lorsque le panneau est chargé à plusieurs reprises. L’état visible de la surface à lui seul peut donc sous-estimer l’étendue des dégâts.
Prévenir et détecter les dommages causés par les impacts
Les zones sujettes aux chocs peuvent nécessiter une mousse de plus haute densité, des peaux extérieures plus résistantes, un renfort supplémentaire ou des couches de surface protectrices.
Les fonds de coque, les ponts de travail, les sections avant, les zones de chargement et les zones exposées aux mouvements de l'équipement doivent être évalués en fonction des conditions d'exploitation réelles du navire.
Après un impact important, l’inspection doit s’étendre au-delà de la surface visible. Les tests de tapotement peuvent aider à identifier les changements dans la réponse acoustique. L'inspection par ultrasons, la thermographie ou d'autres méthodes de contrôle non destructifs peuvent être appropriées pour les structures critiques.
Les réparations doivent s'étendre au stratifié sain et au noyau intact. Couvrir une zone endommagée sans enlever le matériau écrasé ou décollé ne restaurera pas le chemin de charge structurel d'origine.
9. Fissures de fatigue dues à des flexions répétées
Les bateaux sont exposés à l’impact des vagues, aux vibrations, aux charges des machines, aux changements de température et aux cycles de pression répétés.
Un panneau qui survit à une charge maximale peut encore développer des dommages dus à la fatigue s'il fléchit excessivement pendant un fonctionnement normal.
Les fissures de fatigue commencent souvent à proximité de points durs, d'ouvertures, de terminaisons de cloisons, de bords non pris en charge, de quincaillerie ou de changements soudains de rigidité du stratifié.
Comment améliorer la résistance à la fatigue
La déflexion du panneau doit être contrôlée grâce à une combinaison appropriée d’épaisseur du noyau, de densité de mousse, de revêtement stratifié, d’espacement des supports et de géométrie structurelle.
Les transitions de charge doivent être fluides. Les raidisseurs et les languettes de cloison ne doivent pas se terminer brusquement dans les panneaux fortement sollicités.
Les ouvertures et les coins autour des écoutilles, des fenêtres, des portes et des panneaux d'accès peuvent nécessiter un renforcement supplémentaire.
La qualité de fabrication est tout aussi importante. Les vides, les fibres sèches, les plis de renforcement, une mauvaise liaison secondaire et un renforcement mal positionné peuvent réduire la durée de vie en fatigue, même lorsque le noyau en mousse et la construction stratifiée spécifiés sont théoriquement adéquats.
10. Sélection de mousse incorrecte pour le processus ou l'application
Aucun noyau de mousse n’est idéal pour chaque partie d’un bateau.
Choisir une mousse uniquement en fonction de sa densité peut être trompeur, car différentes familles et qualités de mousse peuvent avoir des propriétés de cisaillement, de résistance à la compression, d'allongement, de résistance à la fatigue, de résistance à la température, de compatibilité des résines et de comportement au traitement différentes.
Le matériau doit être sélectionné en fonction à la fois de l'application structurelle et du processus de fabrication prévu.
Noyau en mousse PVC dans la construction de bateaux
Le noyau en mousse PVC pour bateaux est largement utilisé dans les coques, les ponts, les cloisons, les traverses, les longerons et autres composants structurels sandwich.
Il offre une combinaison utile de faible poids, de structure à cellules fermées, de performances mécaniques et de compatibilité avec les processus de fabrication de composites marins courants.
Différentes densités et traitements de surface permettent d'utiliser une âme en mousse PVC dans des panneaux plats, des structures à courbure unique et des composants à courbure composée.
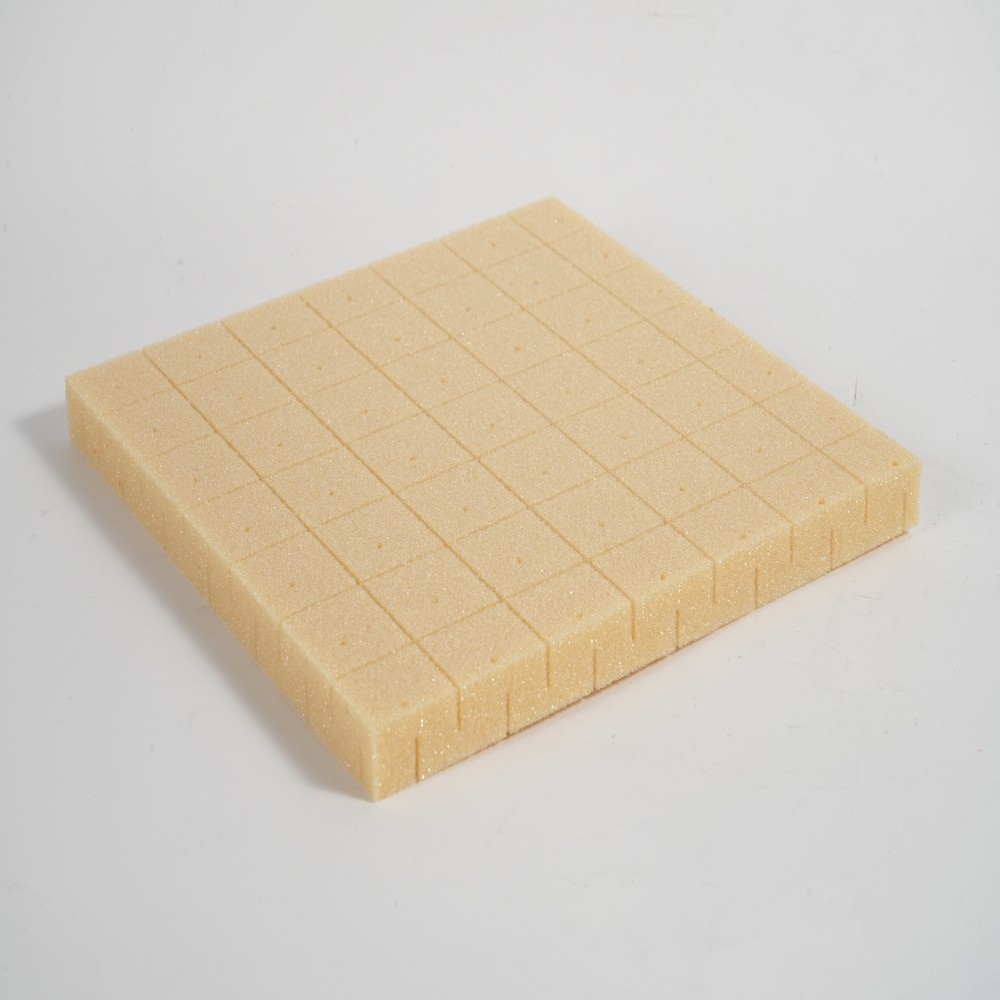
Selon le projet, la mousse PVC peut être fournie sous forme de feuilles simples, perforées, rainurées, rainurées ou doublement découpées pour la superposition manuelle, l'ensachage sous vide et l'infusion de résine.
Noyau en mousse PET dans la construction de bateaux
Le noyau en mousse PET est un matériau thermoplastique utilisé dans les panneaux sandwich marins, éoliens, de transport et industriels.
Il peut être intéressant lorsque la recyclabilité, l’efficacité du traitement et l’équilibre coût-performance sont importants.
Cependant, la qualité de mousse PET sélectionnée doit encore être évaluée en termes de résistance au cisaillement, de performance en compression, de résistance à la fatigue, de température de traitement, d'absorption de résine et d'environnement de chargement marin spécifique.
La mousse PET ne doit pas automatiquement remplacer la mousse PVC uniquement parce que les deux matériaux ont une densité nominale similaire.
Sélection de la bonne densité et de la bonne configuration
Au lieu de demander uniquement quelle densité de mousse est normalement utilisée, le client doit fournir des informations sur le type de récipient, la vitesse de fonctionnement, le lieu d'application, les charges de conception, l'espacement des supports, l'épaisseur de noyau requise et le système de résine.
Le fournisseur doit également savoir si le processus de production utilise un drapage manuel, un ensachage sous vide, une infusion de résine ou une autre méthode.
La courbure du moule, la température de traitement, la température de service, les exigences de classification et l'emplacement des fixations, des inserts, des machines et autres zones à forte charge doivent également être pris en compte.
Ces informations permettent d’identifier une qualité, une densité, une épaisseur et une configuration de surface de noyau de mousse marine plus appropriées.
Contrôle qualité pendant la production de bateaux
La prévention des défaillances des noyaux en mousse nécessite un contrôle cohérent de la production, et pas seulement une fiche technique correcte.
Inspection des matériaux entrants
La mousse entrante doit être vérifiée pour l’identification correcte du produit, sa densité, son épaisseur, ses dimensions, sa configuration de surface et son état visible.
Les feuilles de mousse doivent être stockées à plat, propres et sèches. Ils doivent être protégés de la chaleur excessive, de la lumière directe du soleil, de la contamination et des dommages physiques.
La traçabilité des lots doit être maintenue pour les projets maritimes et de classification critiques.
Contrôle du processus de fabrication
Les informations importantes sur la production doivent être enregistrées, notamment les ratios de mélange de résine, le temps de gel, la température du matériau, la température du moule, le niveau de vide, les résultats des tests d'étanchéité, la consommation de résine, le temps de durcissement et les conditions de post-durcissement.
Les ouvriers de production doivent être formés pour identifier les pontages, les stratifiés secs, les joints de mousse ouverts, les surfaces contaminées, les inserts mal placés et l'écoulement incomplet de la résine.
Inspection finale
Les zones à forte charge, les pénétrations, les emplacements du matériel, les joints en mousse, les inserts et les lignes de liaison doivent être inspectés avant qu'ils ne deviennent inaccessibles.
En fonction du récipient et du plan de contrôle qualité, l'inspection peut inclure un examen visuel, des tests de taraudage, des contrôles dimensionnels, des tests sur coupons de production ou des tests non destructifs.
Tout écart significatif doit être évalué avant que le composant ne passe à l'assemblage final.
Comment JLON soutient les projets de composites marins
JLON fournit un noyau en mousse PVC, un noyau en mousse PET, un renfort en fibre de verre et des matériaux de traitement sous vide pour la construction de bateaux composites.
En tant que fournisseur de matériaux composites travaillant avec des partenaires fabricants, JLON peut aider ses clients à comparer les densités de mousse, les épaisseurs, les tailles de feuilles, les traitements de surface et les options de traitement pour différentes applications marines.
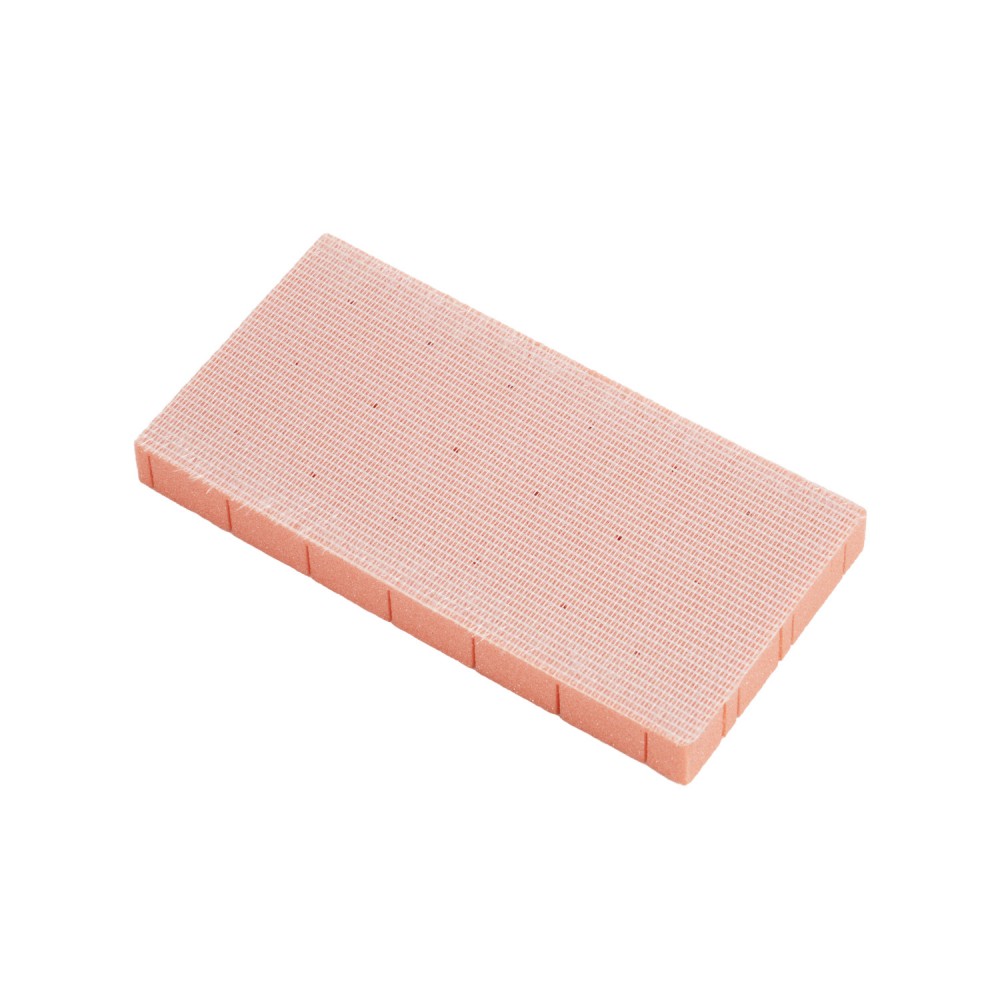
Les configurations de noyau en mousse disponibles peuvent inclure des feuilles simples, des feuilles perforées, des feuilles rainurées, des feuilles rainurées, des feuilles découpées aux contours, des feuilles rainurées et perforées et des feuilles à double coupe pour l'infusion de résine ou des structures sandwich incurvées.
La disponibilité du produit et les recommandations doivent être confirmées en fonction de la densité, de l'épaisseur, du système de résine, du processus de production, de l'application et de la certification du projet requis.
Pour les projets marins, JLON peut prendre en charge la sélection des matériaux en examinant le domaine d'application, la méthode de production, la construction du panneau cible, les spécifications requises et les exigences commerciales.
La conception structurelle finale, les calculs de stratifié et l'approbation réglementaire restent de la responsabilité du concepteur du navire, du constructeur du bateau ou de l'autorité de classification compétente.
Foire aux questions
Les boulons peuvent-ils passer directement à travers le noyau en mousse PVC ?
La mousse ordinaire à faible densité ne doit pas supporter directement des charges de compression élevées sur les boulons.
Les fixations chargées nécessitent normalement un insert en mousse haute densité, un bouchon rempli, une plaque de support, un stratifié solide ou un autre détail de renforcement technique.
La solution appropriée dépend du type de raccord, de la charge attendue, de la disposition des fixations et de la construction stratifiée environnante.
La mousse à cellules fermées prévient-elle complètement les dégâts d’eau ?
Non. La mousse PVC à cellules fermées offre une faible absorption d’eau, mais l’eau peut quand même traverser les fissures, les joints ouverts, les rainures, les vides, les peaux endommagées et les zones mal collées.
Les trous de fixation, les drains, les bords coupés, les fenêtres, les trappes et autres pénétrations doivent donc être correctement scellés.
La mousse à plus haute densité est-elle toujours meilleure pour la construction de bateaux ?
Non. La mousse à plus haute densité offre généralement de meilleures performances de compression et de cisaillement, mais elle augmente également le poids et le coût des matériaux.
La bonne approche consiste à sélectionner une densité de mousse appropriée pour chaque zone structurelle et à utiliser des inserts locaux à haute densité là où des charges concentrées se produisent.
L’utilisation de mousse haute densité dans l’ensemble du navire peut ajouter du poids inutile sans apporter d’avantage structurel correspondant.
Dois-je choisir un noyau en mousse PVC ou un noyau en mousse PET ?
Le choix dépend des charges structurelles, des exigences de fatigue, de la température de fonctionnement, du processus de fabrication, de l'absorption de résine, des objectifs de durabilité, de la certification, de la disponibilité et du budget.
L'âme en mousse PVC est largement utilisée dans les applications structurelles marines exigeantes en raison de ses propriétés mécaniques équilibrées et de sa polyvalence de traitement.
Le noyau en mousse PET peut offrir des avantages en termes de recyclabilité et de rapport coût-performance pour les applications de panneaux sandwich appropriées.
Les deux matériaux peuvent être utilisés avec succès dans la construction de bateaux lorsque la qualité, la densité, l'épaisseur et la configuration de surface sont adaptées à l'application.
Conclusion
La plupart des défaillances des noyaux de mousse dans la construction de bateaux sont évitables. La clé est de traiter le panneau sandwich comme un système d’ingénierie complet.
Une sélection correcte de mousse doit être combinée à une liaison peau-âme fiable, une fabrication contrôlée, des pénétrations scellées, des zones matérielles renforcées, des transitions structurelles douces et une inspection tout au long de la production et du service.
Choisir une marine adaptée Noyau en mousse PVC ou Le noyau en mousse PET pour la construction de bateaux doit commencer par le type de navire, le domaine d'application, les charges de conception, le processus de fabrication et l'environnement d'exploitation, et non seulement par la densité.
Contactez JLON pour discuter du noyau en mousse PVC, du noyau en mousse PET, du renfort en fibre de verre et des consommables sous vide pour votre projet de composite marin.
Partagez la densité, l'épaisseur, le format de feuille, le système de résine, le processus de production et l'application requis afin que JLON puisse vous aider à identifier les options de matériaux appropriées pour une évaluation technique plus approfondie.