



spis treści
Konstrukcja warstwowa z rdzeniem piankowym jest szeroko stosowana w nowoczesnym budownictwie łodzi, ponieważ może zapewnić wysoką sztywność przy znacznie niższej wadze niż laminaty z pełnego włókna szklanego. Gdy materiał rdzenia, konstrukcja laminatu, system żywic, proces produkcyjny i lokalne zbrojenie są odpowiednio dobrane, płyty warstwowe mogą zapewnić niezawodne i długotrwałe działanie w kadłubach, pokładach, grodziach, pawężach, podłużnicach i nadbudówkach.
Jednakże struktury rdzenia piankowego nie są automatycznie odporne na awarie. Problemy mogą pojawić się, gdy pianka zostanie nieprawidłowo dobrana, źle związana, wystawiona na działanie nadmiernego ciepła, nieodpowiednio wzmocniona wokół okuć lub zainstalowana bez wystarczającej kontroli procesu. Niektóre wady ujawniają się już w trakcie produkcji, inne rozwijają się stopniowo po wejściu statku do eksploatacji.
W tym artykule wyjaśniono najczęstsze awarie rdzeni piankowych w budowie łodzi, dlaczego one występują i jak można im zapobiegać. Omawia również, w jaki sposób jest to właściwe Rdzeń z pianki PCV, Rdzeń z pianki PET , gęstość, grubość, obróbka powierzchni i konfiguracje przetwarzania mogą zmniejszyć ryzyko konstrukcyjne i produkcyjne.
Dlaczego płyty warstwowe z rdzeniem piankowym zawodzą
Morski panel warstwowy zwykle składa się z dwóch mocnych powłok zewnętrznych połączonych z lekkim rdzeniem. Pokrycia przenoszą obciążenia rozciągające i ściskające, natomiast rdzeń oddziela pokrycia, przenosi siły ścinające i stabilizuje płytę przed wyboczeniem.
Uszkodzenie może rozpocząć się w powłokach zewnętrznych, linii połączenia pomiędzy powłoką a rdzeniem, w samej piance lub w lokalnych szczegółach, takich jak łącznik, wkładka, połączenie, otwór lub przejście laminatu.
Wiele widocznych pęknięć to jedynie objawy głębszego problemu. Na przykład pękanie wokół okucia pokładu może wynikać z niewystarczającego wzmocnienia o dużej gęstości pod okucie, a nie ze słabej powierzchni laminatu. Skuteczne zapobieganie wymaga zatem od projektantów i konstruktorów łodzi rozważenia całej konstrukcji wielowarstwowej, zamiast oceniania samego rdzenia piankowego.
1. Rozwarstwienie skóry do rdzenia
Delaminacja polega na oddzieleniu powłoki laminatu od rdzenia piankowego. Jest to jedna z najpoważniejszych wad płyt warstwowych, ponieważ płyta traci interakcję pomiędzy powłokami a rdzeniem.
Nawet stosunkowo niewielki obszar rozwarstwienia może znacznie zmniejszyć lokalną sztywność. Uszkodzony obszar może w dalszym ciągu rozszerzać się pod wpływem fali, wibracji lub powtarzającego się zginania.
Najczęstsze przyczyny rozwarstwiania
Rozwarstwienie może być spowodowane zanieczyszczonymi powierzchniami pianki, niewystarczającą ilością żywicy lub kleju, słabym przepływem żywicy podczas infuzji próżniowej, niecałkowitym zwilżeniem podczas ręcznego układania, nieprawidłowymi warunkami utwardzania lub ruchem pianki przed utwardzeniem laminatu.
Powietrze uwięzione pod blachami naciętymi, perforowanymi lub rowkowanymi może również tworzyć lokalne puste przestrzenie. Podczas eksploatacji uderzenia i wielokrotne zginanie panelu mogą spowodować rozwój początkowo niewielkich uszkodzeń wiązania.
Przed rozpoczęciem produkcji konstruktor łodzi powinien potwierdzić, że wybrany rdzeń z pianki morskiej jest zgodny z zamierzoną żywicą, klejem wiążącym, temperaturą przetwarzania i metodą formowania.
Jak zapobiegać rozwarstwianiu
Powierzchnia klejenia musi być czysta, sucha i wolna od środków antyadhezyjnych, oleju, pozostałości po szlifowaniu, luźnego pyłu i innych zanieczyszczeń. Powierzchnia, która wygląda na czystą, niekoniecznie jest gotowa do klejenia, dlatego należy ustalić spójne procedury przygotowania i kontroli.
Podczas ręcznego układania należy nałożyć wystarczającą ilość żywicy lub kleju do łączenia rdzenia, aby uzyskać ciągły kontakt bez pozostawiania suchych obszarów. Podczas infuzji próżniowej należy dobrać konfigurację powierzchni pianki zgodnie z planem przepływu żywicy. Perforowane, rowkowane, nacięte i podwójnie nacięte arkusze pianki mogą zachowywać się inaczej podczas infuzji.
Przed wprowadzeniem żywicy należy sprawdzić szczelność worka próżniowego. Podczas infuzji operatorzy powinni monitorować napływ żywicy, ciśnienie podciśnienia, temperaturę oraz wszelkie obszary, w których wstawki, zachodzenie na siebie wzmocnień, ciasna krzywizna lub zmiany grubości rdzenia mogą przerwać przepływ żywicy.
2. Awaria ścinania rdzenia
Uszkodzenie ścinające rdzenia ma miejsce, gdy wewnętrzne naprężenie ścinające przekracza wytrzymałość mechaniczną rdzenia piankowego. Może objawiać się ukośnym pęknięciem pianki, miejscowym zmiażdżeniem, a następnie pęknięciem lub zauważalną utratą sztywności panelu.
Wysokie obciążenia konstrukcyjne, powtarzające się trzaskanie kadłubem, nieprawidłowy dobór gęstości, nadmierny rozstaw podpór i niewystarczająca grubość panelu mogą przyczynić się do uszkodzenia rdzenia na skutek ścinania.
Gdzie najbardziej prawdopodobne jest uszkodzenie ścinania rdzenia
Ryzyko jest na ogół wyższe w przypadku dna kadłuba, łodzi patrolowych, łodzi roboczych, pawęży podtrzymujących silniki zaburtowe, fundamentów silników, mocno obciążonych pokładów, wąskich niepodpartych paneli i obszarów o gwałtownych zmianach konstrukcyjnych.
W obszarach tych nie należy automatycznie stosować tej samej gęstości pianki i konstrukcji laminatu, co lekko obciążone panele wewnętrzne lub nadbudówki.
Jak zapobiegać uszkodzeniom ścinającym rdzenia
Gęstość pianki należy dobierać uwzględniając obciążenia techniczne, a nie samą cenę czy wagę. Pianka morska o małej gęstości może być odpowiednia dla lekko obciążonych paneli, podczas gdy dna kadłubów, pawęże, fundamenty maszyn i mocno obciążone strefy konstrukcyjne mogą wymagać rdzenia z pianki strukturalnej o większej gęstości.
Zwiększenie grubości rdzenia może znacznie poprawić sztywność panelu, ale nie eliminuje konieczności sprawdzania naprężeń ścinających, wytrzymałości naskórkowej, ugięcia panelu, wytrzymałości zmęczeniowej i obciążeń skupionych.
W przypadku klasyfikowanych statków, łodzi komercyjnych, statków patrolowych i innych wymagających projektów harmonogram laminowania i dobór rdzenia piankowego powinien być zgodny z odpowiednimi zasadami projektowania i wymaganiami projektu.
3. Lokalne kruszenie rdzenia wokół elementów złącznych i okuć
Wciągarki, knagi, szyny, zawiasy, siedzenia, silniki i inne okucia wprowadzają skoncentrowane obciążenia do płyty warstwowej. Jeśli śruby zostaną dokręcone bezpośrednio za pomocą zwykłej pianki o małej gęstości, pianka może ulec ściskaniu pod złączką.
W miarę ściskania pianki złącze może się poluzować, otaczający laminat może pęknąć, a uszczelniacz może stracić kontakt. Woda może następnie przedostać się do struktury wielowarstwowej poprzez uszkodzoną penetrację.
Właściwe wzmocnienie lokalizacji sprzętu
Obciążone kształtki należy zidentyfikować już na etapie projektowania. W zależności od przewidywanego obciążenia może zaistnieć konieczność wymiany miejscowej pianki na wkład z pianki o dużej gęstości, wkładkę strukturalną lub lity laminat.
Inną powszechną metodą jest usunięcie pianki wokół zbyt dużego wywierconego otworu, wypełnienie ubytku odpowiednią masą o dużej gęstości, pozostawienie mieszanki do utwardzenia, a następnie wywiercenie ostatniego otworu na łącznik w wypełnionym obszarze.
Mogą być również wymagane podkładki rozkładające obciążenie lub płyty oporowe. W przypadku mocno obciążonych złączek może zaistnieć potrzeba zwiększenia powierzchni laminatu, aby obciążenie mogło zostać rozłożone na większej powierzchni.
Wzmocniony obszar musi sięgać wystarczająco daleko poza grupę elementów złącznych, aby skutecznie rozłożyć obciążenie. Dodanie jedynie niewielkiej ilości wypełniacza wokół każdej śruby może nie wystarczyć w przypadku wciągarek, knag, mocowań maszyn lub innego sprzętu o dużym obciążeniu.
Unikaj nadmiernego dokręcania
Nawet prawidłowo zaprojektowana płytka o dużej gęstości może zostać uszkodzona przez niekontrolowany moment obrotowy śruby. Należy zastosować odpowiednie podkładki lub podkładki i przestrzegać wymagań producenta sprzętu dotyczących dokręcania.
Elementy złączne należy również poddawać okresowej kontroli, ponieważ wibracje i cykliczne obciążenia mogą z czasem zmniejszyć siłę zaciskania lub uszkodzić otaczające szczeliwo.
4. Wnikanie wody i uszkodzenia spowodowane zamarzaniem i rozmrażaniem
Rdzeń z pianki PCV o zamkniętych komórkach charakteryzuje się niską nasiąkliwością, jednakże samej pianki nie należy w żadnym wypadku traktować jako jedynej bariery chroniącej przed wodą.
Woda najczęściej przedostaje się przez słabo uszczelnione elementy złączne, uszkodzone poszycia, odsłonięte krawędzie cięć, odpływy, okna, włazy, armaturę lub nieprawidłowo wykończone przepusty.
Po wejściu do panelu woda może przemieszczać się wzdłuż pęknięć, rowków, nacięć, pustych przestrzeni lub słabo połączonych powierzchni. Może powodować korozję metalowych wkładek, zwiększać ciężar konstrukcji, pogarszać rozwarstwianie i niszczyć sąsiadujące materiały.
W zimnym klimacie powtarzające się cykle zamrażania i rozmrażania mogą powiększyć istniejące pęknięcia i puste przestrzenie.
Jak utrzymać wodę z dala od paneli rdzeniowych
Każde przejście przez płytę warstwową z rdzeniem piankowym należy traktować jako detal inżynieryjny.
W stosownych przypadkach otwór należy najpierw wywiercić nadwymiarowo. Następnie należy usunąć odsłoniętą piankę wokół otworu, a ubytek wypełnić kompatybilną masą uszczelniającą o dużej gęstości. Po utwardzeniu masy można wywiercić ostatni otwór w wypełnionym korku.
Metoda ta tworzy szczelną barierę pomiędzy złączką a otaczającym ją rdzeniem piankowym.
Odsłonięte krawędzie pianki należy zamknąć laminatem, klejem lub inną zatwierdzoną obróbką krawędzi. Uszczelniacze wokół okuć pokładowych należy dobrać odpowiednio do podłoża i sprawdzać przez cały okres użytkowania statku.
Niewielką nieszczelność należy natychmiast naprawić. Nie należy po prostu nakładać dodatkowego uszczelniacza na mokry lub uszkodzony materiał bez uprzedniego zidentyfikowania i naprawienia problemu.
5. Egzotermia żywicy i uszkodzenia cieplne
Systemy żywic poliestrowych, winyloestrowych i epoksydowych uwalniają ciepło podczas utwardzania. Grube nagromadzenia żywicy, wypełnione ubytki, duże masy wiążące lub niekontrolowana reakcja utwardzania mogą wytworzyć temperatury wystarczająco wysokie, aby odkształcić lub uszkodzić rdzeń piankowy.
Ekspozycja na ciepło może również pochodzić z ciemnych powierzchni zewnętrznych, silników, układów wydechowych, nagrzanych form, gorącego sprzętu technologicznego i operacji po utwardzaniu.
Każdy gatunek pianki ma określone limity temperatury przetwarzania i temperatury użytkowania. Limitów tych nie należy traktować zamiennie.
Jak zapobiegać uszkodzeniom termicznym
Należy sprawdzić odporność temperaturową wybranej pianki zarówno w warunkach produkcyjnych, jak i eksploatacyjnych.
Personel produkcyjny powinien kontrolować temperaturę w warsztacie, wielkość partii żywicy, stosunek katalizatora lub utwardzacza, grubość laminatu nakładanego na każdym etapie utwardzania oraz objętość kleju wiążącego.
Nie należy wypełniać dużych ubytków rdzenia wysoce egzotermicznym systemem żywicy w jednej operacji, chyba że cały proces został przetestowany i zatwierdzony.
W przypadku stosowania podgrzewanych form lub procesów utwardzania wtórnego, temperaturę należy zwiększać w kontrolowanym tempie. Konstrukcje instalowane w pobliżu silników, układów wydechowych lub innych źródeł ciepła mogą wymagać dodatkowej izolacji lub materiału bardziej odpornego na ciepło.
6. Przedruk, wgłębienia i zniekształcenia powierzchni
Nie każda wada związana z pianką powoduje natychmiastowe uszkodzenie konstrukcji. Rowki rdzeniowe, wzory nacięć, połączenia blach i lokalne zmiany gęstości mogą czasami być widoczne na wykończonej powierzchni. Efekt ten jest powszechnie nazywany drukowaniem.
Nierówne ciśnienie podciśnienia, cienkie powłoki zewnętrzne, skurcz żywicy, nadmierna temperatura utwardzania, szerokie złącza piankowe i słabo wypełnione szczeliny mogą zwiększać ryzyko.
Nadruk jest szczególnie ważny w przypadku kadłubów jachtów, pokładów i innych elementów, gdzie wymagane jest wysokiej jakości wykończenie kosmetyczne.
Jak poprawić jakość powierzchni
Konfiguracja pianki powinna odpowiadać krzywiźnie formy i wymaganiom dotyczącym jakości powierzchni. Połączenia piankowe powinny być szczelne, a nieuniknione szczeliny należy wypełnić kompatybilnym materiałem wiążącym rdzeń, a nie czystą żywicą.
Zrównoważona konstrukcja laminatu i kontrolowana temperatura utwardzania mogą również zmniejszyć zniekształcenia powierzchni.
W przypadku dobrze widocznych elementów jachtu próba produkcyjna może pomóc w określeniu odpowiedniej grubości powłoki, welonu powierzchniowego, układu żywicy, konfiguracji powierzchni pianki i cyklu utwardzania.
Arkusze rdzenia powinny naturalnie przylegać do formy. Wciskanie sztywnego arkusza w ciasną złożoną krzywiznę może spowodować sprężynowanie, powstawanie mostków, lokalne puste przestrzenie lub obszary bogate w żywicę.
7. Źle dopasowane złącza rdzenia i szczeliny bogate w żywicę
Duże szczeliny pomiędzy arkuszami pianki nie stają się niezawodnymi detalami konstrukcyjnymi tylko dlatego, że są wypełnione żywicą.
Czysta żywica jest cięższa i często bardziej krucha niż otaczający rdzeń piankowy. Szerokie, bogate w żywicę spoiny mogą kurczyć się podczas utwardzania, stać się widoczne przez wykończoną powierzchnię i powodować lokalne koncentracje naprężeń.
Połączenia te mogą również wpływać na przepływ żywicy podczas infuzji próżniowej.
Lepsza praktyka dopasowania rdzenia
Przed laminowaniem arkusze pianki należy dokładnie przyciąć i dopasować na sucho. W przypadku skomplikowanych kształtów i powtarzających się części przydatne mogą okazać się szablony lub wycinanie cyfrowe.
Nie należy umieszczać wielu połączeń i nieciągłości konstrukcyjnych w tym samym mocno obciążonym obszarze. Jeżeli projekt wymaga połączeń schodkowych, zespół produkcyjny powinien zastosować się do określonego układu.
Uznane szczeliny należy wypełnić odpowiednią pastą klejącą do rdzenia, zgodnie z zaleceniami dostawcy kleju. Zmiany grubości rdzenia powinny opierać się na zaprojektowanym zwężeniu lub przejściu, a nie na gwałtownym kroku.
8. Uszkodzenia udarowe i ukryte odklejenie
Płyta warstwowa może wydawać się prawie nieuszkodzona po upadku narzędzia, kolizji, uziemieniu lub silnym uderzeniu w pokład. Jednakże pianka lub spoina pod powierzchnią może już być popękana lub zmiażdżona.
Ten rodzaj ukrytych uszkodzeń może wzrosnąć w przypadku wielokrotnego ładowania panelu. Sam widoczny stan powierzchni może zatem nie pozwalać na niedoszacowanie rozmiaru uszkodzeń.
Zapobieganie i wykrywanie uszkodzeń spowodowanych uderzeniami
Obszary podatne na uderzenia mogą wymagać pianki o większej gęstości, twardszych powłok zewnętrznych, dodatkowego wzmocnienia lub ochronnych warstw powierzchniowych.
Dna kadłuba, pokłady robocze, sekcje dziobowe, strefy załadunku i obszary narażone na ruch sprzętu należy oceniać zgodnie z rzeczywistymi warunkami eksploatacji statku.
Po znaczącym uderzeniu kontrola powinna wykraczać poza widoczną powierzchnię. Testowanie dotykowe może pomóc w zidentyfikowaniu zmian w reakcji akustycznej. W przypadku konstrukcji krytycznych odpowiednia może być kontrola ultradźwiękowa, termografia lub inne metody badań nieniszczących.
Naprawy powinny obejmować solidny laminat i nieuszkodzony rdzeń. Pokrycie uszkodzonego obszaru bez usunięcia pokruszonego lub oddzielonego materiału nie przywróci pierwotnej ścieżki obciążenia konstrukcyjnego.
9. Pękanie zmęczeniowe spowodowane wielokrotnym zginaniem
Łodzie są narażone na uderzenia fal, wibracje, obciążenia maszyn, zmiany temperatury i powtarzające się cykle ciśnienia.
Panel, który wytrzyma jedno maksymalne obciążenie, może w dalszym ciągu ulec uszkodzeniu zmęczeniowemu, jeśli ulegnie nadmiernemu wygięciu podczas normalnej pracy.
Pęknięcia zmęczeniowe często zaczynają się w pobliżu twardych punktów, otworów, zakończeń grodzi, niepodpartych krawędzi, okuć lub nagłych zmian sztywności laminatu.
Jak poprawić odporność na zmęczenie
Ugięcie panelu należy kontrolować poprzez odpowiednią kombinację grubości rdzenia, gęstości pianki, laminatu wierzchniego, rozstawu podpór i geometrii konstrukcyjnej.
Przejścia obciążenia powinny być płynne. W panelach silnie obciążonych usztywnienia i wypustki grodzi nie powinny kończyć się gwałtownie.
Otwory i narożniki wokół włazów, okien, drzwi i paneli dostępowych mogą wymagać dodatkowego wzmocnienia.
Jakość produkcji jest równie ważna. Pustki, suche włókna, zmarszczki wzmacniające, słabe wiązanie wtórne i nieprawidłowo umieszczone zbrojenie mogą zmniejszyć trwałość zmęczeniową, nawet jeśli określony rdzeń piankowy i konstrukcja laminatu są teoretycznie odpowiednie.
10. Nieprawidłowy dobór pianki do procesu lub zastosowania
Żaden pojedynczy rdzeń piankowy nie jest idealny dla każdej części łodzi.
Wybór pianki wyłącznie na podstawie jej gęstości może być mylący, ponieważ różne rodziny i gatunki pianek mogą mieć różne właściwości ścinające, wytrzymałość na ściskanie, wydłużenie, odporność na zmęczenie, odporność na temperaturę, kompatybilność żywicy i zachowanie podczas przetwarzania.
Materiał należy dobrać odpowiednio do zastosowania konstrukcyjnego i zamierzonego procesu produkcyjnego.
Rdzeń z pianki PCV w budowie łodzi
Rdzeń z pianki PCV do łodzi jest szeroko stosowany w kadłubach, pokładach, grodziach, pawężach, podłużnicach i innych konstrukcyjnych elementach warstwowych.
Oferuje przydatne połączenie niskiej masy, struktury o zamkniętych komórkach, wydajności mechanicznej i zgodności z powszechnymi procesami produkcji kompozytów morskich.
Różne gęstości i obróbki powierzchni umożliwiają stosowanie rdzenia z pianki PVC w płaskich panelach, konstrukcjach o pojedynczej krzywiźnie i elementach o złożonej krzywiźnie.
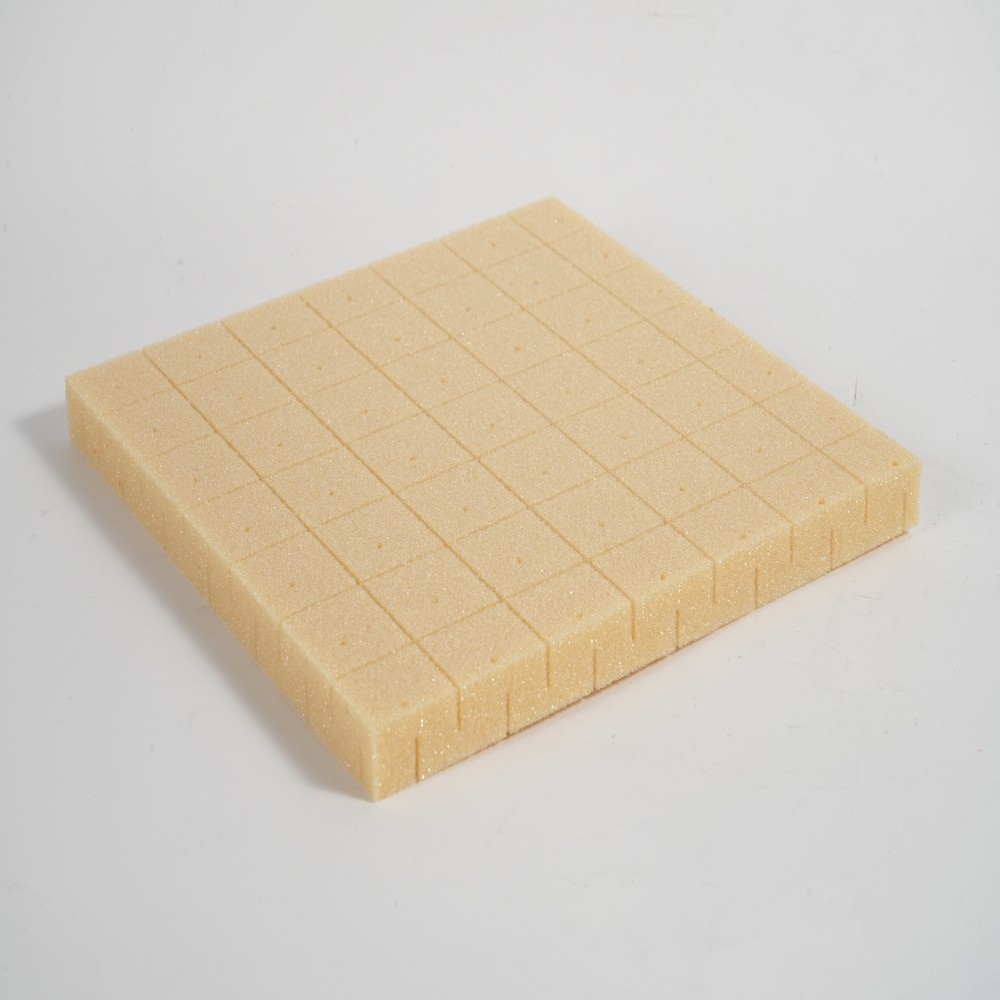
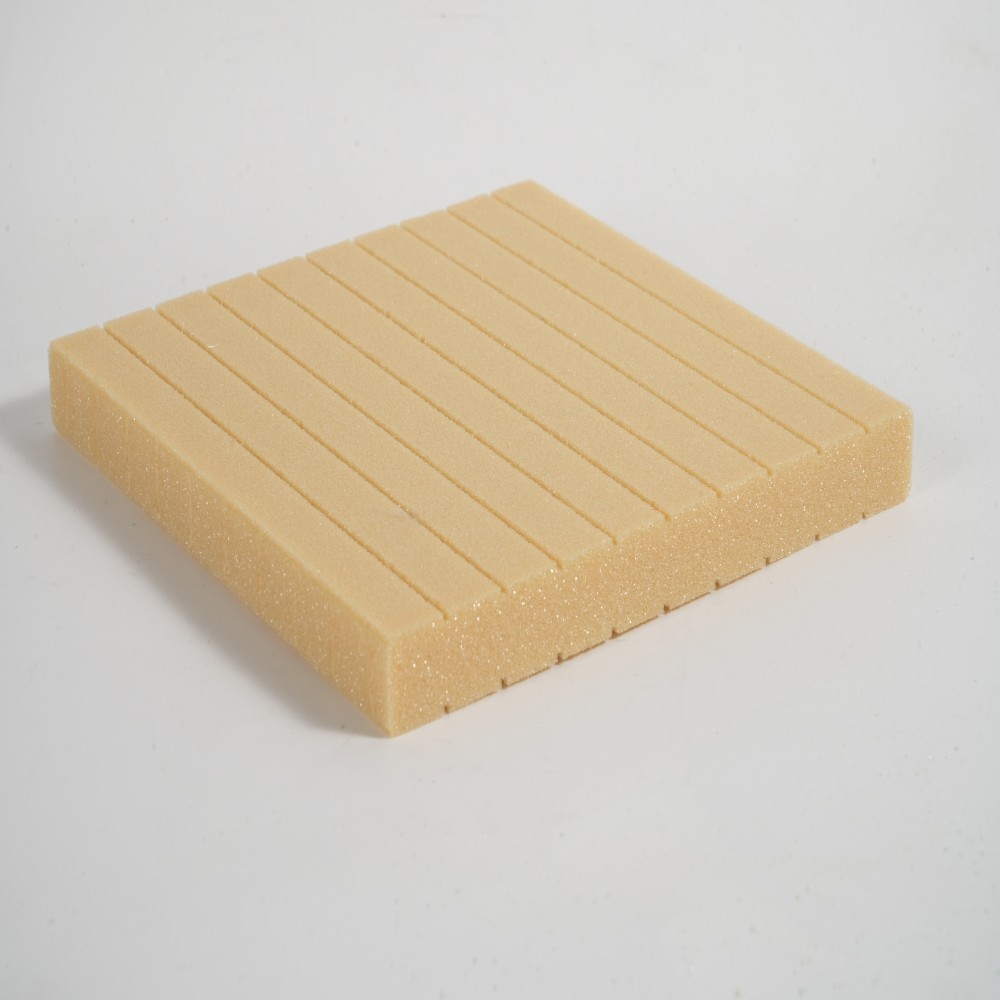
W zależności od projektu, pianka PVC może być dostarczana w postaci arkuszy gładkich, perforowanych, rowkowanych, naciętych lub podwójnie ciętych do układania ręcznego, pakowania próżniowego i infuzji żywicy.
Rdzeń z pianki PET w budowie łodzi
Rdzeń z pianki PET to materiał termoplastyczny stosowany w morskich, wiatrowych, transportowych i przemysłowych płytach warstwowych.
Może być atrakcyjny tam, gdzie ważna jest możliwość recyklingu, wydajność przetwarzania i równowaga kosztów i wydajności.
Jednakże wybrany gatunek pianki PET należy nadal ocenić pod kątem wytrzymałości na ścinanie, odporności na ściskanie, odporności na zmęczenie, temperatury przetwarzania, wchłaniania żywicy i specyficznego środowiska obciążenia morskiego.
Pianka PET nie powinna automatycznie zastępować pianki PVC tylko dlatego, że oba materiały mają podobną gęstość nominalną.
Wybór właściwej gęstości i konfiguracji
Zamiast pytać tylko, jaka gęstość pianki jest zwykle stosowana, klient powinien podać informacje o typie zbiornika, prędkości roboczej, miejscu zastosowania, obciążeniach projektowych, rozstawie podpór, wymaganej grubości rdzenia i systemie żywicy.
Dostawca powinien również wiedzieć, czy w procesie produkcyjnym wykorzystuje się układanie ręczne, pakowanie próżniowe, infuzję żywicy lub inną metodę.
Należy również wziąć pod uwagę krzywiznę formy, temperaturę przetwarzania, temperaturę pracy, wymagania klasyfikacyjne oraz lokalizację elementów złącznych, wkładek, maszyn i innych stref o dużym obciążeniu.
Informacje te umożliwiają określenie bardziej odpowiedniego gatunku, gęstości, grubości i konfiguracji rdzenia z pianki morskiej.
Kontrola jakości podczas produkcji łodzi
Zapobieganie awariom rdzenia pianki wymaga konsekwentnej kontroli produkcji, a nie tylko prawidłowego arkusza danych technicznych.
Kontrola przychodzącego materiału
Przychodzącą piankę należy sprawdzić pod kątem prawidłowej identyfikacji produktu, gęstości, grubości, wymiarów, konfiguracji powierzchni i widocznego stanu.
Arkusze pianki należy przechowywać na płasko, czysto i sucho. Należy je chronić przed nadmiernym ciepłem, bezpośrednim nasłonecznieniem, zanieczyszczeniem i uszkodzeniami fizycznymi.
W przypadku krytycznych projektów morskich i klasyfikacyjnych należy zachować identyfikowalność partii.
Kontrola procesu produkcyjnego
Należy rejestrować ważne informacje dotyczące produkcji, w tym proporcje mieszania żywicy, czas żelowania, temperaturę materiału, temperaturę formy, poziom próżni, wyniki testu szczelności, zużycie żywicy, czas utwardzania i warunki po utwardzeniu.
Pracownicy produkcyjni powinni zostać przeszkoleni w zakresie rozpoznawania mostków, suchego laminatu, otwartych połączeń piankowych, zanieczyszczonych powierzchni, źle osadzonych wkładek i niepełnego przepływu żywicy.
Kontrola końcowa
Obszary narażone na duże obciążenia, przejścia, lokalizacje okuć, złącza piankowe, wkładki i linie łączenia należy sprawdzić, zanim staną się niedostępne.
W zależności od statku i planu kontroli jakości inspekcja może obejmować oględziny, próby gwintowania, kontrole wymiarowe, badania próbek produkcyjnych lub badania nieniszczące.
Wszelkie znaczące odchylenia należy ocenić przed przystąpieniem komponentu do końcowego montażu.
Jak JLON wspiera morskie projekty kompozytowe
JLON dostarcza rdzeń z pianki PVC, rdzeń z pianki PET, wzmocnienie z włókna szklanego i materiały do procesu próżniowego do budowy łodzi kompozytowych.
Jako dostawca materiałów kompozytowych współpracujący z partnerami produkcyjnymi, JLON może pomóc klientom porównać gęstości, grubości, rozmiary arkuszy, obróbkę powierzchni i opcje przetwarzania pianek dla różnych zastosowań morskich.
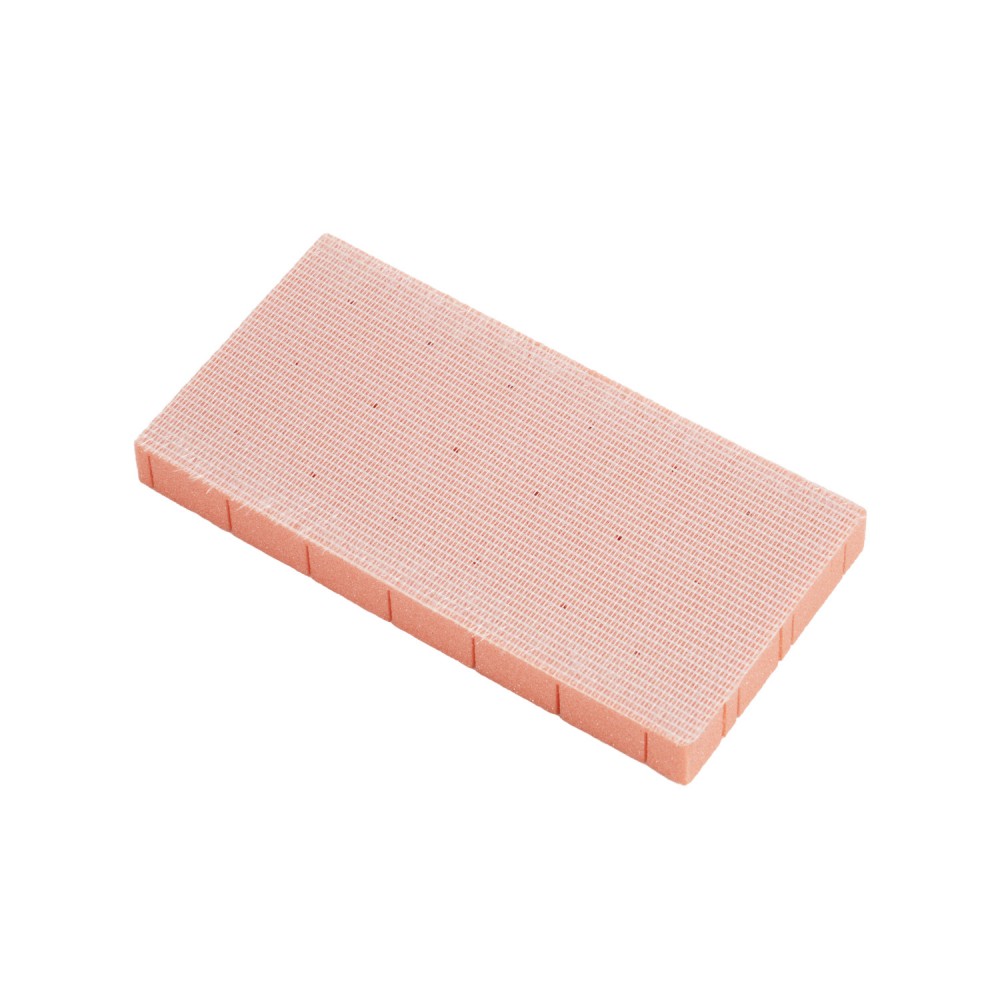
Dostępne konfiguracje rdzenia piankowego mogą obejmować arkusze zwykłe, arkusze perforowane, arkusze rowkowane, arkusze nacinane, arkusze wycinane konturowo, arkusze rowkowane i perforowane oraz arkusze podwójnie cięte do wlewu żywicy lub zakrzywionych struktur warstwowych.
Dostępność produktu i zalecenia należy potwierdzić zgodnie z wymaganą gęstością, grubością, systemem żywicy, procesem produkcyjnym, zastosowaniem i certyfikacją projektu.
W przypadku projektów morskich JLON może pomóc w wyborze materiału, przeglądając obszar zastosowania, metodę produkcji, docelową konstrukcję panelu, wymagane specyfikacje i wymagania handlowe.
Ostateczny projekt konstrukcyjny, obliczenia laminatu i zatwierdzenie organów regulacyjnych pozostają w gestii projektanta statku, konstruktora łodzi lub odpowiedniego organu klasyfikacyjnego.
Często zadawane pytania
Czy śruby mogą przechodzić bezpośrednio przez rdzeń z pianki PCV?
Zwykła pianka o małej gęstości nie powinna bezpośrednio przenosić dużych obciążeń ściskających śrubę.
Obciążone elementy złączne zwykle wymagają wkładki z pianki o dużej gęstości, wypełnionej zatyczki, płyty podkładowej, litego laminatu lub innego zaprojektowanego elementu wzmacniającego.
Wybór odpowiedniego rozwiązania zależy od rodzaju okucia, oczekiwanego obciążenia, rozmieszczenia łączników i konstrukcji otaczającego laminatu.
Czy pianka o zamkniętych komórkach całkowicie zapobiega uszkodzeniom spowodowanym przez wodę?
Nie. Pianka PVC o zamkniętych komórkach zapewnia niską absorpcję wody, ale woda może nadal przedostawać się przez pęknięcia, otwarte złącza, rowki, puste przestrzenie, uszkodzone powłoki i słabo sklejone obszary.
Dlatego otwory na łączniki, odpływy, krawędzie cięć, okna, włazy i inne przejścia muszą być odpowiednio uszczelnione.
Czy pianka o większej gęstości jest zawsze lepsza do budowy łodzi?
Nie. Pianka o większej gęstości zazwyczaj zapewnia większą odporność na ściskanie i ścinanie, ale zwiększa także wagę i koszt materiału.
Prawidłowym podejściem jest dobór odpowiedniej gęstości pianki dla każdej strefy konstrukcyjnej i zastosowanie lokalnych wkładek o dużej gęstości tam, gdzie występują obciążenia skupione.
Stosowanie pianki o dużej gęstości w całym statku może zwiększyć niepotrzebny ciężar, nie zapewniając odpowiednich korzyści konstrukcyjnych.
Czy powinienem wybrać rdzeń z pianki PVC czy rdzeń z pianki PET?
Wybór zależy od obciążeń konstrukcyjnych, wymagań zmęczeniowych, temperatury roboczej, procesu produkcyjnego, absorpcji żywicy, celów w zakresie zrównoważonego rozwoju, certyfikacji, dostępności i budżetu.
Rdzeń z pianki PVC jest szeroko stosowany w wymagających zastosowaniach w konstrukcjach morskich ze względu na zrównoważone właściwości mechaniczne i wszechstronność przetwarzania.
Rdzeń z pianki PET może zapewniać korzyści w zakresie możliwości recyklingu i opłacalności w odpowiednich zastosowaniach płyt warstwowych.
Obydwa materiały można z powodzeniem stosować w budowie łodzi, jeśli odpowiedni gatunek, gęstość, grubość i konfiguracja powierzchni zostaną dopasowane do zastosowania.
Wniosek
Większości awarii rdzenia piankowego w budowie łodzi można zapobiec. Kluczem jest traktowanie płyty warstwowej jako kompletnego systemu inżynieryjnego.
Właściwy dobór pianki musi być połączony z niezawodnym łączeniem typu „skóra-rdzeń”, kontrolowaną produkcją, uszczelnionymi przejściami, wzmocnionymi strefami okuć, gładkimi przejściami strukturalnymi oraz kontrolą podczas produkcji i serwisu.
Wybór odpowiedniego statku morskiego Rdzeń z pianki PCV lub Rdzeń z pianki PET do budowy łodzi powinien zaczynać się od rodzaju statku, obszaru zastosowania, obciążeń projektowych, procesu produkcyjnego i środowiska operacyjnego, a nie samej gęstości.
Skontaktuj się z firmą JLON, aby omówić rdzeń z pianki PVC, rdzeń z pianki PET, wzmocnienie z włókna szklanego i materiały eksploatacyjne do próżni dla Twojego morskiego projektu kompozytowego.
Podziel się wymaganą gęstością, grubością, formatem arkusza, systemem żywicy, procesem produkcyjnym i zastosowaniem, aby firma JLON mogła pomóc w określeniu odpowiednich opcji materiałowych do dalszej oceny technicznej.