



目次
フォームコアサンドイッチ構造は、固体のグラスファイバーラミネートよりもはるかに軽量で高い剛性を提供できるため、現代のボート建造で広く使用されています。コア材料、ラミネート設計、樹脂システム、製造プロセス、および局所補強が正しく適合している場合、サンドイッチ パネルは船体、甲板、隔壁、欄間、縦通材、および上部構造において信頼性の高い長期性能を提供できます。
ただし、フォームコア構造は自動的に故障しないわけではありません。フォームの選択が間違っていたり、接着が不十分だったり、過度の熱にさらされたり、ハードウェアの周囲が不十分に強化されたり、十分なプロセス管理を行わずに取り付けられたりすると、問題が発生する可能性があります。欠陥の中には製造中に目に見えるものもありますが、船舶の就航後に徐々に発生するものもあります。
この記事では、ボート製造における最も一般的なフォームコアの故障、その原因、およびそれらを防ぐ方法について説明します。また、どの程度適切であるかについても説明します。 PVCフォームコア, PET フォームコア、密度、厚さ、表面処理、および加工構成により、構造的および生産上のリスクを軽減できます。
フォームコアサンドイッチパネルが失敗する理由
船舶用サンドイッチパネルは通常、軽量のコアに接着された 2 つの強力な外皮で構成されています。外板は引張荷重と圧縮荷重に耐え、コアは外板を分離し、せん断力を伝達し、座屈に対してパネルを安定させます。
破損は、外皮、外皮とコアの間の接着線、フォーム自体、またはファスナー、インサート、接合部、開口部、積層移行部などの局所的な細部で始まる可能性があります。
多くの目に見える亀裂は、より深刻な問題の兆候にすぎません。たとえば、デッキフィッティングの周囲の亀裂は、弱い表面ラミネートが原因ではなく、フィッティングの下の不十分な高密度補強によって発生する可能性があります。したがって、効果的な予防には、設計者やボート製造者がフォームコアだけを評価するのではなく、サンドイッチ構造全体を考慮する必要があります。
1. 皮膚からコアまでの層間剥離
層間剥離とは、フォームコアからラミネートスキンが分離することです。これは、パネルのスキンとコア間の相互作用が失われるため、サンドイッチ パネルの最も深刻な欠陥の 1 つです。
比較的小さな層間剥離領域であっても、局所的な剛性が大幅に低下する可能性があります。損傷した領域は、波の衝撃、振動、または繰り返しの屈曲によって拡大し続ける可能性があります。
層間剥離の一般的な原因
層間剥離は、汚染されたフォーム表面、不十分な樹脂または接着剤、真空注入中の不十分な樹脂の流れ、ハンドレイアップ中の不完全なウェットアウト、不適切な硬化条件、またはラミネートが硬化する前のフォームの動きによって引き起こされる可能性があります。
切り込み、穴あき、または溝のあるシートの下に空気が閉じ込められると、局所的な空隙が生じる可能性があります。使用中に、衝撃やパネルの繰り返しの屈曲により、最初は小さな接着欠陥が拡大する可能性があります。
生産を開始する前に、ボート建造者は、選択した船舶用フォームコアが目的の樹脂、接着剤、加工温度、および成形方法と適合することを確認する必要があります。
層間剥離を防ぐ方法
接着面は清潔で乾燥しており、離型剤、油、研削残留物、ほこり、その他の汚染があってはなりません。きれいに見える表面が必ずしも接着の準備ができているとは限らないため、一貫した準備と検査手順を確立する必要があります。
ハンドレイアップ中は、乾燥した領域を残さずに連続接触を実現するために、十分な量の樹脂またはコア接着剤を塗布する必要があります。真空注入中は、樹脂の流動計画に従ってフォーム表面形状を選択する必要があります。穴あき、溝付き、切り込み入り、二重カットのフォームシートは、注入中に異なる動作をする可能性があります。
樹脂を導入する前に、真空バッグの漏れテストを行う必要があります。注入中、オペレータは樹脂の到着、真空圧、温度、およびインサート、補強材の重なり、きつい曲率、またはコアの厚さの変化によって樹脂の流れが妨げられる可能性がある領域を監視する必要があります。
2. 炉心せん断破壊
コアのせん断破壊は、内部せん断応力がフォームコアの機械的容量を超えると発生します。これは、フォームを貫通する斜めの亀裂、局所的な潰れとその後の亀裂、またはパネルの剛性の顕著な低下として現れる場合があります。
高い構造負荷、繰り返される船体の衝突、誤った密度の選択、過剰なサポート間隔、不十分なパネル厚さはすべて、炉心せん断破壊の原因となる可能性があります。
炉心せん断破壊が最も起こりやすい場所
一般に、高速船底、巡視船、作業船、船外機を支持するトランサム、エンジンの基礎、高荷重の甲板、支持されていない狭いパネル、構造が急激に変化する領域ではリスクが高くなります。
これらの領域では、軽荷重の内装パネルや上部構造と同じフォーム密度とラミネート構造を自動的に使用すべきではありません。
コアせん断破壊を防ぐ方法
フォーム密度は、価格や重量だけではなく、工学的負荷に応じて選択する必要があります。低密度の海洋フォームは、荷重が軽いパネルには適している可能性がありますが、船底、トランザム、機械基礎、および重荷重の構造ゾーンには、より高密度の構造フォームコアが必要な場合があります。
コアの厚さを増やすとパネルの剛性が大幅に向上しますが、せん断応力、表皮強度、パネルのたわみ、疲労性能、集中荷重を検証する必要がなくなるわけではありません。
クラス分けされた船舶、商業ボート、巡視船、その他の要求の厳しいプロジェクトの場合、ラミネート スケジュールとフォーム コアの選択は、関連する設計ルールとプロジェクト要件に準拠する必要があります。
3. ファスナーや金具の周りの局所的な芯の潰れ
ウインチ、クリート、レール、ヒンジ、シート、エンジン、その他の付属品により、サンドイッチ パネルに集中荷重がかかります。通常の低密度フォームを通してボルトを直接締め付けると、フォームがフィッティングの下で圧縮される可能性があります。
フォームが圧縮されると、フィッティングが緩み、周囲のラミネートに亀裂が入り、シーラントの接触が失われる可能性があります。その後、損傷した貫通部から水がサンドイッチ構造に侵入する可能性があります。
ハードウェア箇所の適切な補強
ロードされた継手は設計段階で特定する必要があります。予想される荷重に応じて、局所フォームを高密度フォームインサート、構造インサート、または固体ラミネートと交換する必要がある場合があります。
もう 1 つの一般的な方法は、大きすぎるドリル穴の周囲のフォームを除去し、キャビティを適切な高密度コンパウンドで充填し、コンパウンドを硬化させてから、充填された領域に最終的なファスナー穴をドリルで開けることです。
荷重分散ワッシャーまたはバッキング プレートが必要になる場合もあります。負荷の高いフィッティングの場合、負荷をより広い領域に分散できるように、局所的なスキン ラミネートを増やす必要がある場合があります。
荷重を効果的に分散させるために、補強領域はファスナー グループを超えて十分に延長する必要があります。各ボルトの周囲に少量のフィラーを追加するだけでは、ウインチ、クリート、機械マウント、その他の高負荷機器には不十分な場合があります。
締めすぎを避ける
正しく設計された高密度インサートであっても、制御されていないボルトのトルクによって損傷する可能性があります。適切なワッシャーまたはバッキング プレートを使用し、機器メーカーの締め付け要件に従う必要があります。
振動や周期的な負荷により、時間の経過とともにクランプ力が低下したり、周囲のシーラントが損傷したりする可能性があるため、ファスナーも定期的に検査する必要があります。
4. 水の浸入と凍結融解による損傷
独立気泡 PVC フォームコアは 吸水性が低いですが、フォーム自体を水に対する唯一のバリアとして扱うべきではありません。
水は通常、密封が不十分なファスナー、損傷した外皮、露出した切断端、排水溝、窓、ハッチ、継手、または不適切に仕上げられた貫通部から侵入します。
水はパネルに入った後、亀裂、溝、切り溝、空隙、または接着が不十分な界面に沿って移動する可能性があります。金属インサートを腐食させ、構造の重量を増加させ、層間剥離を悪化させ、隣接する材料を損傷する可能性があります。
寒冷気候では、凍結融解サイクルが繰り返されると、既存の亀裂や空隙が拡大する可能性があります。
コア付きパネルに水が入らないようにする方法
フォームコアサンドイッチパネルを貫通するすべての貫通は、設計された詳細として扱う必要があります。
必要に応じて、最初に穴を大きめに開ける必要があります。次に、穴の周囲の露出した発泡体を除去し、キャビティを互換性のある高密度シーリング化合物で充填する必要があります。コンパウンドが硬化した後、充填されたプラグに最終的な穴を開けることができます。
この方法では、フィッティングと周囲のフォームコアの間に密閉バリアを作成します。
露出したフォームのエッジは、ラミネート、接着剤、またはその他の承認されたエッジ処理で閉じる必要があります。デッキハードウェアの周囲のシーラントは下地に合わせて選択し、船舶の耐用年数全体にわたって検査する必要があります。
小さな漏れはすぐに修理する必要があります。根本的な問題を特定して修復することなく、濡れた素材や損傷した素材に単に追加のシーラントを塗布してはいけません。
5. 樹脂の発熱と熱損傷
ポリエステル、ビニルエステル、エポキシ樹脂系は硬化中に熱を放出します。厚い樹脂の蓄積、充填されたキャビティ、大きな結合質量、または制御されていない硬化反応により、フォームコアが歪んだり損傷したりするほどの高温が発生する可能性があります。
熱への曝露は、暗色の外面、エンジン、排気システム、加熱された金型、高温プロセス装置、および硬化後の作業からも発生する可能性があります。
各フォームグレードには、加工温度と使用温度の限界が定義されています。これらの制限を互換性のあるものとして扱うべきではありません。
熱による損傷を防ぐ方法
選択したフォームの耐熱性は、製造条件と使用条件の両方でチェックする必要があります。
製造担当者は、工場の温度、樹脂のバッチサイズ、触媒または硬化剤の比率、各硬化段階で適用されるラミネートの厚さ、接着剤の量を管理する必要があります。
プロセス全体がテストおよび検証されていない限り、大きなコア キャビティを 1 回の操作で高発熱樹脂システムで充填しないでください。
加熱された金型または後硬化プロセスを使用する場合は、温度を制御された速度で上昇させる必要があります。エンジン、排気システム、またはその他の熱源の近くに設置された構造物には、追加の断熱材またはより耐熱性の高い材料が必要になる場合があります。
6. 裏写り、ディンプル、表面歪み
フォーム関連の欠陥のすべてが直ちに構造破壊を引き起こすわけではありません。コアの溝、切り込みパターン、シートの接合部、密度の局所的な変化が、仕上げ面を通して見える場合があります。この効果は一般にプリントスルーと呼ばれます。
不均一な真空圧、薄い外皮、樹脂の収縮、過剰な硬化温度、広いフォーム接合部、不十分な隙間の充填により、リスクが高まる可能性があります。
プリントスルーは、高品質の化粧仕上げが必要なヨットの船体、デッキ、その他のコンポーネントで特に重要です。
表面品質を改善する方法
フォームの構成は、金型の曲率と表面品質の要件に一致する必要があります。フォーム接合部はしっかりと保つ必要があり、避けられない隙間はそのままの樹脂ではなく、互換性のあるコア接着材料で埋める必要があります。
バランスのとれたラミネート構造と制御された硬化温度によっても、表面の歪みを減らすことができます。
視認性の高いヨット部品の場合、製造試行は、適切な表皮の厚さ、表面ベール、樹脂システム、フォーム表面構成、および硬化サイクルを決定するのに役立ちます。
コアシートは金型に対して自然に置かれる必要があります。硬いシートを強い複合曲線に押し込むと、スプリングバック、ブリッジング、局所的な空隙、または樹脂が豊富な領域が発生する可能性があります。
7. 嵌合が不十分なコアジョイントと樹脂が豊富なギャップ
フォームシート間の大きな隙間は、樹脂で充填されているだけでは信頼できる構造詳細にはなりません。
純粋な樹脂は周囲のフォームコアよりも重く、多くの場合脆くなります。幅広の樹脂を多く含む接合部は硬化中に収縮し、仕上げ表面を通して見えるようになり、局所的な応力集中が生じる可能性があります。
これらの接合部は、真空注入中の樹脂の流れにも影響を与える可能性があります。
より良いコアフィッティングの実践
フォームシートは、ラミネート前に慎重に切断し、乾燥させてください。複雑な形状や繰り返しの部品には、テンプレートまたはデジタル切断が役立つ場合があります。
複数の接合部や構造上の不連続部が同じ高応力領域に配置されるべきではありません。設計で千鳥状の接合が必要な場合、生産チームは指定された配置に従う必要があります。
承認されたギャップは、接着剤供給者の推奨に従って、適切なコア接着ペーストで充填する必要があります。コアの厚さを変更する場合は、急激なステップではなく、設計されたテーパーまたは移行を使用する必要があります。
8. 衝撃による損傷と隠れた剥離
サンドイッチパネルは、工具の落下、衝突、座礁、またはデッキ上の大きな衝撃の後では、ほとんど損傷を受けていないように見える場合があります。ただし、表面下の発泡体や接着ラインはすでにひび割れたり、潰れたりしている可能性があります。
この種の隠れた損傷は、パネルに繰り返し負荷がかかると拡大する可能性があります。したがって、目に見える表面の状態だけでは、損傷の程度が過小評価される可能性があります。
衝撃損傷の防止と検出
衝撃を受けやすい領域には、より高密度のフォーム、より丈夫な外皮、追加の補強、または保護表面層が必要になる場合があります。
船底、作業甲板、船首部分、積載ゾーン、機器の動きにさらされるエリアは、船舶の実際の運航条件に従って評価する必要があります。
重大な衝撃を受けた後は、目に見える表面を超えて検査を行う必要があります。タップテストは、音響応答の変化を特定するのに役立つ場合があります。超音波検査、サーモグラフィー、またはその他の非破壊検査方法は、重要な構造物に適している場合があります。
修理は健全なラミネートと損傷していないコアまで拡張する必要があります。粉砕または剥離した材料を除去せずに損傷領域を覆っても、元の構造荷重経路は復元されません。
9. 繰り返しの屈曲による疲労亀裂
ボートは波の衝撃、振動、機械の負荷、温度変化、繰り返しの圧力サイクルにさらされます。
1 回の最大荷重に耐えたパネルでも、通常の動作中に過度に曲がると疲労損傷が発生する可能性があります。
疲労亀裂は多くの場合、ハードポイント、開口部、隔壁終端、サポートされていないエッジ、ハードウェア、またはラミネート剛性の突然の変化の近くで始まります。
耐疲労性を向上させる方法
パネルのたわみは、コアの厚さ、フォーム密度、スキンラミネート、サポート間隔、および構造幾何学的形状の適切な組み合わせによって制御する必要があります。
負荷の移行はスムーズである必要があります。補強材とバルクヘッドタブは、非常に応力がかかるパネルで突然終わってはいけません。
ハッチ、窓、ドア、アクセス パネルの周囲の開口部やコーナーには、追加の補強が必要な場合があります。
製造品質も同様に重要です。指定されたフォームコアとラミネート構造が理論的に適切である場合でも、空隙、乾燥した繊維、補強材のしわ、不十分な二次結合、不適切な位置にある補強材により疲労寿命が短くなる可能性があります。
10. プロセスまたは用途に対するフォームの選択が間違っている
ボートのすべての部分に最適な単一のフォームコアはありません。
フォームの種類やグレードが異なると、せん断特性、圧縮強度、伸び、耐疲労性、耐温度性、樹脂の適合性、および加工挙動が異なる可能性があるため、密度のみに基づいてフォームを選択することは誤解を招く可能性があります。
材料は、構造用途と意図した製造プロセスの両方に従って選択する必要があります。
造船用 PVC フォームコア
ボート用のPVC フォームコアは 、船体、デッキ、隔壁、トランサム、ストリンガー、その他のサンドイッチ構造部品に広く使用されています。
これは、軽量、独立気泡構造、機械的性能、および一般的な海洋複合材製造プロセスとの互換性の有用な組み合わせを提供します。
さまざまな密度と表面処理により、PVC フォームコアをフラットパネル、単一曲率構造、および複合曲率コンポーネントに使用できます。
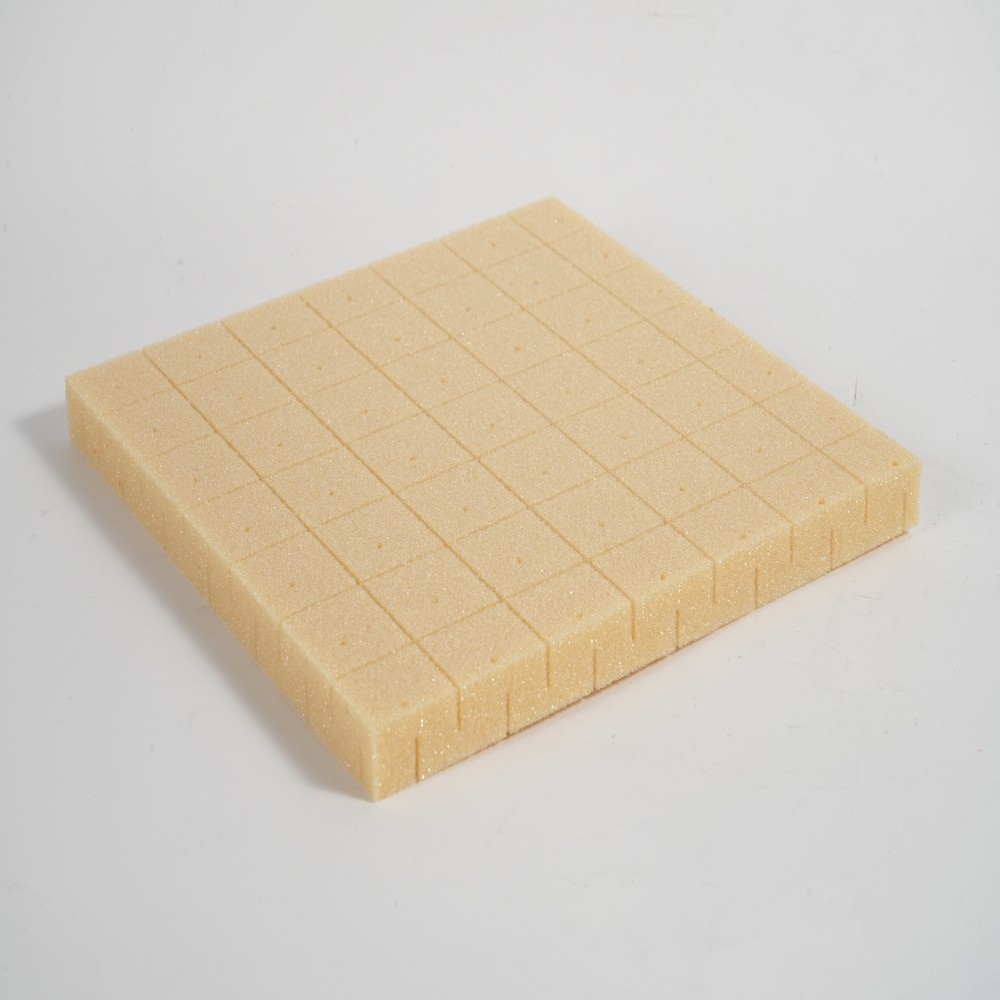
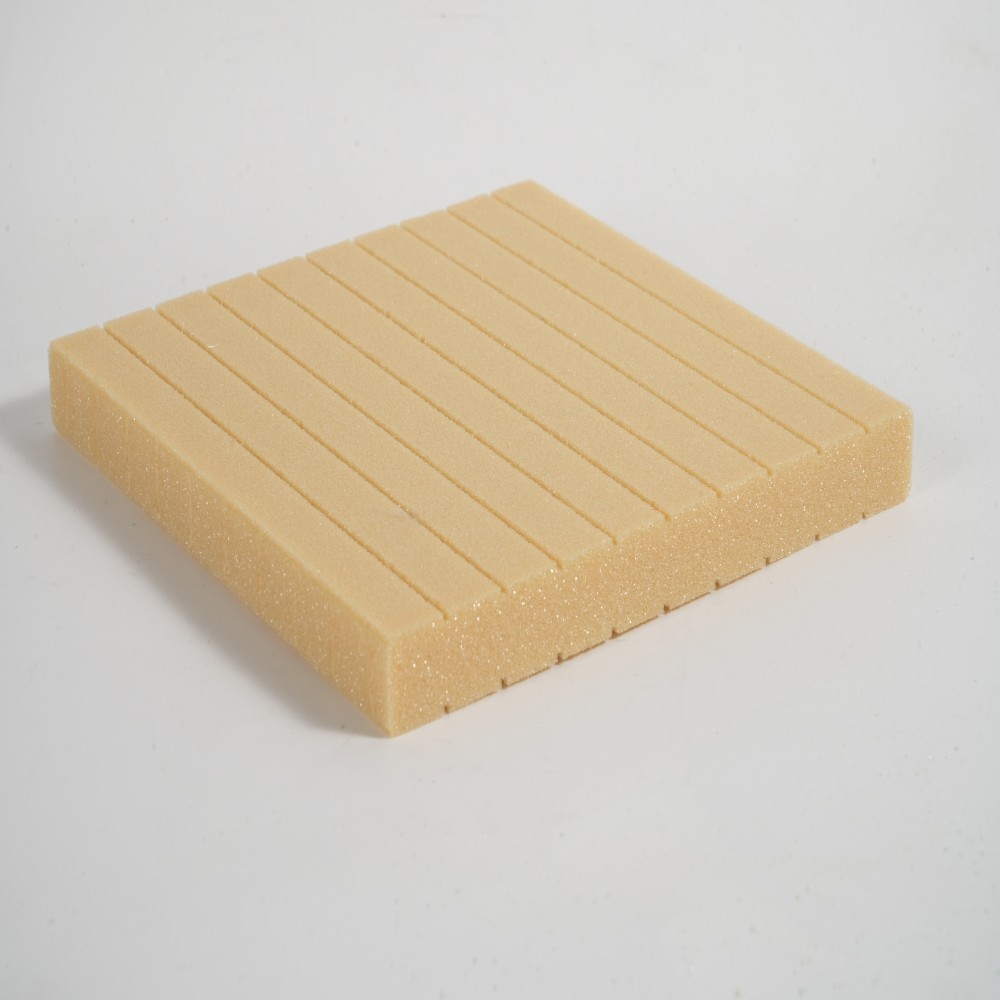
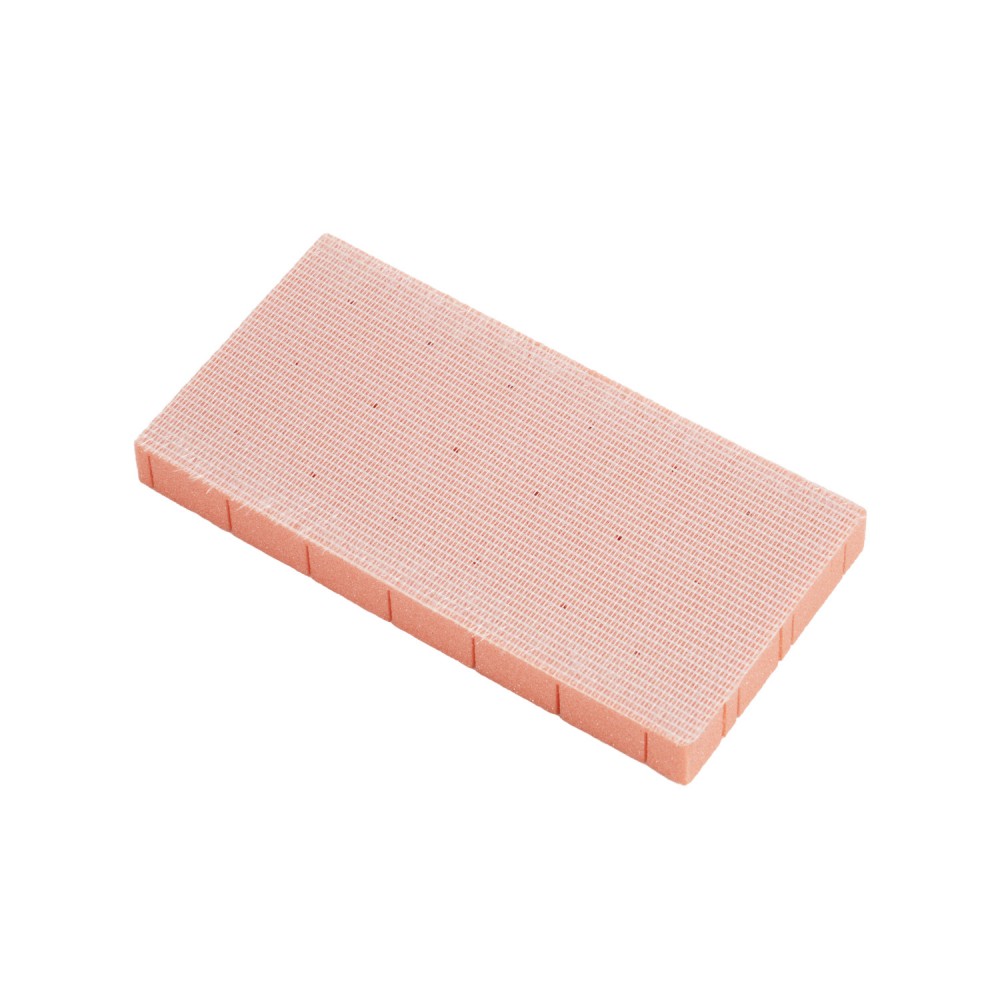
プロジェクトに応じて、PVC フォームは、手動レイアップ、真空袋詰め、および樹脂注入用に、プレーン、穴あき、溝付き、切り込み入り、またはダブルカット シートとして供給できます。
造船用 PET フォームコア
PET フォームコアは、海洋、風力エネルギー、輸送、産業用サンドイッチ パネルに使用される熱可塑性材料です。
リサイクル性、処理効率、コストパフォーマンスのバランスが重要な場合には魅力的です。
ただし、選択した PET フォーム グレードは、せん断強度、圧縮性能、耐疲労性、加工温度、樹脂の取り込み、および特定の海洋積載環境について評価する必要があります。
2 つの材料の公称密度が似ているという理由だけで、PET フォームを自動的に PVC フォームに置き換えるべきではありません。
適切な密度と構成の選択
通常使用されるフォーム密度のみを尋ねる代わりに、顧客は容器のタイプ、動作速度、適用場所、設計荷重、サポート間隔、必要なコアの厚さ、および樹脂システムに関する情報を提供する必要があります。
サプライヤーは、製造プロセスでハンドレイアップ、真空袋詰め、樹脂注入、または別の方法が使用されているかどうかも把握する必要があります。
金型の曲率、加工温度、使用温度、分類要件、ファスナー、インサート、機械、その他の高負荷ゾーンの位置も考慮する必要があります。
この情報により、より適切な船舶用フォームコアのグレード、密度、厚さ、および表面構成を特定することが可能になります。
ボート製造時の品質管理
フォームコアの故障を防ぐには、正しい技術データシートだけでなく、一貫した生産管理も必要です。
入荷検査
到着したフォームは、正しい製品識別、密度、厚さ、寸法、表面構成、および目に見える状態をチェックする必要があります。
フォームシートは平らで清潔で乾燥した状態で保管してください。過度の熱、直射日光、汚染、物理的損傷から保護する必要があります。
重要な海洋および分類プロジェクトでは、バッチのトレーサビリティを維持する必要があります。
製造工程管理
樹脂混合比、ゲル化時間、材料温度、金型温度、真空レベル、リークテスト結果、樹脂消費量、硬化時間、硬化後の条件などの重要な製造情報を記録する必要があります。
製造作業者は、ブリッジ、ドライラミネート、開いたフォーム接合部、汚染された表面、不適切に装着されたインサート、および不完全な樹脂の流れを識別するように訓練されている必要があります。
最終検査
高負荷領域、貫通部、ハードウェアの位置、フォーム接合部、インサート、接着ラインは、アクセスできなくなる前に検査する必要があります。
船舶および品質管理計画に応じて、検査には目視検査、タップ検査、寸法検査、生産クーポン検査、または非破壊検査が含まれる場合があります。
重大な偏差がある場合は、コンポーネントが最終組み立てに進む前に評価する必要があります。
JLON は海洋複合材プロジェクトをどのようにサポートしているか
JLON は、複合ボート建造用の PVC フォームコア、PET フォームコア、グラスファイバー補強材、および真空プロセス材料を供給しています。
JLON は、製造パートナーと協力する複合材料サプライヤーとして、顧客がさまざまな海洋用途に合わせてフォームの密度、厚さ、シート サイズ、表面処理、および加工オプションを比較できるよう支援します。
利用可能なフォームコアの構成には、プレーンシート、穴あきシート、溝付きシート、切り込み入りシート、輪郭カットシート、溝付き穴あきシート、および樹脂注入または湾曲サンドイッチ構造用のダブルカットシートが含まれます。
製品の入手可能性と推奨事項は、必要な密度、厚さ、樹脂システム、生産プロセス、用途、プロジェクト認定に従って確認する必要があります。
海洋プロジェクトの場合、JLONは適用分野、生産方法、対象パネルの構造、要求仕様、商用要件を検討して材料の選択をサポートします。
最終的な構造設計、積層計算、および規制当局の承認は、引き続き船舶設計者、造船業者、または関連する船級当局の責任となります。
よくある質問
ボルトはPVCフォームコアを直接通過できますか?
通常の低密度フォームは、ボルトの高い圧縮荷重を直接受けるべきではありません。
装填されたファスナーには通常、高密度フォームインサート、充填プラグ、バッキングプレート、固体ラミネート、またはその他の設計された補強の詳細が必要です。
適切な解決策は、フィッティングのタイプ、予想される荷重、ファスナーの配置、周囲のラミネート構造によって異なります。
独立気泡フォームは水による損傷を完全に防ぎますか?
いいえ、独立気泡 PVC フォームは吸水性が低いですが、亀裂、開いた接合部、溝、空隙、損傷した皮膚、および接着が不十分な領域を通って水が移動する可能性があります。
したがって、ファスナーの穴、排水溝、切断端、窓、ハッチ、その他の貫通部は適切に密閉する必要があります。
高密度フォームは常にボートの建造に適していますか?
いいえ、フォームの密度が高くなると、一般に圧縮性能とせん断性能が向上しますが、重量と材料コストも増加します。
正しいアプローチは、各構造ゾーンに適切なフォーム密度を選択し、集中荷重が発生する局所的な高密度インサートを使用することです。
容器全体に高密度フォームを使用すると、対応する構造上の利点が得られずに、不必要な重量が増加する可能性があります。
PVC フォームコアと PET フォームコアのどちらを選択すべきですか?
選択は、構造負荷、疲労要件、動作温度、製造プロセス、樹脂の摂取量、持続可能性の目標、認証、入手可能性、予算によって異なります。
PVC フォームコアは、バランスのとれた機械的特性と加工の多用途性により、要求の厳しい海洋構造用途で広く使用されています。
PET フォームコアは、適切なサンドイッチ パネル用途にリサイクル性とコストパフォーマンスの面で利点をもたらします。
どちらの材料も、適切なグレード、密度、厚さ、表面構成が用途に適合していれば、ボートの建造にうまく使用できます。
結論
ボート建造におけるフォームコアの故障のほとんどは防ぐことができます。重要なのは、サンドイッチ パネルを完全に設計されたシステムとして扱うことです。
正しいフォームの選択は、信頼性の高いスキンとコアの接着、管理された製造、密封された貫通、強化されたハードウェアゾーン、スムーズな構造移行、および製造およびサービス全体にわたる検査と組み合わせる必要があります。
適切なマリンの選択 PVCフォームコア または 船舶建造用のPET フォームコアは、 密度だけではなく、船舶のタイプ、適用領域、設計荷重、製造プロセス、および動作環境から始める必要があります。
海洋複合材プロジェクト向けの PVC フォーム コア、PET フォーム コア、グラスファイバー補強材、真空消耗品については、JLON にお問い合わせください。
必要な密度、厚さ、シート形式、樹脂システム、製造プロセス、用途を共有することで、JLON がさらなる技術評価に適した材料オプションを特定できるようになります。