



tabla de contenidos
La construcción tipo sándwich con núcleo de espuma se utiliza ampliamente en la construcción de embarcaciones modernas porque puede proporcionar una gran rigidez con un peso mucho menor que los laminados sólidos de fibra de vidrio. Cuando el material del núcleo, el diseño del laminado, el sistema de resina, el proceso de fabricación y el refuerzo local combinan correctamente, los paneles sándwich pueden ofrecer un rendimiento confiable a largo plazo en cascos, cubiertas, mamparos, espejos de popa, largueros y superestructuras.
Sin embargo, las estructuras con núcleo de espuma no son automáticamente a prueba de fallos. Pueden surgir problemas cuando la espuma se selecciona incorrectamente, se une mal, se expone a un calor excesivo, no se refuerza adecuadamente alrededor de los herrajes o se instala sin un control suficiente del proceso. Algunos defectos se hacen visibles durante la producción, mientras que otros se desarrollan gradualmente después de que el buque entra en servicio.
Este artículo explica las fallas más comunes del núcleo de espuma en la construcción de embarcaciones, por qué ocurren y cómo se pueden prevenir. También analiza cuán apropiado Núcleo de espuma de PVC, El núcleo de espuma de PET , la densidad, el espesor, el tratamiento de la superficie y las configuraciones de procesamiento pueden reducir los riesgos estructurales y de producción.
Por qué fallan los paneles sándwich con núcleo de espuma
Un panel sándwich marino normalmente consta de dos capas exteriores fuertes unidas a un núcleo liviano. Los revestimientos soportan cargas de tracción y compresión, mientras que el núcleo separa los revestimientos, transfiere fuerzas de corte y estabiliza el panel contra el pandeo.
La falla puede comenzar en las pieles exteriores, la línea de unión entre la piel y el núcleo, la propia espuma o un detalle local como un sujetador, inserto, junta, abertura o transición laminada.
Muchas grietas visibles son sólo síntomas de un problema más profundo. Por ejemplo, el agrietamiento alrededor de un accesorio de plataforma puede deberse a un refuerzo insuficiente de alta densidad debajo del accesorio y no a una superficie laminada débil. Por lo tanto, una prevención eficaz requiere que los diseñadores y constructores de embarcaciones consideren la estructura tipo sándwich completa en lugar de evaluar únicamente el núcleo de espuma.
1. Delaminación de piel a núcleo
La delaminación es la separación de la piel laminada del núcleo de espuma. Es uno de los defectos más graves del panel sándwich porque el panel pierde la interacción entre su piel y su núcleo.
Incluso un área delaminada relativamente pequeña puede reducir sustancialmente la rigidez local. El área dañada puede continuar expandiéndose bajo el impacto de las olas, la vibración o la flexión repetida.
Causas comunes de delaminación
La delaminación puede ser causada por superficies de espuma contaminadas, resina o adhesivo insuficiente, flujo deficiente de resina durante la infusión al vacío, humectación incompleta durante el laminado manual, condiciones de curado incorrectas o movimiento de la espuma antes de que el laminado haya curado.
El aire atrapado debajo de láminas rayadas, perforadas o ranuradas también puede crear huecos locales. En servicio, el impacto y la flexión repetida del panel pueden causar que crezca un defecto de unión inicialmente pequeño.
Antes de que comience la producción, el constructor de embarcaciones debe confirmar que el núcleo de espuma marina seleccionado es compatible con la resina, el adhesivo de unión, la temperatura de procesamiento y el método de formación previstos.
Cómo prevenir la delaminación
La superficie de unión debe estar limpia, seca y libre de agentes desmoldantes, aceite, residuos de esmerilado, polvo suelto y otros contaminantes. Es posible que una superficie que parezca limpia no necesariamente esté lista para la unión, por lo que se debe establecer un procedimiento constante de preparación e inspección.
Durante la colocación manual, se debe aplicar suficiente resina o adhesivo de unión de núcleos para lograr un contacto continuo sin dejar áreas secas. Durante la infusión al vacío, la configuración de la superficie de la espuma debe seleccionarse según el plan de flujo de resina. Las láminas de espuma perforadas, ranuradas, ranuradas y de doble corte pueden comportarse de manera diferente durante la infusión.
Se debe realizar una prueba de fugas en la bolsa de la aspiradora antes de introducir la resina. Durante la infusión, los operadores deben controlar la llegada de la resina, la presión de vacío, la temperatura y cualquier área donde los insertos, las superposiciones de refuerzo, la curvatura estrecha o los cambios en el espesor del núcleo puedan interrumpir el flujo de resina.
2. Falla por corte del núcleo
La falla por corte del núcleo ocurre cuando el esfuerzo cortante interno excede la capacidad mecánica del núcleo de espuma. Puede aparecer como una grieta diagonal a través de la espuma, aplastamiento local seguido de agrietamiento o una pérdida notable de rigidez del panel.
Las cargas estructurales elevadas, los golpes repetidos del casco, la selección incorrecta de la densidad, el espaciamiento excesivo de los soportes y el espesor insuficiente del panel pueden contribuir a la falla por corte del núcleo.
Donde es más probable la falla por corte del núcleo
El riesgo es generalmente mayor en fondos de cascos de alta velocidad, lanchas patrulleras, botes de trabajo, espejos de popa que soportan motores fuera de borda, cimientos de motores, cubiertas muy cargadas, paneles estrechos sin soporte y áreas con transiciones estructurales abruptas.
Estas áreas no deben usar automáticamente la misma densidad de espuma y construcción laminada que los paneles interiores o superestructuras con carga ligera.
Cómo prevenir la falla por corte del núcleo
La densidad de la espuma debe seleccionarse de acuerdo con las cargas de ingeniería y no solo con el precio o el peso. La espuma marina de baja densidad puede ser apropiada para paneles con cargas ligeras, mientras que los fondos del casco, los espejos de popa, los cimientos de maquinaria y las zonas estructurales con cargas pesadas pueden requerir un núcleo de espuma estructural de mayor densidad.
Aumentar el espesor del núcleo puede mejorar significativamente la rigidez del panel, pero no elimina la necesidad de verificar el esfuerzo cortante, la resistencia superficial, la deflexión del panel, el rendimiento ante la fatiga y las cargas concentradas.
Para embarcaciones clasificadas, embarcaciones comerciales, patrulleras y otros proyectos exigentes, el programa de laminado y la selección del núcleo de espuma deben cumplir con las reglas de diseño y los requisitos del proyecto pertinentes.
3. Aplastamiento local del núcleo alrededor de sujetadores y herrajes
Cabrestantes, cornamusas, rieles, bisagras, asientos, motores y otros accesorios introducen cargas concentradas en un panel sándwich. Si los pernos se aprietan directamente a través de espuma común de baja densidad, la espuma puede comprimirse debajo del accesorio.
A medida que la espuma se comprime, el accesorio puede aflojarse, el laminado circundante puede agrietarse y el sellador puede perder contacto. Entonces puede entrar agua en la estructura tipo sándwich a través de la penetración dañada.
Refuerzo adecuado de las ubicaciones del hardware
Los accesorios cargados deben identificarse durante la etapa de diseño. Dependiendo de la carga esperada, es posible que sea necesario reemplazar la espuma local con un inserto de espuma de alta densidad, un inserto estructural o un laminado sólido.
Otro método común es quitar la espuma alrededor de un orificio perforado de gran tamaño, llenar la cavidad con un compuesto adecuado de alta densidad, dejar que el compuesto cure y luego perforar el orificio final del sujetador a través del área llena.
También es posible que se requieran arandelas separadoras de carga o placas de respaldo. Para accesorios muy cargados, es posible que sea necesario aumentar el laminado de revestimiento local para que la carga pueda distribuirse en un área más grande.
El área reforzada debe extenderse lo suficiente más allá del grupo de sujetadores para distribuir la carga de manera efectiva. Agregar solo una pequeña cantidad de relleno alrededor de cada perno puede no ser suficiente para cabrestantes, cornamusas, soportes de maquinaria u otros equipos de alta carga.
Evite apretar demasiado
Incluso un inserto de alta densidad correctamente diseñado puede resultar dañado por un torque incontrolado del perno. Se deben utilizar arandelas o placas de respaldo adecuadas y se deben seguir los requisitos de ajuste del fabricante del equipo.
Los sujetadores también deben inspeccionarse periódicamente porque la vibración y la carga cíclica pueden reducir la fuerza de sujeción o dañar el sellador circundante con el tiempo.
4. Ingreso de agua y daños por congelación y descongelación
El núcleo de espuma de PVC de células cerradas tiene una baja absorción de agua, pero la espuma en sí nunca debe tratarse como la única barrera contra el agua.
El agua generalmente ingresa a través de sujetadores mal sellados, revestimientos dañados, bordes cortados expuestos, desagües, ventanas, escotillas, accesorios o penetraciones con acabado incorrecto.
Después de ingresar al panel, el agua puede viajar a lo largo de grietas, ranuras, cortes, huecos o interfaces mal adheridas. Puede corroer las inserciones metálicas, aumentar el peso de la estructura, empeorar la delaminación y dañar los materiales adyacentes.
En climas fríos, los ciclos repetidos de congelación y descongelación pueden agrandar las grietas y huecos existentes.
Cómo mantener el agua fuera de los paneles con núcleo
Cada penetración a través de un panel sándwich con núcleo de espuma debe tratarse como un detalle de ingeniería.
En su caso, el agujero deberá perforarse primero sobredimensionado. Luego se debe quitar la espuma expuesta alrededor del orificio y la cavidad se debe llenar con un compuesto sellador compatible de alta densidad. Una vez que el compuesto haya curado, se puede perforar el orificio final a través del tapón lleno.
Este método crea una barrera sellada entre el accesorio y el núcleo de espuma circundante.
Los bordes de espuma expuestos deben cerrarse con laminado, adhesivo u otro tratamiento de bordes aprobado. Los selladores alrededor de los herrajes de la cubierta deben seleccionarse para el sustrato e inspeccionarse durante toda la vida útil de la embarcación.
Una pequeña fuga debe repararse rápidamente. No se debe aplicar sellador adicional simplemente sobre material húmedo o dañado sin identificar y reparar primero el problema subyacente.
5. Exotermia de la resina y daño por calor
Los sistemas de poliéster, éster vinílico y resina epoxi liberan calor durante el curado. Las acumulaciones espesas de resina, las cavidades rellenas, las grandes masas adhesivas o una reacción de curado incontrolada pueden producir temperaturas lo suficientemente altas como para distorsionar o dañar el núcleo de espuma.
La exposición al calor también puede provenir de superficies externas de colores oscuros, motores, sistemas de escape, moldes calentados, equipos de proceso en caliente y operaciones de poscurado.
Cada grado de espuma tiene límites definidos de temperatura de procesamiento y temperatura de servicio. Estos límites no deben considerarse intercambiables.
Cómo prevenir el daño térmico
La resistencia a la temperatura de la espuma seleccionada debe comprobarse tanto en las condiciones de fabricación como de servicio.
El personal de producción debe controlar la temperatura del taller, el tamaño del lote de resina, la proporción de catalizador o endurecedor, el espesor del laminado aplicado durante cada etapa de curado y el volumen de adhesivo adhesivo.
Las cavidades centrales grandes no deben llenarse con un sistema de resina altamente exotérmico en una sola operación a menos que se haya probado y validado el proceso completo.
Cuando se utilizan moldes calentados o procesos de poscurado, la temperatura debe aumentarse a un ritmo controlado. Las estructuras instaladas cerca de motores, sistemas de escape u otras fuentes de calor pueden requerir aislamiento adicional o un material más resistente al calor.
6. Impresión, hoyuelos y distorsión de superficie
No todos los defectos relacionados con la espuma provocan una falla estructural inmediata. En ocasiones, las ranuras centrales, los patrones de puntuación, las juntas de las láminas y los cambios locales en la densidad pueden volverse visibles a través de la superficie terminada. Este efecto se denomina comúnmente impresión directa.
La presión de vacío desigual, las capas exteriores delgadas, la contracción de la resina, la temperatura de curado excesiva, las juntas de espuma anchas y los espacios mal rellenos pueden aumentar el riesgo.
La impresión directa es particularmente importante en cascos, cubiertas y otros componentes de yates donde se requiere un acabado cosmético de alta calidad.
Cómo mejorar la calidad de la superficie
La configuración de la espuma debe coincidir con la curvatura del molde y los requisitos de calidad de la superficie. Las juntas de espuma deben mantenerse herméticas y los espacios inevitables deben rellenarse con un material de unión de núcleos compatible en lugar de resina pura.
Una construcción laminada equilibrada y una temperatura de curado controlada también pueden reducir la distorsión de la superficie.
Para componentes de yates altamente visibles, una prueba de producción puede ayudar a determinar el espesor de revestimiento, el velo de la superficie, el sistema de resina, la configuración de la superficie de la espuma y el ciclo de curado adecuados.
Las láminas centrales deben descansar naturalmente contra el molde. Forzar una lámina rígida a formar una curva compuesta cerrada puede causar recuperación elástica, formación de puentes, huecos locales o áreas ricas en resina.
7. Uniones centrales mal ajustadas y espacios ricos en resina
Los espacios grandes entre láminas de espuma no se convierten en detalles estructurales confiables simplemente porque están rellenos de resina.
La resina pura es más pesada y, a menudo, más quebradiza que el núcleo de espuma circundante. Las juntas anchas ricas en resina pueden encogerse durante el curado, volverse visibles a través de la superficie acabada y crear concentraciones de tensión locales.
Estas juntas también pueden afectar el flujo de resina durante la infusión al vacío.
Mejor práctica de ajuste de núcleos
Las láminas de espuma deben cortarse cuidadosamente y colocarse en seco antes de laminarlas. Las plantillas o el corte digital pueden resultar útiles para formas complejas y piezas repetidas.
No se deben alinear múltiples juntas y discontinuidades estructurales en la misma área altamente estresada. Cuando el diseño requiera uniones escalonadas, el equipo de producción debe seguir la disposición especificada.
Los espacios aprobados deben rellenarse con una pasta adhesiva para núcleos adecuada según las recomendaciones del proveedor del adhesivo. Los cambios en el espesor del núcleo deben utilizar una transición o conicidad diseñada en lugar de un paso abrupto.
8. Daño por impacto y desunión oculta
Un panel sándwich puede parecer casi intacto después de la caída de una herramienta, una colisión, un varado o un fuerte impacto en la plataforma. Sin embargo, es posible que la espuma o la línea de unión debajo de la superficie ya esté agrietada o aplastada.
Este tipo de daño oculto puede aumentar cuando el panel se carga repetidamente. Por lo tanto, el estado de la superficie visible por sí solo puede subestimar la magnitud del daño.
Prevención y detección de daños por impacto
Las áreas propensas a impactos pueden requerir espuma de mayor densidad, capas exteriores más resistentes, refuerzo adicional o capas superficiales protectoras.
Los fondos del casco, las cubiertas de trabajo, las secciones de proa, las zonas de carga y las áreas expuestas al movimiento del equipo deben evaluarse de acuerdo con las condiciones operativas reales del buque.
Después de un impacto importante, la inspección debe extenderse más allá de la superficie visible. La prueba de golpeteo puede ayudar a identificar cambios en la respuesta acústica. La inspección ultrasónica, la termografía u otros métodos de prueba no destructivos pueden ser apropiados para estructuras críticas.
Las reparaciones deben extenderse al laminado sano y al núcleo no dañado. Cubrir un área dañada sin quitar el material triturado o despegado no restaurará la trayectoria de carga estructural original.
9. Agrietamiento por fatiga por flexión repetida
Los barcos están expuestos al impacto de las olas, vibraciones, cargas de maquinaria, cambios de temperatura y ciclos de presión repetidos.
Un panel que sobrevive a una carga máxima aún puede sufrir daños por fatiga si se flexiona excesivamente durante el funcionamiento normal.
Las grietas por fatiga a menudo comienzan cerca de puntos duros, aberturas, terminaciones de mamparos, bordes sin soporte, herrajes o cambios repentinos en la rigidez del laminado.
Cómo mejorar la resistencia a la fatiga
La deflexión del panel debe controlarse mediante la combinación adecuada de espesor del núcleo, densidad de la espuma, laminado de revestimiento, espacio entre soportes y geometría estructural.
Las transiciones de carga deben ser suaves. Los refuerzos y las lengüetas de los mamparos no deben terminar abruptamente en paneles altamente estresados.
Las aberturas y esquinas alrededor de escotillas, ventanas, puertas y paneles de acceso pueden requerir refuerzo adicional.
La calidad de fabricación es igualmente importante. Los huecos, las fibras secas, las arrugas del refuerzo, la unión secundaria deficiente y el refuerzo colocado incorrectamente pueden reducir la vida a la fatiga incluso cuando el núcleo de espuma y la construcción del laminado especificados son teóricamente adecuados.
10. Selección incorrecta de espuma para el proceso o aplicación
Ningún núcleo de espuma es ideal para todas las partes de una embarcación.
Elegir una espuma sólo según su densidad puede ser engañoso porque diferentes familias y grados de espuma pueden tener diferentes propiedades de corte, resistencia a la compresión, alargamiento, resistencia a la fatiga, resistencia a la temperatura, compatibilidad de la resina y comportamiento de procesamiento.
El material debe seleccionarse según la aplicación estructural y el proceso de fabricación previsto.
Núcleo de espuma de PVC en la construcción de barcos
El núcleo de espuma de PVC para embarcaciones se utiliza ampliamente en cascos, cubiertas, mamparos, espejos de popa, largueros y otros componentes estructurales tipo sándwich.
Ofrece una combinación útil de bajo peso, estructura de celda cerrada, rendimiento mecánico y compatibilidad con los procesos de fabricación de compuestos marinos comunes.
Las diferentes densidades y tratamientos de superficie permiten utilizar el núcleo de espuma de PVC en paneles planos, estructuras de curvatura simple y componentes de curvatura compuesta.
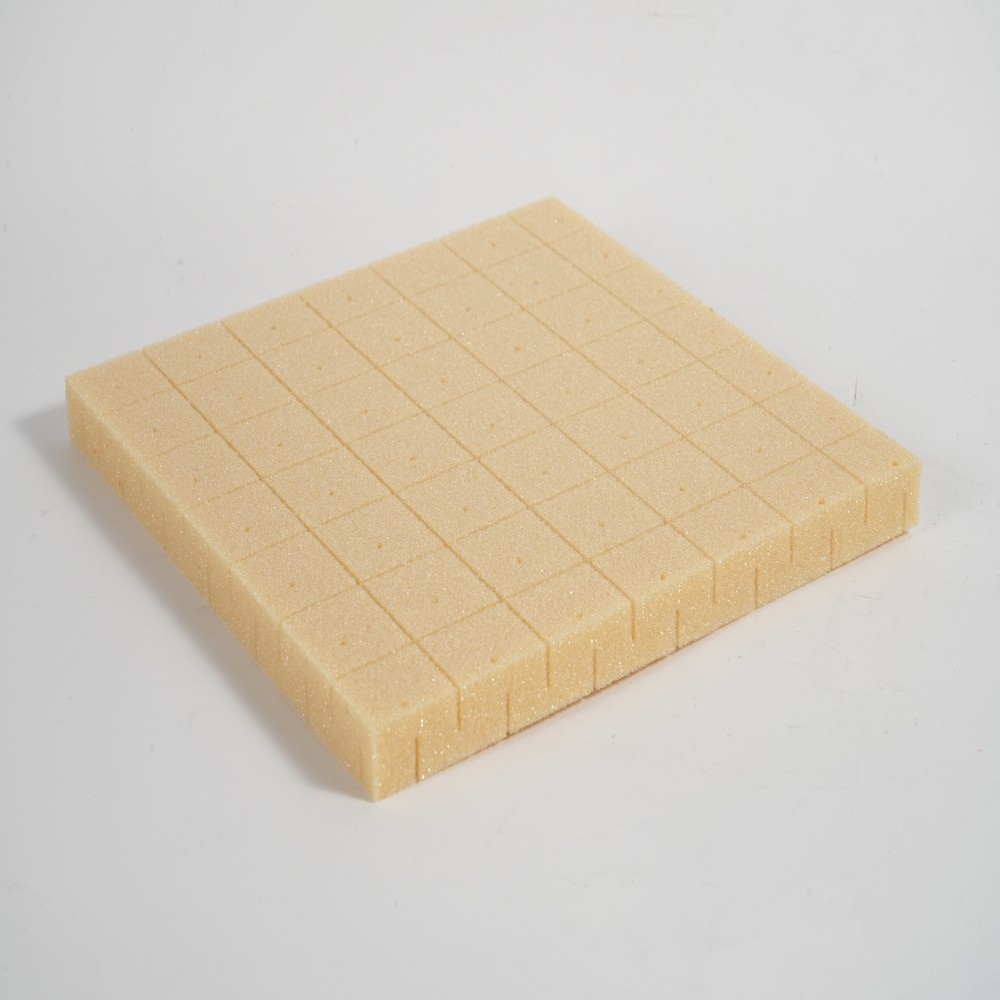
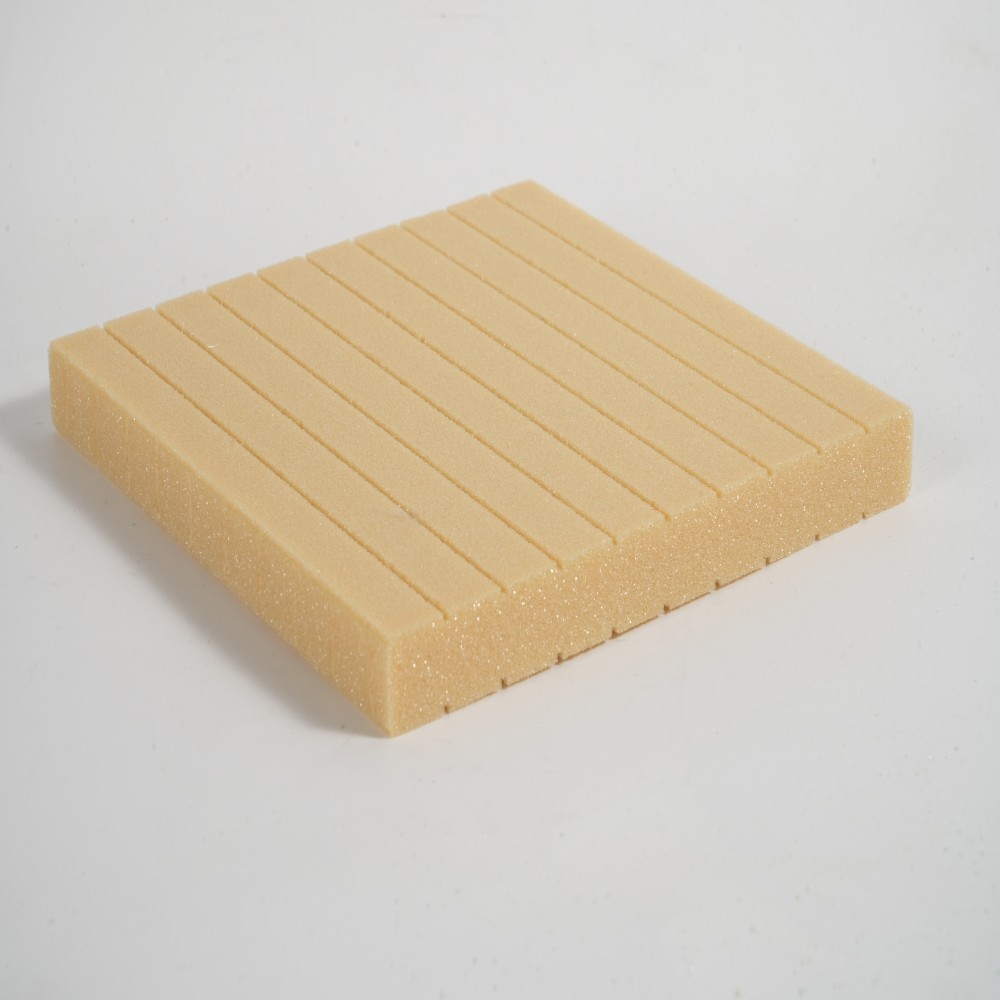
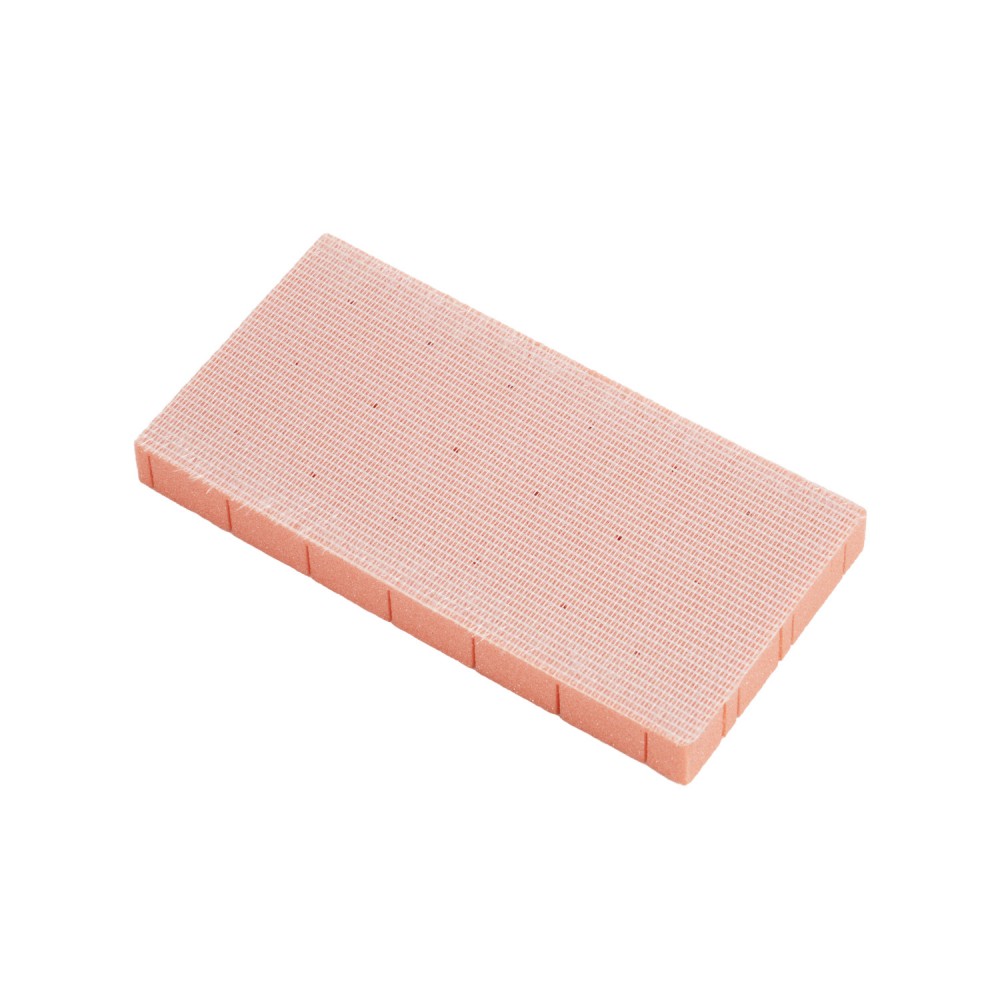
Dependiendo del proyecto, la espuma de PVC se puede suministrar como láminas lisas, perforadas, ranuradas, ranuradas o de doble corte para colocación manual, embolsado al vacío e infusión de resina.
Núcleo de espuma PET en la construcción de barcos
El núcleo de espuma PET es un material termoplástico utilizado en paneles sándwich marinos, de energía eólica, de transporte y industriales.
Puede resultar atractivo cuando la reciclabilidad, la eficiencia del procesamiento y el equilibrio costo-rendimiento son importantes.
Sin embargo, el grado de espuma de PET seleccionado aún debe evaluarse en cuanto a resistencia al corte, rendimiento de compresión, resistencia a la fatiga, temperatura de procesamiento, absorción de resina y el entorno de carga marino específico.
La espuma de PET no debe sustituirse automáticamente por la espuma de PVC únicamente porque los dos materiales tienen una densidad nominal similar.
Seleccionar la densidad y configuración adecuadas
En lugar de preguntar únicamente qué densidad de espuma se utiliza normalmente, el cliente debe proporcionar información sobre el tipo de recipiente, la velocidad de operación, la ubicación de la aplicación, las cargas de diseño, el espaciado de los soportes, el espesor del núcleo requerido y el sistema de resina.
El proveedor también debe saber si el proceso de producción utiliza laminado manual, embolsado al vacío, infusión de resina u otro método.
También se deben considerar la curvatura del molde, la temperatura de procesamiento, la temperatura de servicio, los requisitos de clasificación y la ubicación de sujetadores, insertos, maquinaria y otras zonas de alta carga.
Esta información permite identificar un grado, densidad, espesor y configuración de superficie del núcleo de espuma marina más apropiados.
Control de calidad durante la producción de embarcaciones
Prevenir fallas en el núcleo de espuma requiere un control de producción constante, no solo una ficha técnica correcta.
Inspección de material entrante
Se debe verificar la correcta identificación del producto, densidad, espesor, dimensiones, configuración de la superficie y condición visible de la espuma entrante.
Las láminas de espuma deben almacenarse planas, limpias y secas. Deben protegerse del calor excesivo, la luz solar directa, la contaminación y los daños físicos.
Se debe mantener la trazabilidad de los lotes para proyectos marítimos y de clasificación críticos.
Control de procesos de fabricación
Se debe registrar información importante sobre la producción, incluidas las proporciones de mezcla de resina, el tiempo de gel, la temperatura del material, la temperatura del molde, el nivel de vacío, los resultados de las pruebas de fugas, el consumo de resina, el tiempo de curado y las condiciones de poscurado.
Los trabajadores de producción deben recibir capacitación para identificar puentes, laminados secos, juntas de espuma abiertas, superficies contaminadas, insertos mal asentados y flujo de resina incompleto.
Inspección final
Las áreas de alta carga, las penetraciones, las ubicaciones de los herrajes, las juntas de espuma, los insertos y las líneas de unión deben inspeccionarse antes de que se vuelvan inaccesibles.
Dependiendo del recipiente y del plan de control de calidad, la inspección puede incluir un examen visual, prueba de golpeteo, verificaciones dimensionales, pruebas de cupones de producción o pruebas no destructivas.
Cualquier desviación significativa debe evaluarse antes de que el componente proceda al ensamblaje final.
Cómo JLON apoya los proyectos de compuestos marinos
JLON suministra núcleos de espuma de PVC, núcleos de espuma de PET, refuerzo de fibra de vidrio y materiales de proceso de vacío para la construcción de embarcaciones compuestas.
Como proveedor de materiales compuestos que trabaja con socios fabricantes, JLON puede ayudar a los clientes a comparar densidades, espesores, tamaños de láminas, tratamientos superficiales y opciones de procesamiento de espuma para diferentes aplicaciones marinas.
Las configuraciones de núcleo de espuma disponibles pueden incluir láminas lisas, láminas perforadas, láminas ranuradas, láminas ranuradas, láminas cortadas con contornos, láminas ranuradas y perforadas y láminas de doble corte para infusión de resina o estructuras tipo sándwich curvas.
La disponibilidad del producto y las recomendaciones deben confirmarse de acuerdo con la densidad requerida, el espesor, el sistema de resina, el proceso de producción, la aplicación y la certificación del proyecto.
Para proyectos marinos, JLON puede respaldar la selección de materiales revisando el área de aplicación, el método de producción, la construcción del panel objetivo, las especificaciones requeridas y los requisitos comerciales.
El diseño estructural final, los cálculos del laminado y la aprobación regulatoria siguen siendo responsabilidad del diseñador de la embarcación, el constructor de la embarcación o la autoridad de clasificación pertinente.
Preguntas frecuentes
¿Pueden los pernos pasar directamente a través del núcleo de espuma de PVC?
La espuma ordinaria de baja densidad no debe soportar directamente altas cargas de compresión de pernos.
Los sujetadores cargados normalmente requieren un inserto de espuma de alta densidad, un tapón relleno, una placa de respaldo, un laminado sólido u otro detalle de refuerzo diseñado.
La solución adecuada depende del tipo de accesorio, la carga esperada, la disposición de los sujetadores y la construcción laminada circundante.
¿La espuma de células cerradas previene completamente los daños causados por el agua?
No. La espuma de PVC de celda cerrada proporciona una baja absorción de agua, pero el agua aún puede viajar a través de grietas, juntas abiertas, ranuras, huecos, pieles dañadas y áreas mal adheridas.
Por lo tanto, los orificios para sujetadores, desagües, bordes cortados, ventanas, escotillas y otras penetraciones deben sellarse adecuadamente.
¿La espuma de mayor densidad es siempre mejor para la construcción de embarcaciones?
No. La espuma de mayor densidad generalmente proporciona un mayor rendimiento de compresión y corte, pero también aumenta el peso y el costo del material.
El enfoque correcto es seleccionar una densidad de espuma adecuada para cada zona estructural y utilizar inserciones locales de alta densidad donde se producen cargas concentradas.
El uso de espuma de alta densidad en todo el recipiente puede agregar peso innecesario sin proporcionar el beneficio estructural correspondiente.
¿Debo elegir un núcleo de espuma de PVC o un núcleo de espuma de PET?
La elección depende de las cargas estructurales, los requisitos de fatiga, la temperatura de funcionamiento, el proceso de fabricación, la absorción de resina, los objetivos de sostenibilidad, la certificación, la disponibilidad y el presupuesto.
El núcleo de espuma de PVC se usa ampliamente en aplicaciones estructurales marinas exigentes debido a sus propiedades mecánicas equilibradas y su versatilidad de procesamiento.
El núcleo de espuma de PET puede ofrecer ventajas en reciclabilidad y rentabilidad para aplicaciones adecuadas de paneles sándwich.
Ambos materiales se pueden utilizar con éxito en la construcción de embarcaciones cuando el grado, la densidad, el espesor y la configuración de la superficie correctos se adaptan a la aplicación.
Conclusión
La mayoría de los fallos del núcleo de espuma en la construcción de barcos se pueden prevenir. La clave es tratar el panel sándwich como un sistema de ingeniería completo.
La selección correcta de la espuma debe combinarse con una unión confiable entre la piel y el núcleo, fabricación controlada, penetraciones selladas, zonas de hardware reforzadas, transiciones estructurales suaves e inspección durante toda la producción y el servicio.
Elegir un marino adecuado Núcleo de espuma de PVC o El núcleo de espuma de PET para la construcción de embarcaciones debe comenzar con el tipo de embarcación, el área de aplicación, las cargas de diseño, el proceso de fabricación y el entorno operativo, no solo con la densidad.
Comuníquese con JLON para analizar el núcleo de espuma de PVC, el núcleo de espuma de PET, el refuerzo de fibra de vidrio y los consumibles de vacío para su proyecto de compuestos marinos.
Comparta la densidad, el espesor, el formato de la hoja, el sistema de resina, el proceso de producción y la aplicación requeridos para que JLON pueda ayudar a identificar opciones de materiales adecuados para una evaluación técnica adicional.