



İçindekiler
Köpük çekirdekli sandviç yapı, modern tekne yapımında yaygın olarak kullanılmaktadır çünkü katı fiberglas laminatlara göre çok daha düşük ağırlıkta yüksek sertlik sağlayabilir. Çekirdek malzeme, laminat tasarımı, reçine sistemi, üretim süreci ve yerel takviye doğru şekilde eşleştirildiğinde sandviç paneller, gövdelerde, güvertelerde, perdelerde, vasistaslarda, kirişlerde ve üst yapılarda güvenilir uzun vadeli performans sağlayabilir.
Ancak köpük çekirdek yapıları otomatik olarak arızaya dayanıklı değildir. Köpüğün yanlış seçilmesi, zayıf bir şekilde bağlanması, aşırı ısıya maruz kalması, donanımın etrafında yeterince takviye edilmemesi veya yeterli proses kontrolü olmadan monte edilmesi durumunda sorunlar ortaya çıkabilir. Bazı kusurlar üretim sırasında görünür hale gelirken, diğerleri gemi hizmete girdikten sonra yavaş yavaş gelişiyor.
Bu makale, tekne yapımında en yaygın köpük çekirdek arızalarını, bunların neden oluştuğunu ve nasıl önlenebileceğini açıklamaktadır. Ayrıca ne kadar uygun olduğu da tartışılıyor PVC köpük çekirdek, PET köpük çekirdeği , yoğunluğu, kalınlığı, yüzey işlemi ve işleme konfigürasyonları yapısal ve üretim risklerini azaltabilir.
Köpük Çekirdekli Sandviç Paneller Neden Başarısız?
Bir deniz sandviç paneli normalde hafif bir çekirdeğe bağlanmış iki güçlü dış kaplamadan oluşur. Kaplamalar çekme ve basma yüklerini taşırken, çekirdek kaplamaları ayırır, kesme kuvvetlerini aktarır ve paneli burkulmaya karşı stabilize eder.
Arıza dış yüzeylerde, yüzey ile çekirdek arasındaki bağlantı hattında, köpüğün kendisinde veya bağlantı elemanı, ek parça, bağlantı yeri, açıklık veya laminat geçişi gibi yerel bir detayda başlayabilir.
Görünür çatlakların çoğu daha derin bir sorunun yalnızca belirtileridir. Örneğin, bir döşeme donanımı etrafındaki çatlama, zayıf bir yüzey laminatından ziyade, donanımın altındaki yetersiz yüksek yoğunluklu takviyeden kaynaklanabilir. Bu nedenle etkili önleme, tasarımcıların ve tekne yapımcılarının köpük çekirdeği tek başına değerlendirmek yerine sandviç yapının tamamını dikkate almasını gerektirir.
1. Deriden Çekirdeğe Delaminasyon
Delaminasyon, laminat kaplamanın köpük çekirdekten ayrılmasıdır. Panelin dış yüzeyleri ile çekirdeği arasındaki etkileşimi kaybetmesi nedeniyle en ciddi sandviç panel kusurlarından biridir.
Nispeten küçük bir tabakalara ayrılmış alan bile yerel sertliği önemli ölçüde azaltabilir. Hasarlı alan dalga etkisi, titreşim veya tekrarlanan esneme nedeniyle genişlemeye devam edebilir.
Delaminasyonun Yaygın Nedenleri
Delaminasyon, kirlenmiş köpük yüzeyleri, yetersiz reçine veya yapıştırıcı, vakum infüzyonu sırasında zayıf reçine akışı, el yatırması sırasında eksik ıslanma, yanlış kürleme koşulları veya köpüğün laminat sertleşmeden önce hareket etmesinden kaynaklanabilir.
Çizilmiş, delikli veya oluklu levhaların altında sıkışan hava da yerel boşluklar oluşturabilir. Hizmette, darbe ve tekrarlanan panel esnemesi, başlangıçta küçük bir bağlantı kusurunun büyümesine neden olabilir.
Üretim başlamadan önce tekne üreticisi, seçilen deniz köpüğü çekirdeğinin amaçlanan reçine, yapıştırma yapıştırıcısı, işlem sıcaklığı ve şekillendirme yöntemiyle uyumlu olduğunu doğrulamalıdır.
Delaminasyon Nasıl Önlenir?
Yapıştırma yüzeyi temiz, kuru olmalı ve ayırıcı maddelerden, yağdan, taşlama artıklarından, gevşek tozdan ve diğer kirlerden arındırılmış olmalıdır. Temiz görünen bir yüzeyin mutlaka yapıştırmaya hazır olması gerekmeyebilir, bu nedenle tutarlı bir hazırlık ve inceleme prosedürü oluşturulmalıdır.
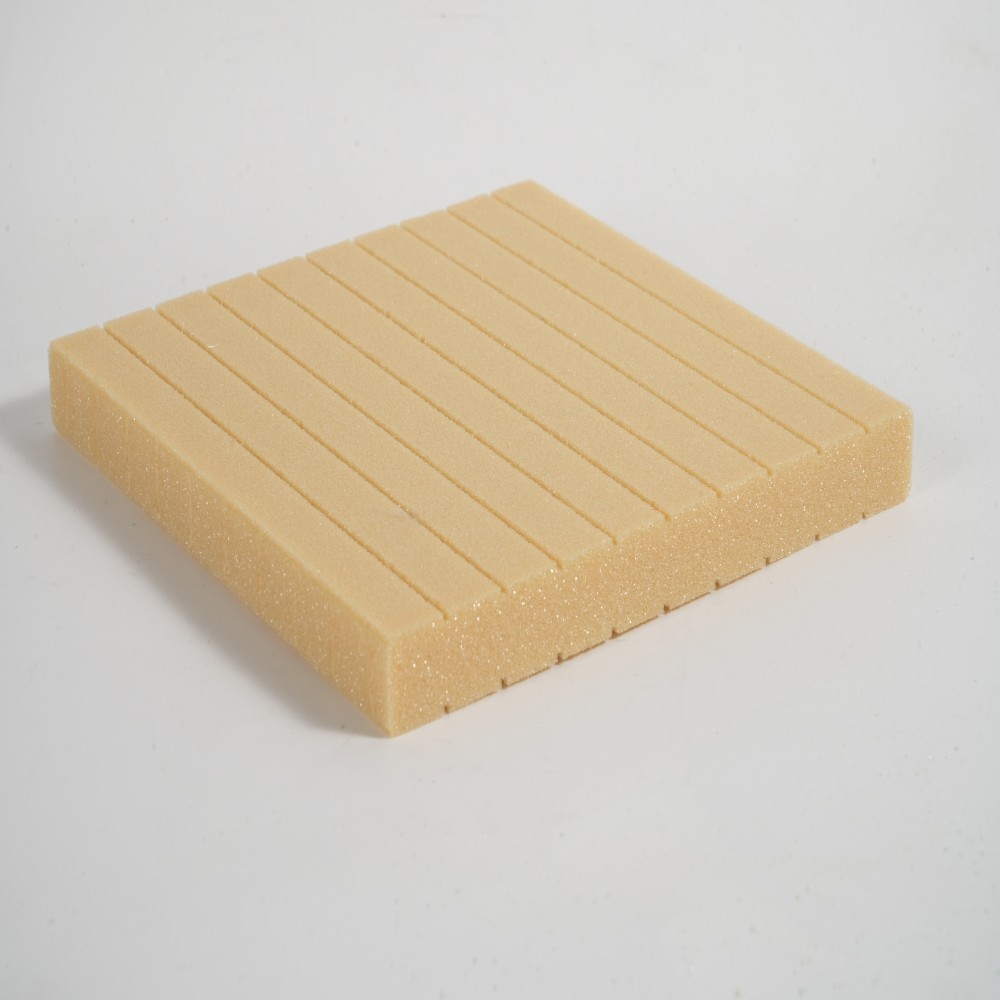
Elle yatırma sırasında, kuru alan bırakmadan sürekli temasın sağlanması için yeterli miktarda reçine veya göbek bağlama yapıştırıcısı uygulanmalıdır. Vakum infüzyonu sırasında köpük yüzey konfigürasyonu reçine akış planına göre seçilmelidir. Delikli, yivli, çentikli ve çift kesimli köpük tabakaları infüzyon sırasında farklı davranabilir.
Reçine yerleştirilmeden önce vakum torbasının sızıntı testi yapılmalıdır. İnfüzyon sırasında operatörler reçine gelişini, vakum basıncını, sıcaklığı ve eklerin, takviye örtüşmelerinin, sıkı eğriliğin veya çekirdek kalınlığındaki değişikliklerin reçine akışını kesintiye uğratabileceği her türlü alanı izlemelidir.
2. Çekirdek Kesme Hasarı
İç kesme gerilimi köpük çekirdeğin mekanik kapasitesini aştığında çekirdek kesme arızası meydana gelir. Köpükte çapraz bir çatlak, lokal ezilme ve ardından çatlama veya panel sertliğinde gözle görülür bir kayıp gibi görünebilir.
Yüksek yapısal yükler, tekrarlanan gövde çarpması, yanlış yoğunluk seçimi, aşırı destek aralığı ve yetersiz panel kalınlığı, çekirdek kesme kırılmasına katkıda bulunabilir.
Çekirdek Kesme Hasarının En Muhtemel Olduğu Yer
Risk genellikle yüksek hızlı gövde tabanlarında, devriye botlarında, iş teknelerinde, dıştan takmalı motorları destekleyen kıç yatırmalarında, motor temellerinde, ağır yüklü güvertelerde, dar desteklenmeyen panellerde ve ani yapısal geçişlerin olduğu alanlarda daha yüksektir.
Bu alanlar, hafif yüklü iç paneller veya üst yapılar ile aynı köpük yoğunluğunu ve laminat yapısını otomatik olarak kullanmamalıdır.
Çekirdek Kesme Hasarı Nasıl Önlenir?
Köpük yoğunluğu yalnızca fiyat veya ağırlıktan ziyade mühendislik yüklerine göre seçilmelidir. Düşük yoğunluklu deniz köpüğü, hafif yüklü paneller için uygun olabilirken, tekne tabanları, aynalıklar, makine temelleri ve ağır yüklü yapısal bölgeler, daha yüksek yoğunluklu yapısal köpük çekirdeği gerektirebilir.
Çekirdek kalınlığının arttırılması panel sertliğini önemli ölçüde artırabilir, ancak kesme gerilimi, yüzey mukavemeti, panel sapması, yorulma performansı ve konsantre yüklerin doğrulanması ihtiyacını ortadan kaldırmaz.
Klaslı gemiler, ticari tekneler, devriye gemileri ve diğer zorlu projeler için laminat programı ve köpük çekirdek seçimi, ilgili tasarım kurallarına ve proje gereksinimlerine uygun olmalıdır.
3. Bağlantı Elemanları ve Donanım Etrafında Yerel Çekirdek Ezilmesi
Vinçler, takozlar, raylar, menteşeler, koltuklar, motorlar ve diğer donanımlar sandviç panele yoğun yük getirir. Cıvatalar doğrudan sıradan düşük yoğunluklu köpükle sıkılırsa köpük bağlantı parçasının altında sıkışabilir.
Köpük sıkıştıkça bağlantı parçası gevşeyebilir, çevredeki laminat çatlayabilir ve dolgu macununun teması kaybolabilir. Su daha sonra hasarlı penetrasyon yoluyla sandviç yapıya girebilir.
Donanım Konumlarının Uygun Şekilde Güçlendirilmesi
Yüklenen bağlantı elemanları tasarım aşamasında tanımlanmalıdır. Beklenen yüke bağlı olarak, yerel köpüğün yüksek yoğunluklu bir köpük ara parça, yapısal parça veya katı laminatla değiştirilmesi gerekebilir.
Diğer bir yaygın yöntem, büyük boyutlu bir deliğin etrafındaki köpüğü çıkarmak, boşluğu uygun bir yüksek yoğunluklu bileşikle doldurmak, bileşiğin kürlenmesine izin vermek ve ardından doldurulmuş alan boyunca son bağlantı deliğini açmaktır.
Yük dağıtıcı rondelalar veya destek plakaları da gerekli olabilir. Yüksek yüklü bağlantılarda, yükün daha geniş bir alana dağıtılabilmesi için yerel kaplama laminatının arttırılması gerekebilir.
Yükün etkili bir şekilde dağıtılması için güçlendirilmiş alanın bağlantı elemanı grubunun yeterince ötesine uzanması gerekir. Her bir cıvatanın etrafına yalnızca az miktarda dolgu maddesi eklemek, vinçler, takozlar, makine yatakları veya diğer yüksek yüklü ekipmanlar için yeterli olmayabilir.
Aşırı Sıkmaktan Kaçının
Doğru tasarlanmış yüksek yoğunluklu bir kesici uç bile kontrolsüz cıvata torkundan zarar görebilir. Uygun pullar veya destek plakaları kullanılmalı ve ekipman üreticisinin sıkma gereksinimlerine uyulmalıdır.
Titreşim ve döngüsel yüklemeler sıkma kuvvetini azaltabileceğinden veya zamanla çevredeki dolgu malzemesine zarar verebileceğinden bağlantı elemanları da periyodik olarak kontrol edilmelidir.
4. Su Girişi ve Donma-Çözülme Hasarı
Kapalı hücreli PVC köpük çekirdeğin su emilimi düşüktür, ancak köpüğün kendisi hiçbir zaman suya karşı tek bariyer olarak görülmemelidir.
Su genellikle iyi kapatılmamış bağlantı elemanlarından, hasar görmüş yüzeylerden, açıkta kalan kesik kenarlardan, kanalizasyonlardan, pencerelerden, kapaklardan, bağlantı parçalarından veya yanlış işlenmiş deliklerden girer.
Panele girdikten sonra su çatlaklar, oluklar, çentikler, boşluklar veya zayıf şekilde bağlanmış arayüzler boyunca ilerleyebilir. Metal eklentileri paslandırabilir, yapının ağırlığını artırabilir, katmanlara ayrılmayı kötüleştirebilir ve bitişik malzemelere zarar verebilir.
Soğuk iklimlerde tekrarlanan donma-çözülme döngüleri mevcut çatlakları ve boşlukları genişletebilir.
Özlü Panellerden Su Nasıl Uzaklaştırılır
Köpük çekirdekli sandviç panelden geçen her nüfuz, mühendislik detayı olarak ele alınmalıdır.
Uygun olduğu yerde, delik ilk önce büyük boyutta açılmalıdır. Daha sonra deliğin etrafındaki açıkta kalan köpük çıkarılmalı ve boşluk, uyumlu, yüksek yoğunluklu bir sızdırmazlık bileşiğiyle doldurulmalıdır. Bileşik sertleştikten sonra, doldurulmuş tapanın içinden son delik açılabilir.
Bu yöntem, bağlantı parçası ile onu çevreleyen köpük çekirdek arasında sızdırmaz bir bariyer oluşturur.
Açıkta kalan köpük kenarları laminat, yapıştırıcı veya başka bir onaylı kenar işlemiyle kapatılmalıdır. Güverte donanımı etrafındaki sızdırmazlık malzemeleri alt tabakaya göre seçilmeli ve geminin hizmet ömrü boyunca kontrol edilmelidir.
Küçük bir sızıntının derhal onarılması gerekir. Önce altta yatan sorun belirlenip onarılmadan, ıslak veya hasarlı malzeme üzerine ilave dolgu macunu uygulanmamalıdır.
5. Reçine Ekzotermi ve Isı Hasarı
Polyester, vinil ester ve epoksi reçine sistemleri kürleme sırasında ısı açığa çıkarır. Kalın reçine birikimleri, dolu boşluklar, büyük bağlanma kütleleri veya kontrolsüz bir sertleştirme reaksiyonu, köpük çekirdeğin bozulmasına veya hasar görmesine yetecek kadar yüksek sıcaklıklar üretebilir.
Isıya maruz kalma aynı zamanda koyu renkli dış yüzeylerden, motorlardan, egzoz sistemlerinden, ısıtılmış kalıplardan, sıcak proses ekipmanlarından ve kürleme sonrası işlemlerden de kaynaklanabilir.
Her köpük sınıfının tanımlanmış işleme sıcaklığı ve servis sıcaklığı sınırları vardır. Bu sınırlar birbirinin yerine geçebilirmiş gibi değerlendirilmemelidir.
Termal Hasar Nasıl Önlenir?
Seçilen köpüğün sıcaklık dayanımı hem imalat hem de servis koşullarında kontrol edilmelidir.
Üretim personeli atölye sıcaklığını, reçine parti boyutunu, katalizör veya sertleştirici oranını, her kürleme aşamasında uygulanan laminat kalınlığını ve yapıştırma yapıştırıcısının hacmini kontrol etmelidir.
Prosesin tamamı test edilip onaylanmadıkça, büyük çekirdek boşlukları yüksek derecede ekzotermik bir reçine sistemiyle tek bir işlemde doldurulmamalıdır.
Isıtılmış kalıplar veya kürleme sonrası işlemler kullanıldığında sıcaklık kontrollü bir oranda artırılmalıdır. Motorlara, egzoz sistemlerine veya diğer ısı kaynaklarına yakın olarak kurulan yapılar, ek yalıtım veya ısıya daha dayanıklı bir malzeme gerektirebilir.
6. Baskı, Çukurlaşma ve Yüzey Bozulması
Köpükle ilgili her kusur, anında yapısal arızaya neden olmaz. Çekirdek olukları, çentik desenleri, levha bağlantıları ve yoğunluktaki yerel değişiklikler bazen bitmiş yüzeyden görülebilir hale gelebilir. Bu efekte genel olarak baskı geçişi adı verilir.
Eşit olmayan vakum basıncı, ince dış yüzeyler, reçine büzülmesi, aşırı kürleme sıcaklığı, geniş köpük bağlantıları ve yetersiz doldurulmuş boşluklar riski artırabilir.
Baskılı baskı özellikle yat gövdelerinde, güvertelerinde ve yüksek kaliteli kozmetik kaplamanın gerekli olduğu diğer bileşenlerde önemlidir.
Yüzey Kalitesi Nasıl Artırılır?
Köpük konfigürasyonu kalıp eğriliğine ve yüzey kalitesi gereksinimine uygun olmalıdır. Köpük bağlantıları sıkı tutulmalı ve kaçınılmaz boşluklar, saf reçine yerine uyumlu bir çekirdek bağlama malzemesi ile doldurulmalıdır.
Dengeli bir laminat yapısı ve kontrollü sertleştirme sıcaklığı da yüzey bozulmasını azaltabilir.
Yüksek görünürlüğe sahip yat bileşenleri için bir üretim denemesi, uygun dış yüzey kalınlığının, yüzey örtüsünün, reçine sisteminin, köpük yüzey konfigürasyonunun ve kürleme döngüsünün belirlenmesine yardımcı olabilir.
Çekirdek tabakaları kalıba karşı doğal olarak uzanmalıdır. Sert bir levhayı sıkı bir bileşik eğriye zorlamak, geri esnemeye, köprülenmeye, yerel boşluklara veya reçine açısından zengin alanlara neden olabilir.
7. Kötü Yerleştirilmiş Çekirdek Bağlantılar ve Reçine Açısından Zengin Boşluklar
Köpük tabakalar arasındaki büyük boşluklar, reçineyle dolduruldukları için güvenilir yapısal detaylar haline gelmez.
Saf reçine, çevredeki köpük çekirdekten daha ağırdır ve genellikle daha kırılgandır. Reçine açısından zengin geniş bağlantılar kürleme sırasında büzülebilir, bitmiş yüzeyden görünür hale gelebilir ve yerel gerilim yoğunlaşmaları oluşturabilir.
Bu eklemler aynı zamanda vakum infüzyonu sırasında reçine akışını da etkileyebilir.
Daha İyi Core-Fitting Uygulaması
Köpük levhalar laminasyondan önce dikkatlice kesilmeli ve kuru olarak yerleştirilmelidir. Şablonlar veya dijital kesim, karmaşık şekiller ve tekrarlanan parçalar için yararlı olabilir.
Çoklu eklemler ve yapısal süreksizlikler aynı yüksek gerilimli alanda hizalanmamalıdır. Tasarımın kademeli bağlantı gerektirdiği durumlarda, üretim ekibi belirtilen düzenlemeyi takip etmelidir.
Onaylanan boşluklar, yapıştırıcı tedarikçisinin tavsiyelerine göre uygun bir dolgu macunu ile doldurulmalıdır. Çekirdek kalınlığındaki değişikliklerde ani bir adım yerine tasarlanmış bir koniklik veya geçiş kullanılmalıdır.
8. Darbe Hasarı ve Gizli Ayrılma
Sandviç panel, aletin düşmesi, çarpışma, topraklama olayı veya ağır döşeme darbesinden sonra neredeyse hiç hasar görmemiş görünebilir. Ancak yüzeyin altındaki köpük veya yapıştırma hattı zaten çatlamış veya ezilmiş olabilir.
Panel tekrar tekrar yüklendiğinde bu tür gizli hasarlar büyüyebilir. Bu nedenle, görünür yüzey durumu tek başına hasarın boyutunu olduğundan az tahmin edebilir.
Darbe Hasarını Önleme ve Tespit Etme
Darbeye eğilimli alanlar, daha yüksek yoğunluklu köpük, daha sert dış kaplamalar, ek takviye veya koruyucu yüzey katmanları gerektirebilir.
Tekne dipleri, çalışma güverteleri, pruva bölümleri, yükleme bölgeleri ve ekipman hareketine maruz kalan alanlar, geminin gerçek çalışma koşullarına göre değerlendirilmelidir.
Önemli bir darbeden sonra inceleme görünür yüzeyin ötesine uzanmalıdır. Dokunma testi, akustik yanıttaki değişikliklerin belirlenmesine yardımcı olabilir. Kritik yapılar için ultrasonik muayene, termografi veya diğer tahribatsız muayene yöntemleri uygun olabilir.
Onarımlar sağlam laminat ve hasarsız çekirdeğe kadar uzanmalıdır. Ezilmiş veya bağları çözülmüş malzemeyi kaldırmadan hasarlı bir alanı kapatmak, orijinal yapısal yük yolunu eski haline getirmeyecektir.
9. Tekrarlanan Esnemelerden Kaynaklanan Yorulma Çatlaması
Tekneler dalga etkisine, titreşime, makine yüklerine, sıcaklık değişimlerine ve tekrarlanan basınç döngülerine maruz kalır.
Maksimum bir yüke dayanabilen bir panel, normal çalışma sırasında aşırı derecede esnerse yine de yorulma hasarı oluşabilir.
Yorulma çatlakları genellikle sert noktaların, açıklıkların, bölme sonlandırmalarının, desteklenmeyen kenarların, donanımların veya laminat sertliğindeki ani değişikliklerin yakınında başlar.
Yorulma Direnci Nasıl Geliştirilir?
Panel sapması, çekirdek kalınlığı, köpük yoğunluğu, yüzey laminatı, destek aralığı ve yapısal geometrinin uygun kombinasyonu yoluyla kontrol edilmelidir.
Yük geçişleri düzgün olmalıdır. Yüksek gerilime sahip panellerde takviyeler ve bölme tırnakları aniden sona ermemelidir.
Kapakların, pencerelerin, kapıların ve erişim panellerinin etrafındaki açıklıklar ve köşeler ek takviye gerektirebilir.
Üretim kalitesi de aynı derecede önemlidir. Boşluklar, kuru lifler, takviye kırışıklıkları, zayıf ikincil bağlanma ve yanlış konumlandırılmış takviye, belirtilen köpük çekirdek ve laminat yapısı teorik olarak yeterli olsa bile yorulma ömrünü azaltabilir.
10. Proses veya Uygulamaya Göre Yanlış Köpük Seçimi
Tek bir köpük çekirdek teknenin her parçası için ideal değildir.
Bir köpüğün yalnızca yoğunluğuna göre seçilmesi yanıltıcı olabilir çünkü farklı köpük aileleri ve sınıfları farklı kesme özelliklerine, sıkıştırma mukavemetine, uzamaya, yorulma direncine, sıcaklık direncine, reçine uyumluluğuna ve işleme davranışına sahip olabilir.
Malzeme hem yapısal uygulamaya hem de amaçlanan üretim sürecine göre seçilmelidir.
Tekne Yapımında PVC Köpük Çekirdek
Tekneler için PVC köpük çekirdek , gövdelerde, güvertelerde, perdelerde, vasistaslarda, kirişlerde ve diğer yapısal sandviç bileşenlerde yaygın olarak kullanılır.
Düşük ağırlık, kapalı hücreli yapı, mekanik performans ve yaygın denizcilik kompozit üretim süreçleriyle uyumluluğun kullanışlı bir kombinasyonunu sunar.
Farklı yoğunluklar ve yüzey işlemleri, PVC köpük çekirdeğin düz panellerde, tek eğrilikli yapılarda ve bileşik eğrilikli bileşenlerde kullanılmasına olanak tanır.
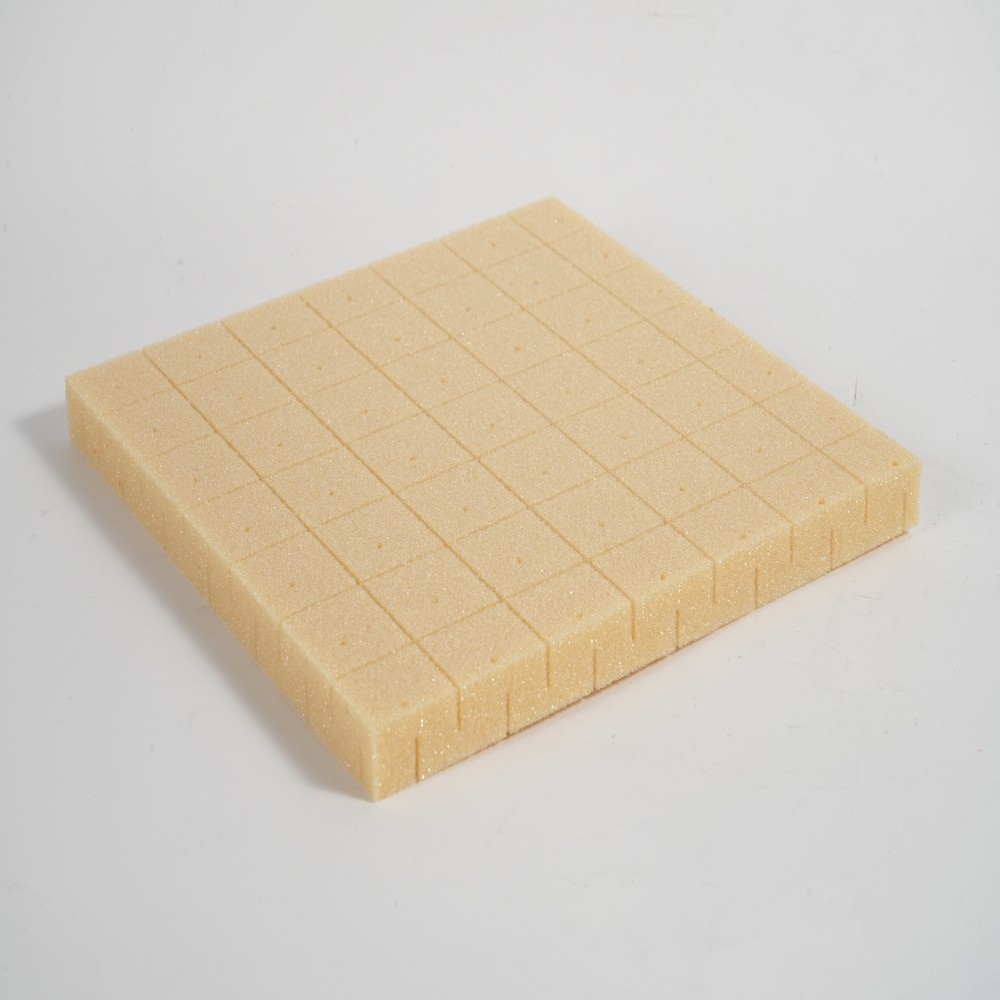
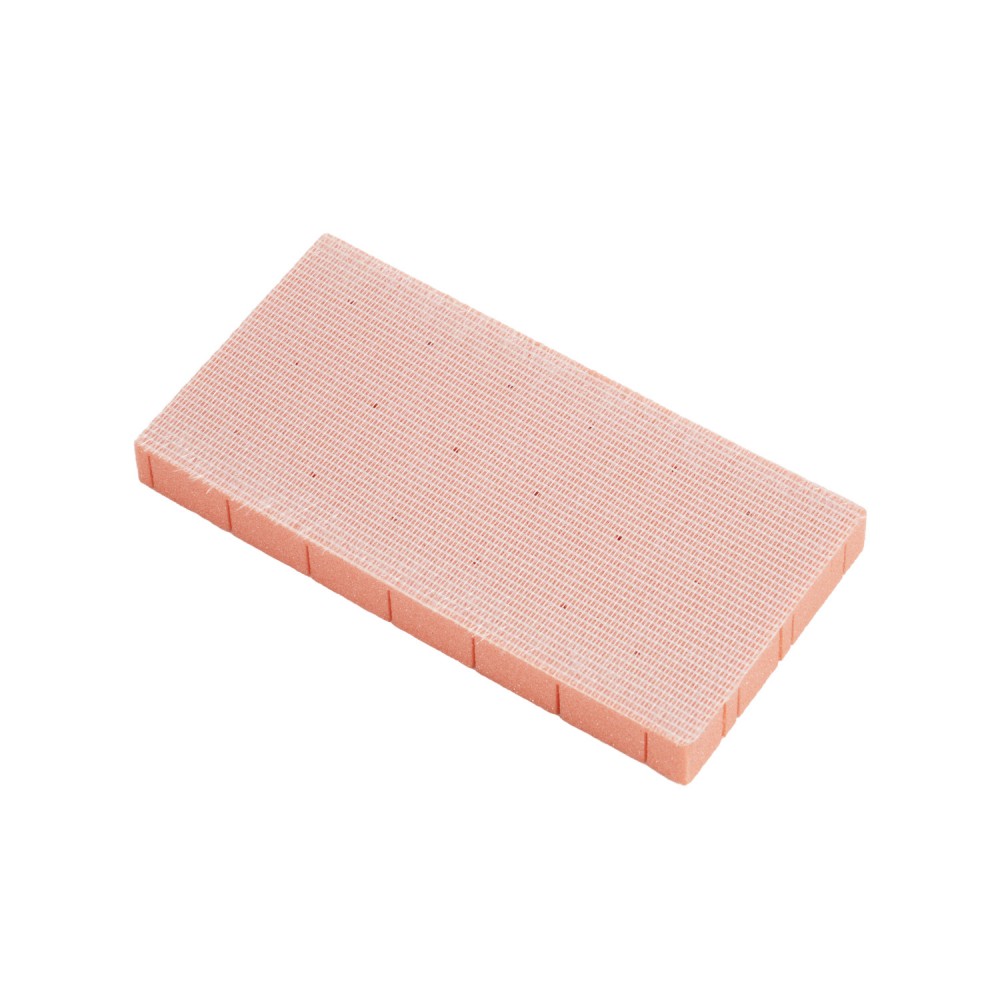
Projeye bağlı olarak PVC köpük, elle yatırma, vakumlu torbalama ve reçine infüzyonu için düz, delikli, oluklu, çentikli veya çift kesimli levhalar halinde tedarik edilebilir.
Tekne Yapımında PET Köpük Çekirdek
PET köpük çekirdeği denizcilik, rüzgar enerjisi, ulaşım ve endüstriyel sandviç panellerde kullanılan termoplastik bir malzemedir.
Geri dönüştürülebilirliğin, işleme verimliliğinin ve maliyet-performans dengesinin önemli olduğu yerlerde cazip olabilir.
Bununla birlikte, seçilen PET köpük kalitesinin yine de kesme mukavemeti, sıkıştırma performansı, yorulma direnci, işleme sıcaklığı, reçine alımı ve spesifik deniz yükleme ortamı açısından değerlendirilmesi gerekmektedir.
PET köpüğün otomatik olarak PVC köpüğün yerine geçmemesi gerekir çünkü iki malzeme benzer nominal yoğunluğa sahiptir.
Doğru Yoğunluğu ve Konfigürasyonu Seçme
Müşteri yalnızca normalde hangi köpük yoğunluğunun kullanıldığını sormak yerine, kap tipi, çalışma hızı, uygulama yeri, tasarım yükleri, destek aralığı, gerekli çekirdek kalınlığı ve reçine sistemi hakkında bilgi vermelidir.
Tedarikçi ayrıca üretim prosesinde elle yatırma, vakumlu torbalama, reçine infüzyonu veya başka bir yöntem kullanılıp kullanılmadığını bilmelidir.
Kalıp eğriliği, işleme sıcaklığı, servis sıcaklığı, sınıflandırma gereksinimleri ve bağlantı elemanlarının, kesici uçların, makinelerin ve diğer yüksek yük bölgelerinin konumu da dikkate alınmalıdır.
Bu bilgi, daha uygun bir deniz köpüğü çekirdek sınıfının, yoğunluğunun, kalınlığının ve yüzey konfigürasyonunun tanımlanmasını mümkün kılar.
Tekne Üretimi Sırasında Kalite Kontrol
Köpük çekirdek arızalarının önlenmesi, yalnızca doğru bir teknik veri sayfası değil, tutarlı bir üretim kontrolü gerektirir.
Gelen Malzeme Kontrolü
Gelen köpüğün doğru ürün tanımlaması, yoğunluğu, kalınlığı, boyutları, yüzey konfigürasyonu ve görünür durumu açısından kontrol edilmesi gerekir.
Köpük levhalar düz, temiz ve kuru olarak saklanmalıdır. Aşırı ısıdan, doğrudan güneş ışığından, kirlenmeden ve fiziksel hasarlardan korunmalıdırlar.
Kritik denizcilik ve sınıflandırma projeleri için parti izlenebilirliği sağlanmalıdır.
Üretim Proses Kontrolü
Reçine karışım oranları, jel süresi, malzeme sıcaklığı, kalıp sıcaklığı, vakum seviyesi, sızıntı testi sonuçları, reçine tüketimi, kürlenme süresi ve kürleme sonrası koşullar dahil olmak üzere önemli üretim bilgileri kaydedilmelidir.
Üretim çalışanları köprülemeyi, kuru laminatı, açık köpük bağlantılarını, kirlenmiş yüzeyleri, kötü oturtulmuş eklentileri ve eksik reçine akışını tespit etmek üzere eğitilmelidir.
Son Muayene
Yüksek yüklü alanlar, geçişler, donanım yerleri, köpük bağlantıları, ara parçalar ve bağlantı hatları erişilemez hale gelmeden önce incelenmelidir.
Tanka ve kalite kontrol planına bağlı olarak muayene, görsel incelemeyi, musluk testini, boyut kontrollerini, üretim kuponu testini veya tahribatsız testleri içerebilir.
Herhangi bir önemli sapma, bileşen son montaja geçmeden önce değerlendirilmelidir.
JLON Denizcilik Kompozit Projelerini Nasıl Destekliyor?
JLON, kompozit tekne yapımı için PVC köpük çekirdek, PET köpük çekirdek, fiberglas takviye ve vakum proses malzemeleri tedarik ediyor.
Üretim ortaklarıyla çalışan bir kompozit malzeme tedarikçisi olarak JLON, müşterilerin köpük yoğunluklarını, kalınlıklarını, levha boyutlarını, yüzey işlemlerini ve farklı denizcilik uygulamalarına yönelik işleme seçeneklerini karşılaştırmasına yardımcı olabilir.
Mevcut köpük çekirdek konfigürasyonları, düz levhaları, delikli levhaları, yivli levhaları, çentikli levhaları, kontur kesimli levhaları, yivli ve delikli levhaları ve reçine infüzyonu veya kavisli sandviç yapılar için çift kesilmiş levhaları içerebilir.
Ürün mevcudiyeti ve öneriler, gerekli yoğunluk, kalınlık, reçine sistemi, üretim süreci, uygulama ve proje sertifikasyonuna göre doğrulanmalıdır.
Denizcilik projeleri için JLON, uygulama alanını, üretim yöntemini, hedef panel yapısını, gerekli özellikleri ve ticari gereklilikleri inceleyerek malzeme seçimini destekleyebilir.
Nihai yapısal tasarım, laminat hesaplamaları ve düzenleyici onay, gemi tasarımcısının, tekne imalatçısının veya ilgili sınıflandırma otoritesinin sorumluluğundadır.
Sıkça Sorulan Sorular
Cıvatalar Doğrudan PVC Köpük Çekirdeğinden Geçebilir mi?
Sıradan düşük yoğunluklu köpük, yüksek cıvata sıkıştırma yüklerini doğrudan taşımamalıdır.
Yüklü bağlantı elemanları normalde yüksek yoğunluklu bir köpük ara parçası, doldurulmuş tapa, destek plakası, katı laminat veya başka bir mühendislik ürünü takviye detayı gerektirir.
Uygun çözüm, bağlantı elemanı tipine, beklenen yüke, bağlantı elemanı düzenine ve çevresindeki laminat yapısına bağlıdır.
Kapalı Hücreli Köpük Suyun Zararlarını Tamamen Önler mi?
Hayır. Kapalı hücreli PVC köpük düşük su emilimi sağlar, ancak su yine de çatlaklardan, açık bağlantı noktalarından, oyuklardan, boşluklardan, hasarlı yüzeylerden ve zayıf bir şekilde bağlanmış alanlardan geçebilir.
Bu nedenle bağlantı delikleri, drenajlar, kesik kenarlar, pencereler, kapaklar ve diğer girişler uygun şekilde kapatılmalıdır.
Yüksek Yoğunluklu Köpük Tekne Yapımında Her Zaman Daha mı İyidir?
Hayır. Yüksek yoğunluklu köpük genellikle daha fazla sıkıştırma ve kesme performansı sağlar, ancak aynı zamanda ağırlığı ve malzeme maliyetini de artırır.
Doğru yaklaşım, her yapısal bölge için uygun bir köpük yoğunluğunun seçilmesi ve yoğun yüklerin oluştuğu yerlerde yerel yüksek yoğunluklu eklentilerin kullanılmasıdır.
Kabın tamamında yüksek yoğunluklu köpüğün kullanılması, karşılık gelen bir yapısal fayda sağlamadan gereksiz ağırlık ekleyebilir.
PVC Köpük Çekirdek mi yoksa PET Köpük Çekirdek mi Seçmeliyim?
Seçim yapısal yüklere, yorulma gereksinimlerine, çalışma sıcaklığına, üretim sürecine, reçine alımına, sürdürülebilirlik hedeflerine, sertifikasyona, kullanılabilirliğe ve bütçeye bağlıdır.
PVC köpük çekirdek, dengeli mekanik özellikleri ve işleme çok yönlülüğü nedeniyle zorlu deniz yapısal uygulamalarında yaygın olarak kullanılmaktadır.
PET köpük çekirdeği, uygun sandviç panel uygulamaları için geri dönüştürülebilirlik ve maliyet performansı açısından avantajlar sunabilir.
Doğru derece, yoğunluk, kalınlık ve yüzey konfigürasyonu uygulamaya uygun olduğunda her iki malzeme de tekne yapımında başarıyla kullanılabilir.
Çözüm
Tekne yapımında köpük çekirdek arızalarının çoğu önlenebilir. Anahtar, sandviç panele eksiksiz bir mühendislik sistemi olarak davranmaktır.
Doğru köpük seçiminin, yüzeyden çekirdeğe güvenilir bağlanma, kontrollü üretim, yalıtılmış geçişler, güçlendirilmiş donanım bölgeleri, yumuşak yapısal geçişler ve üretim ve hizmet boyunca denetimle birleştirilmesi gerekir.
Uygun bir denizci seçmek PVC köpük çekirdek veya Tekne yapımına yönelik PET köpük çekirdeği, yalnızca yoğunlukla değil, gemi tipi, uygulama alanı, tasarım yükleri, üretim süreci ve çalışma ortamıyla başlamalıdır.
Deniz kompozit projeniz için PVC köpük çekirdeği, PET köpük çekirdeği, fiberglas takviyesi ve vakum sarf malzemelerini görüşmek üzere JLON ile iletişime geçin.
JLON'un daha fazla teknik değerlendirme için uygun malzeme seçeneklerini belirlemenize yardımcı olabilmesi için gerekli yoğunluğu, kalınlığı, levha formatını, reçine sistemini, üretim sürecini ve uygulamayı paylaşın.